
2026-09-21
近年來,隨著貼片元件體積更小、更精密、焊接品質要求更高的發展趨勢,氮氣回流焊在SMT生產中應用也越來越多,那么哪些產品
需要氮氣回流焊呢?
核心一句話:高可靠、細間距、底部不可視焊點、OSP板、雙面回流、無鉛工藝的產品,優先氮氣回流焊
1. 芯片封裝類:BGA、QFN、QFP、PoP堆疊芯片(焊點在元件底部,無法目視檢查,對空洞率要求嚴格)。
2. 微小元件高密度板:01005、0201、0.4mm pitch及以下細引腳器件、HDI高密度線路板。
3. PCB表面處理OSP板:OSP銅面極易高溫氧化,空氣爐焊接潤濕性差,必須氮氣保護。
4. 高可靠性行業產品
汽車電子:BMS、車載電源、ADAS模組;
新能源功率板、工業控制、醫療電子、通信基站板卡、航空航天產品;
5. 雙面回流焊產品:第一面焊接后,第二面再次高溫,原有焊點容易氧化,氮氣可以保護第一次已經成型的焊點。
普通簡單家電PCB、大間距插件板,空氣回流焊就足夠,不需要氮氣。
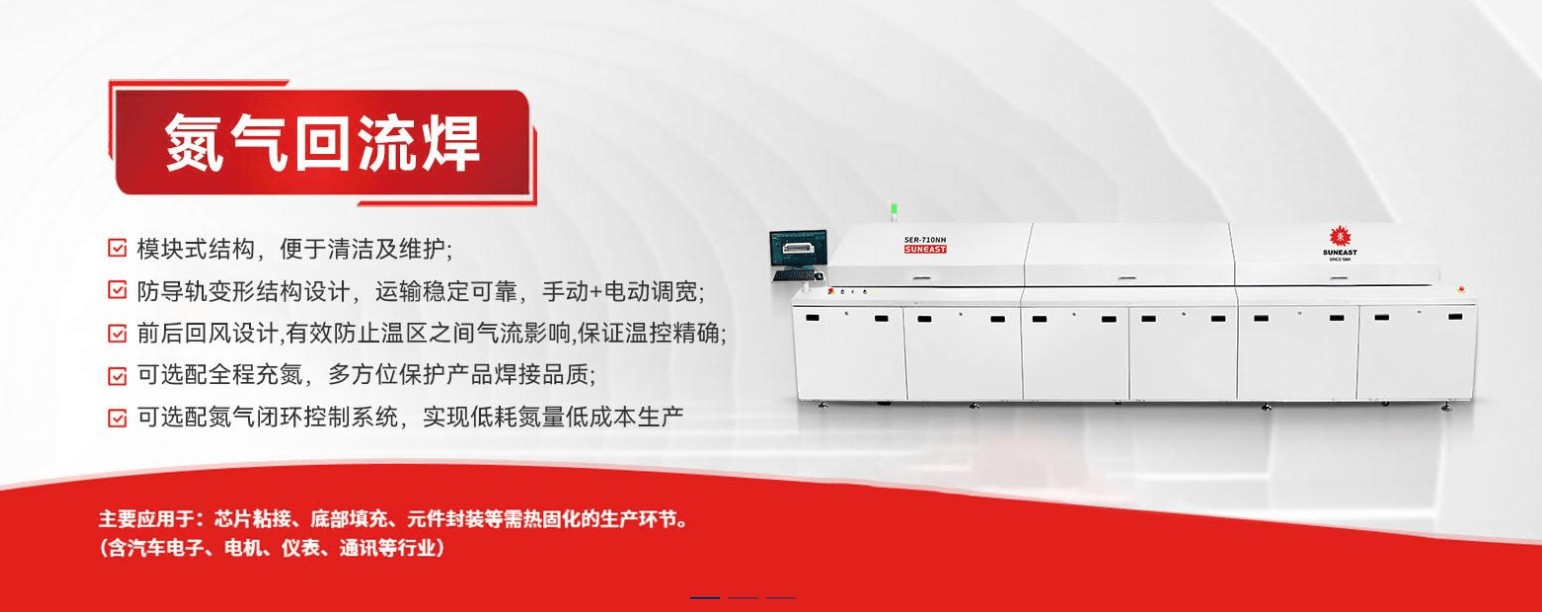
我們了解了哪些產品需要氮氣回流焊,接下來我們再了解一下氮氣回流焊對焊接品質提升發揮了哪些作用。
氮氣回流焊的工作原理:爐膛通入高純氮氣,把爐內氧氣濃度從21%降到1000ppm以內,高端產品控制在50~100ppm;氮氣屬于惰性氣體,
高溫下隔絕氧氣,抑制焊盤、錫膏、元件引腳氧化
1. 大幅提升錫膏潤濕性
熔融焊錫潤濕角變小,錫在焊盤鋪展更好,焊點飽滿光亮;改善少錫、虛焊、冷焊、潤濕不良。無鉛錫膏(SAC系列)本身可焊性差,氮氣改
善效果最明顯。
2. 降低BGA/QFN空洞率
空洞會降低導熱能力、造成熱循環失效。氮氣環境可以把空洞率降低30%~50%,功率器件、汽車電子非常看重這個指標
3. 減少各類SMT焊接不良
減少錫珠、橋連、焊盤氧化;雙面回流時保護第一面焊點,防止二次高溫氧化。
小提醒:潤濕性太強,部分微小電阻電容立碑(墓碑效應)風險會輕微上升,需要同步微調鋼網與溫度曲線
4. 提升焊點長期可靠性
焊點金屬間化合物(IMC)生成更均勻,抗冷熱循環、抗老化能力更強,適合長期在惡劣環境工作的設備。
5. 助焊劑揮發更穩定
減少高溫下助焊劑快速氧化碳化,降低爐內積碳,延長爐子維護周期。
注意事項:
氮氣回流焊需要配套氮氣氣源(液氮儲罐/制氮機),生產中會持續消耗氮氣,生產成本會高于普通空氣回流焊。
氮氣回流焊設備要重點關注氧含量PPM值、氮氣消耗量等數據。


