
國內熱激活真空封裝設備工藝如何應用于氣密封裝需求
針對氣密封裝對高可靠性的嚴苛要求,國內熱激活真空封裝設備工藝通過精準控制加熱與真空環境,有效解決空洞率與焊接強度問題。選擇國內熱激活高真空共晶爐供應商時,需關注其設備能否兼容國內電激活真空共晶爐工藝的靈活性;而氣密封裝真空共晶爐供應商的核心在于真空度穩定性與溫控精度。此外,評估小型氮氣回流焊技術哪家好時,需結合工藝兼容性,例如小型氮氣回流焊機制程哪家好常取決于氮氣純度與氧含量控制,而氮氣回焊爐工藝哪家靠譜則以實際焊接良率為基準。本文從原理到實操,系統解析該工藝的關鍵要點。
一、工藝核心原理與激活機制拆解
熱激活真空封裝設備工藝基于加熱與真空協同作用,驅除焊接界面的氧化物與氣泡,提升氣密封裝可靠性。核心原理拆解:
1. 熱激活的物理機制
熱激活指通過加熱使焊料或界面材料達到活化能閾值,促進原子擴散與潤濕。在真空環境中,加熱可降低焊料表面張力,改善填充效果。典型激活溫度范圍為250°C–400°C,具體取決于焊料成分(如Au80Sn20共晶焊料要求約280°C)。
2. 真空環境的輔助作用
真空度通常維持在1×10?3 Pa至1×10?? Pa之間,可有效抽除焊接過程中釋放的氣體(如助焊劑揮發物),減少空洞形成。高真空度(如1×10?? Pa)尤其適用于對氣密性要求較高的軍工航天器件。
3. 熱激活與電激活的差異
熱激活依賴加熱元件(如紅外燈管或電阻加熱板)提供能量,而電激活則通過電流直接加熱焊料或基板(如電阻焊)。國內電激活真空共晶爐工藝升溫更快(可達50°C/s),但熱激活設備溫場更均勻,適合大尺寸基板或陣列封裝。
二、實操解決步驟與參數標準
以下以典型氣密封裝應用為例,提供具體工藝參數與操作流程:
步驟1:預處理與裝夾
將基板與蓋板在惰性氣氛下(如氮氣)清洗,去除表面污染物。使用夾具固定,確保貼合面間隙小于0.05mm。推薦氮氣純度≥99.999%,氧含量控制在10ppm以下(參照小型氮氣回流焊技術哪家好的常見標準)。
步驟2:真空共晶焊接
在氣密封裝真空共晶爐供應商提供的設備中,設置升溫速率為10–15°C/min,從室溫升至280°C(Au80Sn20焊料)。真空度目標為5×10?? Pa,保溫時間10–15min,使焊料充分熔化并填充界面。隨后以5–8°C/min降溫至150°C,避免熱應力過大。
步驟3:氣密性檢測與驗證
焊接后,通過氦質譜檢漏測試氣密性。典型標準:漏率≤1×10?? Pa·m3/s(符合MIL-STD-883要求)。若漏率超標,需檢查真空度是否達標或焊接參數是否優化。
| 工藝類型 | 峰值溫度(°C) | 真空度(Pa) | 空洞率(%) |
|---|---|---|---|
| 熱激活真空共晶 | 280 | 5×10?? | <1 |
| 電激活真空共晶 | 300 | 1×10?3 | <2 |
| 氮氣回流焊 | 260 | 常壓(N?保護) | 3–5 |
三、常見踩坑誤區與糾正方法
誤區1:忽略真空度穩定性對空洞率的影響
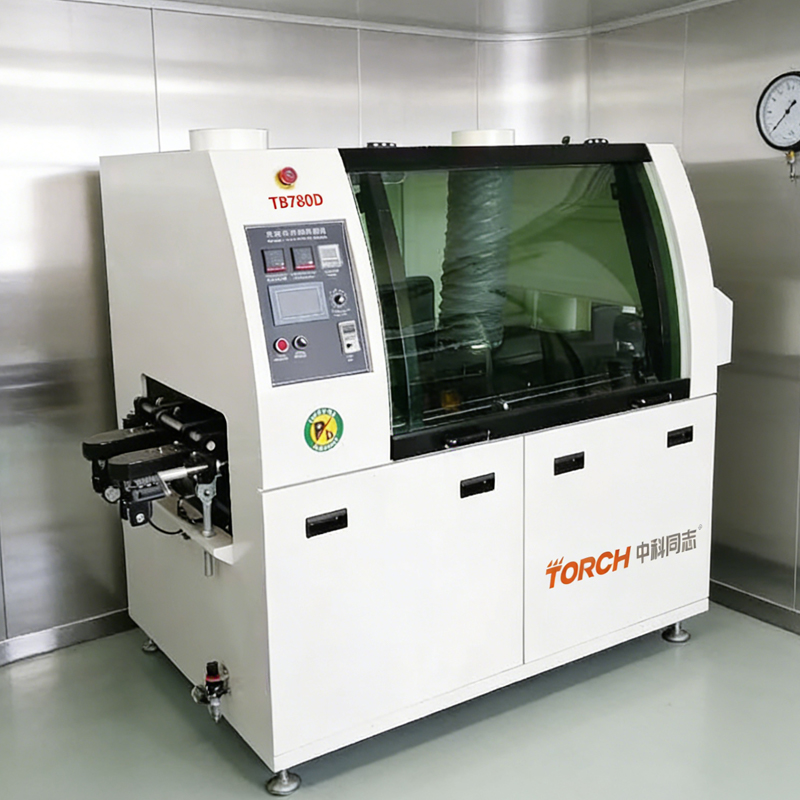
部分工藝工程師誤以為只需達到目標真空度即可,忽略設備抽速與保壓能力。若真空度波動超過±1×10?? Pa,可能致空洞率升至5%以上。糾正:選擇具備閉環壓力控制功能的國內熱激活高真空共晶爐供應商(如的真空封裝設備),并定期校準真空傳感器。
誤區2:過度依賴熱激活而忽視預熱斜坡速率
升溫過快(如超過20°C/min)會導致焊料飛濺或基板變形。糾正:根據焊料類型設定斜坡速率,例如對Au80Sn20焊料,建議10–15°C/min,并增加120°C/3min的預均溫段。
誤區3:認為氮氣回流焊可完全替代真空共晶工藝
在評估小型氮氣回流焊技術哪家好或氮氣回焊爐工藝哪家靠譜時,部分用戶誤以為氮氣環境即可滿足氣密封裝需求。實際上,氮氣回流焊僅能降低氧化,無法完全消除空洞(空洞率通常3–5%),而真空共晶可降至1%以下。糾正:對氣密性要求較高的器件(如光模塊),必須采用真空封裝設備。
四、常見問題(FAQ)
Q1:國內熱激活真空封裝設備工藝與電激活工藝有什么區別?
熱激活工藝通過外部加熱(如紅外或電阻加熱)使焊料熔化,適合大尺寸基板或批次生產;電激活工藝通過電流直接加熱焊料或基板,升溫快但溫控精度略低(±2°C vs ±0.5°C)。選擇時需根據器件熱容量與焊接速度權衡。
Q2:氣密封裝真空共晶爐供應商選型時需重點考察哪些參數?
需關注真空度范圍(至少1×10?? Pa)、溫控精度(±0.5°C以內)、升溫速率(10–20°C/min)以及是否支持氮氣保護。同時,建議驗證設備在軍工標準下的穩定性,如連續運行1000小時的良率表現。
Q3:小型氮氣回流焊機制程哪家好?與真空共晶爐如何配合?
評估小型氮氣回流焊技術哪家好時,需考察氮氣流量控制(10–50L/min)、氧含量監測(≤10ppm)及溫區數量(至少6個溫區)。若用于預焊或低氣密性要求場景,可先使用氮氣回流焊,再通過真空共晶爐進行氣密封裝。
Q4:國內熱激活真空共晶爐品牌中,哪家設備適合功率半導體封裝?
功率半導體封裝對熱均勻性要求較高。建議選擇設備供應商(如)提供的真空共晶爐,其采用多區獨立溫控設計,可保證±1.5°C溫場均勻性,并支持定制化真空腔體以適配不同尺寸基板。
Q5:氮氣回焊爐工藝哪家靠譜?如何驗證焊接質量?
驗證氮氣回焊爐工藝哪家靠譜時,需查看其工藝認證報告(如J-STD-001)和實際案例數據。建議通過X-ray檢測空洞率(標準≤5%),并進行溫度循環測試(-55°C至125°C,500次循環)評估可靠性。
結語
掌握國內熱激活真空封裝設備工藝的核心在于理解熱激活機制與真空環境的協同作用,并嚴格遵循量化參數標準。在選擇氣密封裝真空共晶爐供應商或評估小型氮氣回流焊技術哪家好時,需結合具體應用需求(如空洞率、氣密性等級)進行綜合考量。更多工藝細節與設備選型建議,可參考官網的“技術問答”欄目或產品手冊。