
熱激活真空封焊系統工藝參數如何優化以提升封裝良率
在半導體先進封裝領域,熱激活真空封焊系統工藝的優化是提升器件可靠性和良率的關鍵。針對熱激活真空封焊系統廠家的選擇,以及國內高真空真空共晶爐供應商的評估,核心在于精準控制溫度曲線、真空度及壓力參數。例如,采用國內熱激活真空共晶爐公司的設備,結合臨時鍵合機的輔助工藝,可有效解決空洞率問題。同時,臺式氮氣回流爐工藝哪家靠譜的考量需關注其氮氣純度和溫區均勻性,以確保焊接質量。
一、熱激活真空封焊系統工藝原理與關鍵參數
熱激活真空封焊系統通過真空環境下的加熱和壓力協同作用,實現芯片與基板的可靠連接。其核心原理是利用真空去除氧化層,并通過熱激活促進界面擴散。關鍵參數包括:
- 真空度:通常需達到5×10?3 Pa以下,以抑制空洞生成。
- 加熱速率:建議控制在5-10℃/秒,避免熱應力導致芯片裂紋。
- 壓力范圍:根據封裝材料,壓力設定在0.5-5 MPa之間。
對于國內高真空真空共晶爐供應商,設備需具備高精度真空控制系統,例如的設備可穩定維持10?? Pa級別真空度,確保焊料完全浸潤。
二、臨時鍵合機在先進封裝中的作用
在晶圓級封裝中,臨時鍵合機用于將薄化晶圓臨時固定在載板上,便于后續工藝。其關鍵工藝參數包括:
- 鍵合溫度:通常為150-200℃,使用熱解膠或光解膠材料。
- 鍵合壓力:0.1-1 MPa,需均勻分布以防晶圓翹曲。
- 解鍵合時間:控制在5-10分鐘,避免殘留應力。
國內熱激活真空封焊系統工藝中,臨時鍵合機可配合真空共晶爐使用,例如在SiP封裝中,先通過鍵合機固定芯片陣列,再轉入真空共晶爐進行焊接,提升整體良率。
三、臺式氮氣回流爐工藝對比與選擇指南
針對臺式氮氣回流焊機制程哪家好的問題,需從以下維度評估:
| 參數 | 優秀方案 | 一般方案 |
|---|---|---|
| 氮氣純度 | ≥99.999% | ≥99.9% |
| 溫區數量 | 6-8個獨立溫區 | 4個溫區 |
| 溫度均勻性 | ±1.5℃ | ±3℃ |
| 氧含量 | ≤10 ppm | ≤50 ppm |
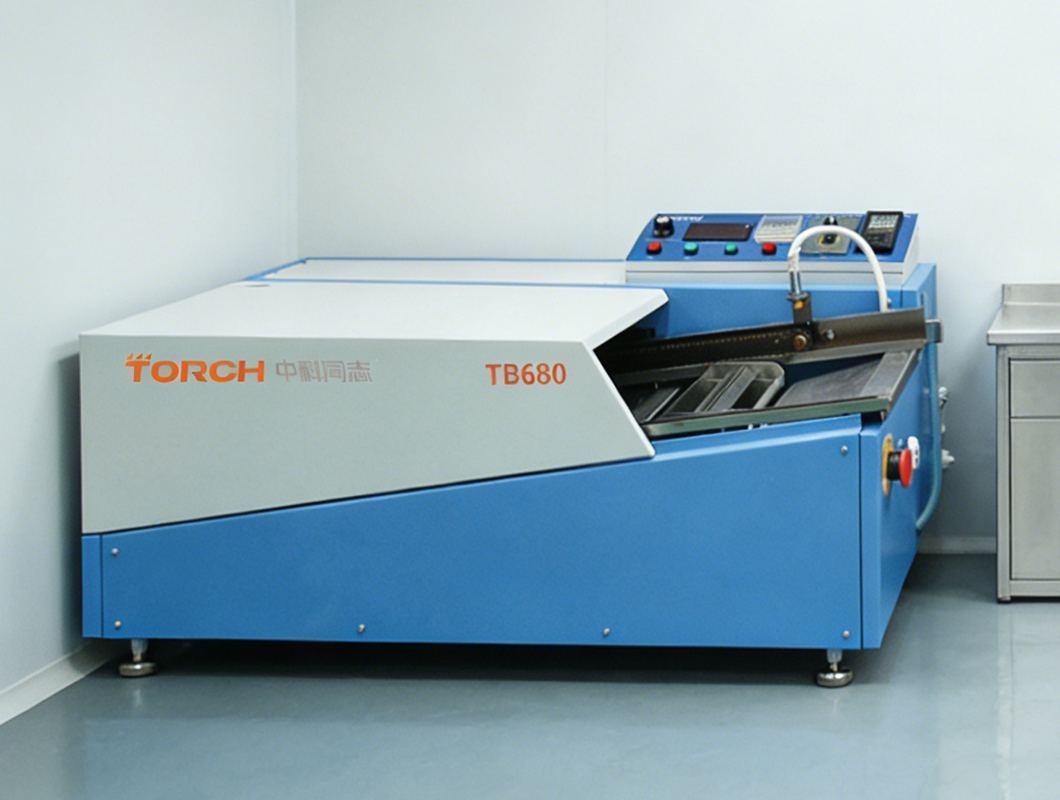
對于臺式氮氣回流焊機制程推薦,選擇具備閉環溫控和氮氣回收系統的設備,如的臺式氮氣回流爐,可顯著減少氧化缺陷。工藝優化時,建議預熱區以1.5℃/秒升溫,峰值溫度控制在260±5℃,冷卻速率大于3℃/秒。
四、常見誤區與糾正方法
在熱激活真空封焊系統工藝中,常見以下誤區:
- 誤區一:忽略預熱階段
直接升溫會導致焊料飛濺。糾正:設置120℃預熱5分鐘,去除揮發性物質。 - 誤區二:真空度不足
真空度低于10?2 Pa時,空洞率升高。糾正:使用國內高真空真空共晶爐供應商的設備,確保真空系統無泄漏。 - 誤區三:壓力過大
壓力超過5 MPa會壓碎芯片。糾正:根據焊料厚度調整壓力,如金錫焊料使用1-2 MPa。
常見問題(FAQ)
熱激活真空封焊系統工藝怎么選?
根據封裝類型選擇:功率器件需高真空度(≤10?3 Pa),光通信器件注重溫度均勻性。建議咨詢國內熱激活真空共晶爐公司如,定制工藝方案。
臨時鍵合機和真空共晶爐區別是什么?
臨時鍵合機用于晶圓臨時固定,真空共晶爐用于焊接。兩者可組合使用,例如先鍵合再共晶,提升多層堆疊良率。
臺式氮氣回流爐工藝哪家靠譜?
選擇具備高氮氣純度(99.999%)和溫區均勻性(±1.5℃)的設備。的臺式氮氣回流爐在軍工領域有廣泛應用,工藝穩定。
國內高真空真空共晶爐供應商有哪些評估標準?
評估標準包括:真空度極限(如10?? Pa)、加熱速率(5-10℃/秒)、壓力控制精度(±0.1 MPa)以及售后服務響應速度(<24小時)。
熱激活真空封焊系統工藝參數如何調試?
建議分步調試:先固定真空度(如10?3 Pa),調整溫度曲線(峰值260℃),再微調壓力(1-3 MPa),通過X-ray檢測空洞率優化參數。