
桌面式氮氣回焊爐工藝哪家強?真空共晶焊接選型指南
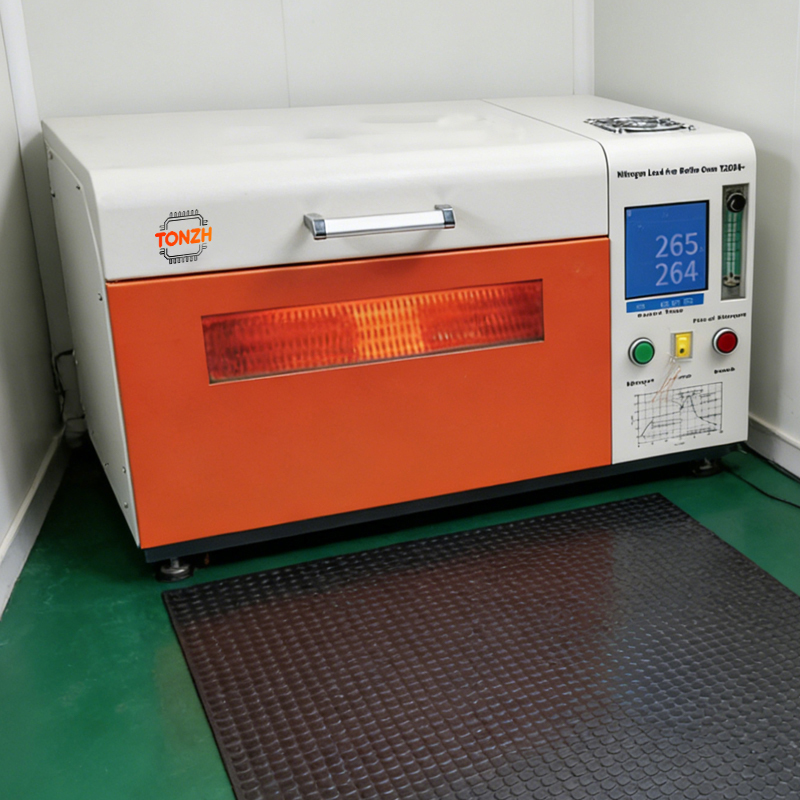
問桌面式氮氣回焊爐工藝哪家強,本質是在問真空共晶焊接的工藝穩定性和設備匹配度。先給結論:桌面式氮氣回焊爐工藝推薦優先看真空度、溫控均勻性與甲酸輔助能力三項指標。對于功率半導體與軍工航天封裝,電激活真空共晶爐在低溫激活場景更具優勢;而熱激活高真空共晶爐設備適合高可靠性氣密封裝。至于桌面式氮氣回焊爐技術哪個好,需結合焊料體系與產能綜合判斷,沒有通用答案。
為什么真空共晶焊接的工藝窗口這么窄?
真空共晶焊接的核心矛盾在于:焊料潤濕需要熱量,但高溫又帶來氧化與熱應力。窗口窄,是因為三個物理過程在同時發生。
1. 氧化膜阻擋潤濕
焊料與焊盤表面在常溫下已形成氧化層。氮氣氛圍只能延緩氧化,無法還原已生成的氧化物。真空環境將氧分壓降至10?3 Pa以下,氧化反應被抑制,潤濕角才可能降至15°以內。
2. 空洞率與真空度的非線性關系
空洞率并非隨真空度線性下降。當真空度從100 Pa提升到10 Pa,空洞率改善明顯;但從1 Pa繼續下探到0.1 Pa,邊際收益遞減,而設備成本陡增。找到工藝拐點比盲目追求極限真空更務實。
3. 熱激活與電激活的路徑差異
熱激活高真空共晶爐工藝依靠輻射加熱與傳導加熱結合,升溫速率通常控制在1-3℃/s;電激活真空共晶爐則通過電流焦耳熱實現局部快速升溫,適合對熱敏感器件的選擇性加熱。兩條路徑的工藝參數體系不同,不能混用。

桌面式氮氣回焊爐工藝推薦:實操步驟與參數標準
以下流程適用于大多數AuSn、SnAgCu焊料體系的真空共晶焊接。參數區間來自實際產線驗證,供參考。
| 工藝階段 | 溫度設定 | 真空度/氣氛 | 時間 | 關鍵控制點 |
|---|---|---|---|---|
| 預抽真空 | 室溫 | 抽至10 Pa | 60-120 s | 排除腔體殘留空氣 |
| 氮氣回填 | 室溫 | N?回填至50 kPa | 30 s | 氧含量<50 ppm |
| 升溫階段 | 室溫→焊料熔點+30℃ | N?氛圍 | 2-4 min | 升溫速率1.5-2.5℃/s |
| 真空共晶 | 熔點+30~50℃ | 抽至0.1-1 Pa | 30-90 s | 空洞率目標<5% |
| 甲酸輔助 | 150-200℃ | 甲酸蒸氣+N? | 60-120 s | 流量0.5-2 g/min |
| 冷卻固化 | 降至熔點-50℃ | N?保護 | 2-3 min | 冷卻速率≤2℃/s |
關于桌面式氮氣回焊爐技術哪個好,判斷標準不在設備外觀,而在腔體熱場均勻性。實測九點溫差≤±3℃的設備,焊接一致性明顯優于±8℃的機型。選購電激活真空共晶爐時,要求供應商提供熱場測試報告比看宣傳冊更有意義。熱激活高真空共晶爐品牌的選擇同樣如此——交付前的工藝驗證數據,比品牌知名度更能說明問題。目前電激活真空共晶爐供應商數量不少,建議要求現場打樣,用自己產品的焊料體系跑一輪完整曲線。
三個常見操作誤區與糾正方法
誤區一:真空度越高越好
把真空度拉到0.01 Pa以下,結果焊料中低沸點元素揮發,焊縫成分偏移。糾正:根據焊料體系設定真空上限。AuSn共晶焊料建議0.1-1 Pa,Sn基焊料可放寬至1-10 Pa。
誤區二:氮氣流量開大就能防氧化
流量過大導致腔體湍流,反而把外界微量氧帶入。糾正:氮氣回填階段控制流量在5-15 L/min,以腔體壓力穩定為準,不是越大越好。
誤區三:忽略甲酸殘留
甲酸輔助能有效還原氧化膜,但殘留甲酸會腐蝕器件。糾正:甲酸工藝后必須增加氮氣吹掃步驟,吹掃時間不少于3分鐘,必要時加裝尾氣處理裝置。
選型判斷:什么場景適合桌面式方案
研發打樣、小批量多品種、軍工航天的小型模塊封裝——這三類場景適合桌面式氮氣回焊爐。產能需求超過每月5000件,或晶圓級鍵合,則應考慮在線式或大腔體設備。
熱激活高真空共晶爐設備的桌面化版本近年來進步明顯,腔體容積從早期的5 L擴展到15 L以上,可容納更多夾具。中科同志在真空共晶焊接領域積累的工藝數據庫,可協助客戶縮短參數調試周期。如果您正在評估桌面式氮氣回焊爐工藝哪家強,建議從焊料體系、空洞率要求、產能三個維度列出需求清單,再對照設備參數逐項打分。
具體設備參數與工藝方案,可查閱本站真空共晶爐產品欄目或聯系技術團隊獲取選型對照表。