? FAQ 常見問題解答
在這里找到您常見問題的解答
Q56桌面式氮?dú)饣亓骱笝C(jī)技術(shù)推薦:如何選擇適合的桌面式氮?dú)饣睾笭t制程
桌面式氮?dú)饣亓骱笝C(jī)技術(shù)推薦:如何選擇適合的桌面式氮?dú)饣睾笭t制程?
實(shí)驗(yàn)室里,一塊功率模塊基板剛完成貼片,工程師盯著回流曲線發(fā)愁——氧化、空洞、潤濕不良,問題反復(fù)出現(xiàn)。切換到桌面式氮?dú)饣亓骱笝C(jī)技術(shù)推薦方案后,氧含量降到100ppm以下,焊點(diǎn)空洞率明顯下降。那么,桌面式氮?dú)饣睾笭t制程哪個好?這需要結(jié)合熱激活真空封裝系統(tǒng)工藝來綜合判斷,而不是只看單一溫度參數(shù)。
為什么氮?dú)猸h(huán)境對回流焊質(zhì)量影響這么大?
焊料在高溫下極易氧化。空氣中氧含量約21%,足以讓SnAgCu焊料表面生成氧化膜,阻礙潤濕。氮?dú)饣亓靼蜒鹾繅旱?000ppm以下,焊料流動性改善,焊點(diǎn)更光亮。對于金錫焊料、高鉛焊料這類對氧敏感的材料,氮?dú)獗Wo(hù)幾乎是必選項(xiàng)。而桌面式氮?dú)饣睾笭t制程的核心,就是在小型化腔體里穩(wěn)定維持低氧環(huán)境,同時保證溫度均勻性。這與大型熱激活真空封裝系統(tǒng)設(shè)備的設(shè)計(jì)邏輯相通——?dú)夥湛刂茮Q定焊接良率的上限。
桌面式氮?dú)饣亓骱笝C(jī)技術(shù)推薦:關(guān)鍵性能看哪幾點(diǎn)?
選型時容易陷入“只看溫區(qū)數(shù)量”的誤區(qū)。真正影響制程能力的,是下面幾個維度:
- 氧含量控制能力:空載氧含量能否穩(wěn)定在100ppm以下?這直接關(guān)系到桌面式氮?dú)饣睾笭t制程哪個好的答案。部分設(shè)備標(biāo)稱50ppm,實(shí)際負(fù)載后飆升到3000ppm,曲線就失真了。
- 溫度均勻性:加熱板或紅外加熱的均溫性建議在±2℃以內(nèi)。對于多芯片組件,溫差過大會導(dǎo)致局部冷焊。
- 氣氛切換速度:從空氣切換到氮?dú)夥諊€(wěn)定時間建議控制在5分鐘以內(nèi)。這影響批量實(shí)驗(yàn)效率。
- 與熱激活真空封裝系統(tǒng)工藝的銜接:如果后續(xù)要做真空共晶或氣密封裝,回流后的表面清潔度很關(guān)鍵。氮?dú)獗Wo(hù)能減少助焊劑殘留,為后續(xù)工序省去清洗步驟。
實(shí)操參數(shù)對比:不同制程方案怎么選?
下面以三類典型場景為例,給出參考參數(shù)。實(shí)際設(shè)定需根據(jù)焊料合金和基板熱容調(diào)整。
| 制程場景 | 氧含量目標(biāo) | 峰值溫度 | 回流時間 | 適用焊料 |
|---|---|---|---|---|
| 普通SMT貼片 | ≤1000ppm | 235-245℃ | 60-90s | SAC305 |
| 功率器件預(yù)燒結(jié) | ≤100ppm | 280-320℃ | 30-60s | 納米銀漿/金錫 |
| 光通信器件封裝 | ≤50ppm | 300-340℃ | 20-40s | AuSn80/20 |
對于需要更高可靠性的場景,可以考慮在氮?dú)饣亓骱蠼尤?strong>熱激活真空封裝系統(tǒng)設(shè)備進(jìn)行真空共晶或氣密焊接。兩者的氣氛控制邏輯一致,但真空環(huán)境能進(jìn)一步消除氣泡。選擇熱激活真空封裝設(shè)備供應(yīng)商時,建議考察其是否具備氮?dú)饣亓髋c真空工藝的聯(lián)合驗(yàn)證數(shù)據(jù)。
常見踩坑誤區(qū)與糾正方法
誤區(qū)一:氧含量越低越好,忽略流量匹配。有人把氮?dú)饬髁块_到優(yōu)質(zhì),結(jié)果腔體正壓過大,熱場被擾亂。糾正:按腔體體積換氣次數(shù)計(jì)算,通常5-10次/小時即可,配合氧含量反饋?zhàn)詣诱{(diào)節(jié)。
誤區(qū)二:只測空載氧含量,不測負(fù)載氧含量。基板進(jìn)入腔體后釋放吸附氣體,氧含量瞬間反彈。糾正:要求供應(yīng)商提供帶模擬負(fù)載的氧含量曲線,確認(rèn)負(fù)載后30秒內(nèi)的峰值和恢復(fù)時間。
誤區(qū)三:忽略熱激活真空封裝系統(tǒng)品牌的工藝支持能力。桌面式氮?dú)饣睾笭t的曲線設(shè)置需要配合焊料特性,若供應(yīng)商只賣設(shè)備不提供工藝窗口,調(diào)試周期會拉長。糾正:優(yōu)先選擇能提供金錫、納米銀漿等材料回流曲線的熱激活真空封裝系統(tǒng)品牌,并要求現(xiàn)場驗(yàn)焊。
如何進(jìn)一步驗(yàn)證制程可靠性?
桌面式氮?dú)饣睾笭t的選型只是步。如果后續(xù)涉及真空共晶、晶圓鍵合或氣密封裝,建議把回流曲線與熱激活真空封裝系統(tǒng)工藝放在同一平臺上驗(yàn)證。中科同志在真空封裝與氮?dú)饣亓黝I(lǐng)域積累了多年工藝數(shù)據(jù),可為客戶提供從桌面式氮?dú)饣亓鞯秸婵展簿У你暯訙y試。具體設(shè)備參數(shù)與工藝方案,可查閱官網(wǎng)“真空共晶爐”與“技術(shù)問答”欄目中的相關(guān)案例。
Q57桌面式氮?dú)饣亓骱笝C(jī)技術(shù)哪家強(qiáng)?熱激活真空封裝系統(tǒng)選型要點(diǎn)解析
桌面式氮?dú)饣亓骱笝C(jī)技術(shù)哪家強(qiáng)?熱激活真空封裝系統(tǒng)選型要點(diǎn)解析
問桌面式氮?dú)饣亓骱笝C(jī)技術(shù)哪家強(qiáng),本質(zhì)不是比品牌名氣,而是比誰能把氧化控制、溫度均勻性和真空/氣氛切換做到可復(fù)現(xiàn)。判斷桌面式氮?dú)饣亓骱笝C(jī)技術(shù)哪個好,先看它能否與熱激活真空封裝系統(tǒng)的工藝窗口對齊——氧含量、升溫斜率、平臺溫差、冷卻速率四項(xiàng)指標(biāo)不達(dá)標(biāo),焊點(diǎn)空洞率就壓不下來。很多用戶在問桌面式氮?dú)饣亓骱笝C(jī)技術(shù)哪家靠譜時,往往忽略了一個前提:設(shè)備要服務(wù)于你的產(chǎn)品結(jié)構(gòu),而不是反過來遷就設(shè)備。
為什么氮?dú)夥諊c熱激活工藝必須協(xié)同考慮?
氮?dú)饣亓骱傅暮诵膬r值在于抑制氧化。焊料在熔融狀態(tài)下暴露于氧環(huán)境,會迅速生成氧化膜,直接表現(xiàn)為潤濕不良、空洞率上升。桌面式設(shè)備受限于腔體體積,氣體置換效率、氧濃度恢復(fù)速度往往成為瓶頸。
1. 氧含量窗口。多數(shù)功率器件與光通信模塊要求回流區(qū)氧濃度≤100 ppm,部分高可靠性場景需≤50 ppm。桌面式設(shè)備若換氣效率不足,實(shí)際焊接區(qū)氧含量可能遠(yuǎn)高于面板顯示值。
2. 溫度均勻性。加熱板面積小不等于溫差小。邊緣與中心溫差超過±3℃時,同一批次不同位置的焊點(diǎn)質(zhì)量會出現(xiàn)明顯分化,尤其是大面積芯片共晶焊。
3. 熱激活與真空的時序配合。熱激活真空封焊系統(tǒng)設(shè)備通常需要在特定溫度點(diǎn)切換氣氛或抽真空,桌面式回流焊若不具備可編程的氣氛/壓力節(jié)點(diǎn)控制,工藝窗口會被壓縮。
實(shí)操層面:桌面式氮?dú)饣亓骱傅年P(guān)鍵參數(shù)與流程標(biāo)準(zhǔn)
以下參數(shù)以常見共晶焊與SMT回流場景為參考,實(shí)際需根據(jù)焊料體系和器件耐溫能力調(diào)整。
| 工藝階段 | 關(guān)鍵參數(shù) | 參考范圍 | 控制要點(diǎn) |
|---|---|---|---|
| 預(yù)抽真空/氮?dú)庵脫Q | 氧濃度 | ≤100 ppm | 置換次數(shù)≥3次,每次穩(wěn)壓后保持5-10 s |
| 預(yù)熱區(qū) | 升溫速率 | 1-3 ℃/s | 避免助焊劑飛濺與熱應(yīng)力集中 |
| 回流區(qū) | 峰值溫度/時間 | 焊料液相線+20~30 ℃,保持30-60 s | 溫差≤±3 ℃,氮?dú)獬掷m(xù)流通 |
| 冷卻區(qū) | 冷卻速率 | 2-4 ℃/s | 過快易產(chǎn)生微裂紋,過慢導(dǎo)致晶粒粗大 |
| 熱激活/真空階段 | 真空度/溫度節(jié)點(diǎn) | 根據(jù)焊料體系設(shè)定,常見10-100 Pa | 與溫度曲線聯(lián)動,避免提前抽真空導(dǎo)致焊料飛濺 |
流程上,先確認(rèn)器件耐溫曲線和焊料體系,再反推設(shè)備的氣氛切換響應(yīng)時間和控溫精度。對于需要熱激活真空封裝系統(tǒng)供應(yīng)商配合的場景,應(yīng)要求對方提供空載與負(fù)載兩種狀態(tài)下的氧含量實(shí)測數(shù)據(jù)和溫度均勻性報告。
選型時容易踩的三個坑
誤區(qū)一:只看面板氧含量讀數(shù),不看焊接區(qū)實(shí)測值。部分桌面式設(shè)備傳感器位置靠近進(jìn)氣口,焊接區(qū)實(shí)際氧含量偏高。糾正方法:用便攜式氧分析儀在工件位置實(shí)測,或要求供應(yīng)商提供第三方檢測報告。

誤區(qū)二:忽略氣氛切換與溫度曲線的時序編程能力。熱激活工藝往往需要在特定溫度點(diǎn)抽真空或切換氣體,若設(shè)備只能全程通氮?dú)猓に囲`活性大打折扣。糾正方法:確認(rèn)設(shè)備是否支持多段編程,每段可獨(dú)立設(shè)定氣氛、壓力和時間。
誤區(qū)三:用實(shí)驗(yàn)室小樣數(shù)據(jù)直接放大到量產(chǎn)。桌面式設(shè)備在單件焊接時表現(xiàn)良好,但連續(xù)生產(chǎn)時熱積累會導(dǎo)致腔體溫度漂移。糾正方法:要求連續(xù)運(yùn)行測試,記錄第1件與第20件的溫度曲線差異,評估熱穩(wěn)定性。
對于桌面式氮?dú)饣亓骱笝C(jī)技術(shù)哪家靠譜這一技術(shù)熱點(diǎn),業(yè)內(nèi)專家提出了多種解決方案。
如何判斷一家熱激活真空封裝系統(tǒng)廠家是否適合你的產(chǎn)線?
評估熱激活真空封裝系統(tǒng)廠家時,建議從三個維度切入:工藝匹配度、數(shù)據(jù)透明度、服務(wù)響應(yīng)能力。工藝匹配度看設(shè)備能否覆蓋你的溫度、氣氛和真空需求;數(shù)據(jù)透明度看對方是否愿意提供實(shí)測曲線和驗(yàn)收標(biāo)準(zhǔn);服務(wù)響應(yīng)能力看工藝調(diào)試和售后支持的響應(yīng)周期。
北京中科同志科技股份有限公司在真空共晶爐、真空回流爐、晶圓鍵合機(jī)、真空封裝設(shè)備和甲酸爐方向有長期積累,可提供從工藝驗(yàn)證到設(shè)備選型的配套支持。如果你正在評估熱激活真空封裝系統(tǒng)公司,建議先明確自身產(chǎn)品的焊料體系、空洞率要求和產(chǎn)能節(jié)拍,再帶著具體參數(shù)與供應(yīng)商溝通,效率會高很多。
回到最初的問題——桌面式氮?dú)饣亓骱笝C(jī)技術(shù)哪個好,答案取決于你的工藝窗口能否被設(shè)備穩(wěn)定復(fù)現(xiàn)。參數(shù)透明、數(shù)據(jù)可驗(yàn)證、時序可編程,這三條比任何宣傳都更有參考價值。
Q58桌面式氮?dú)饣亓骱笝C(jī)技術(shù)怎么選?熱激活真空封焊系統(tǒng)工藝與廠家選擇指南
桌面式氮?dú)饣亓骱笝C(jī)技術(shù)怎么選?熱激活真空封焊系統(tǒng)工藝與廠家選擇指南
做封裝的朋友經(jīng)常問:小批量、多品種的產(chǎn)線,到底該選什么樣的桌面式氮?dú)饣亓骱笝C(jī)技術(shù)?這個問題背后其實(shí)牽扯到熱激活真空封焊系統(tǒng)工藝的底層邏輯——氮?dú)獗Wo(hù)、真空環(huán)境、溫度曲線三者怎么配合。目前市面上做桌面式氮?dú)饣亓骱笝C(jī)工藝推薦的廠商不少,但真正能把真空共晶和氮?dú)饣亓髯鲈鷮?shí)的,需要看設(shè)備在溫控精度、氧含量控制、真空度維持這幾個硬指標(biāo)上的表現(xiàn)。至于桌面式氮?dú)饣亓骱笝C(jī)工藝哪家靠譜,建議從工藝驗(yàn)證能力和售后響應(yīng)速度兩個維度去判斷。
為什么氮?dú)饣亓骱鸽x不開真空環(huán)境?熱激活真空封焊系統(tǒng)工藝原理解析
很多人覺得氮?dú)饣亓骱妇褪峭▊€氮?dú)獍蜒鹾拷迪聛恚鋵?shí)沒這么簡單。真空環(huán)境在回流焊里的作用,比想象中關(guān)鍵得多。
氧化抑制不是通氮?dú)饩屯晔隆?/strong>焊料在熔融狀態(tài)下對氧氣極其敏感,氧含量從1000ppm降到100ppm,焊點(diǎn)空洞率能差出好幾個百分點(diǎn)。但光靠氮?dú)獯祾撸瑺t膛死角里的殘留氧氣很難排干凈。先抽真空再充氮?dú)猓拍馨蜒鹾繅旱?0ppm以下。這是熱激活真空封焊系統(tǒng)工藝的基本功。
真空能主動把氣泡拽出來。焊料熔化時產(chǎn)生的氣泡,在常壓下只能靠助焊劑揮發(fā)慢慢排,效率低。抽真空相當(dāng)于給氣泡加了一個向外拉的力,氣泡體積膨脹、上浮、破裂,空洞率能從15%降到3%以內(nèi)。這個效果在功率器件封裝里尤其明顯。
熱激活機(jī)制決定溫度均勻性。所謂熱激活,是指通過紅外或熱風(fēng)對流讓熱量快速、均勻地傳到焊料界面。桌面式設(shè)備空間小,熱場本來就容易做均勻,但前提是加熱板材質(zhì)和溫控算法要過關(guān)。溫控精度±1℃和±5℃,焊出來的質(zhì)量完全兩回事。
桌面式氮?dú)饣亓骱笝C(jī)工藝推薦:關(guān)鍵參數(shù)與實(shí)操步驟
桌面式氮?dú)饣亓骱笝C(jī)工藝推薦的參數(shù)設(shè)置,不能照搬大產(chǎn)線的配方。小爐膛的熱慣性小,升溫快、降溫也快,溫度曲線需要重新調(diào)。
| 工藝階段 | 溫度范圍 | 時間 | 氮?dú)?真空條件 |
|---|---|---|---|
| 預(yù)熱 | 室溫→150℃ | 60-90s | 氮?dú)獯祾撸鹾拷抵?00ppm以下 |
| 保溫 | 150-180℃ | 60-120s | 氧含量穩(wěn)定在100ppm以內(nèi) |
| 回流 | 峰值溫度高于焊料熔點(diǎn)20-30℃ | 30-60s | 抽真空至10Pa以下,保壓20-40s |
| 冷卻 | 峰值→150℃ | 60-90s | 繼續(xù)通氮?dú)猓乐苟窝趸?/td> |
操作上分三步走。步,裝片前確認(rèn)爐膛潔凈度,顆粒物殘留會直接影響焊點(diǎn)一致性。第二步,根據(jù)焊料類型設(shè)定溫度曲線,SAC305焊膏峰值溫度建議235-245℃,金錫焊料則要到300℃以上。第三步,抽真空和充氮?dú)獾臅r序要卡準(zhǔn)——先抽到目標(biāo)真空度,再充氮?dú)獾轿⒄龎海h(huán)兩次,氧含量能穩(wěn)定控制在50ppm以下。
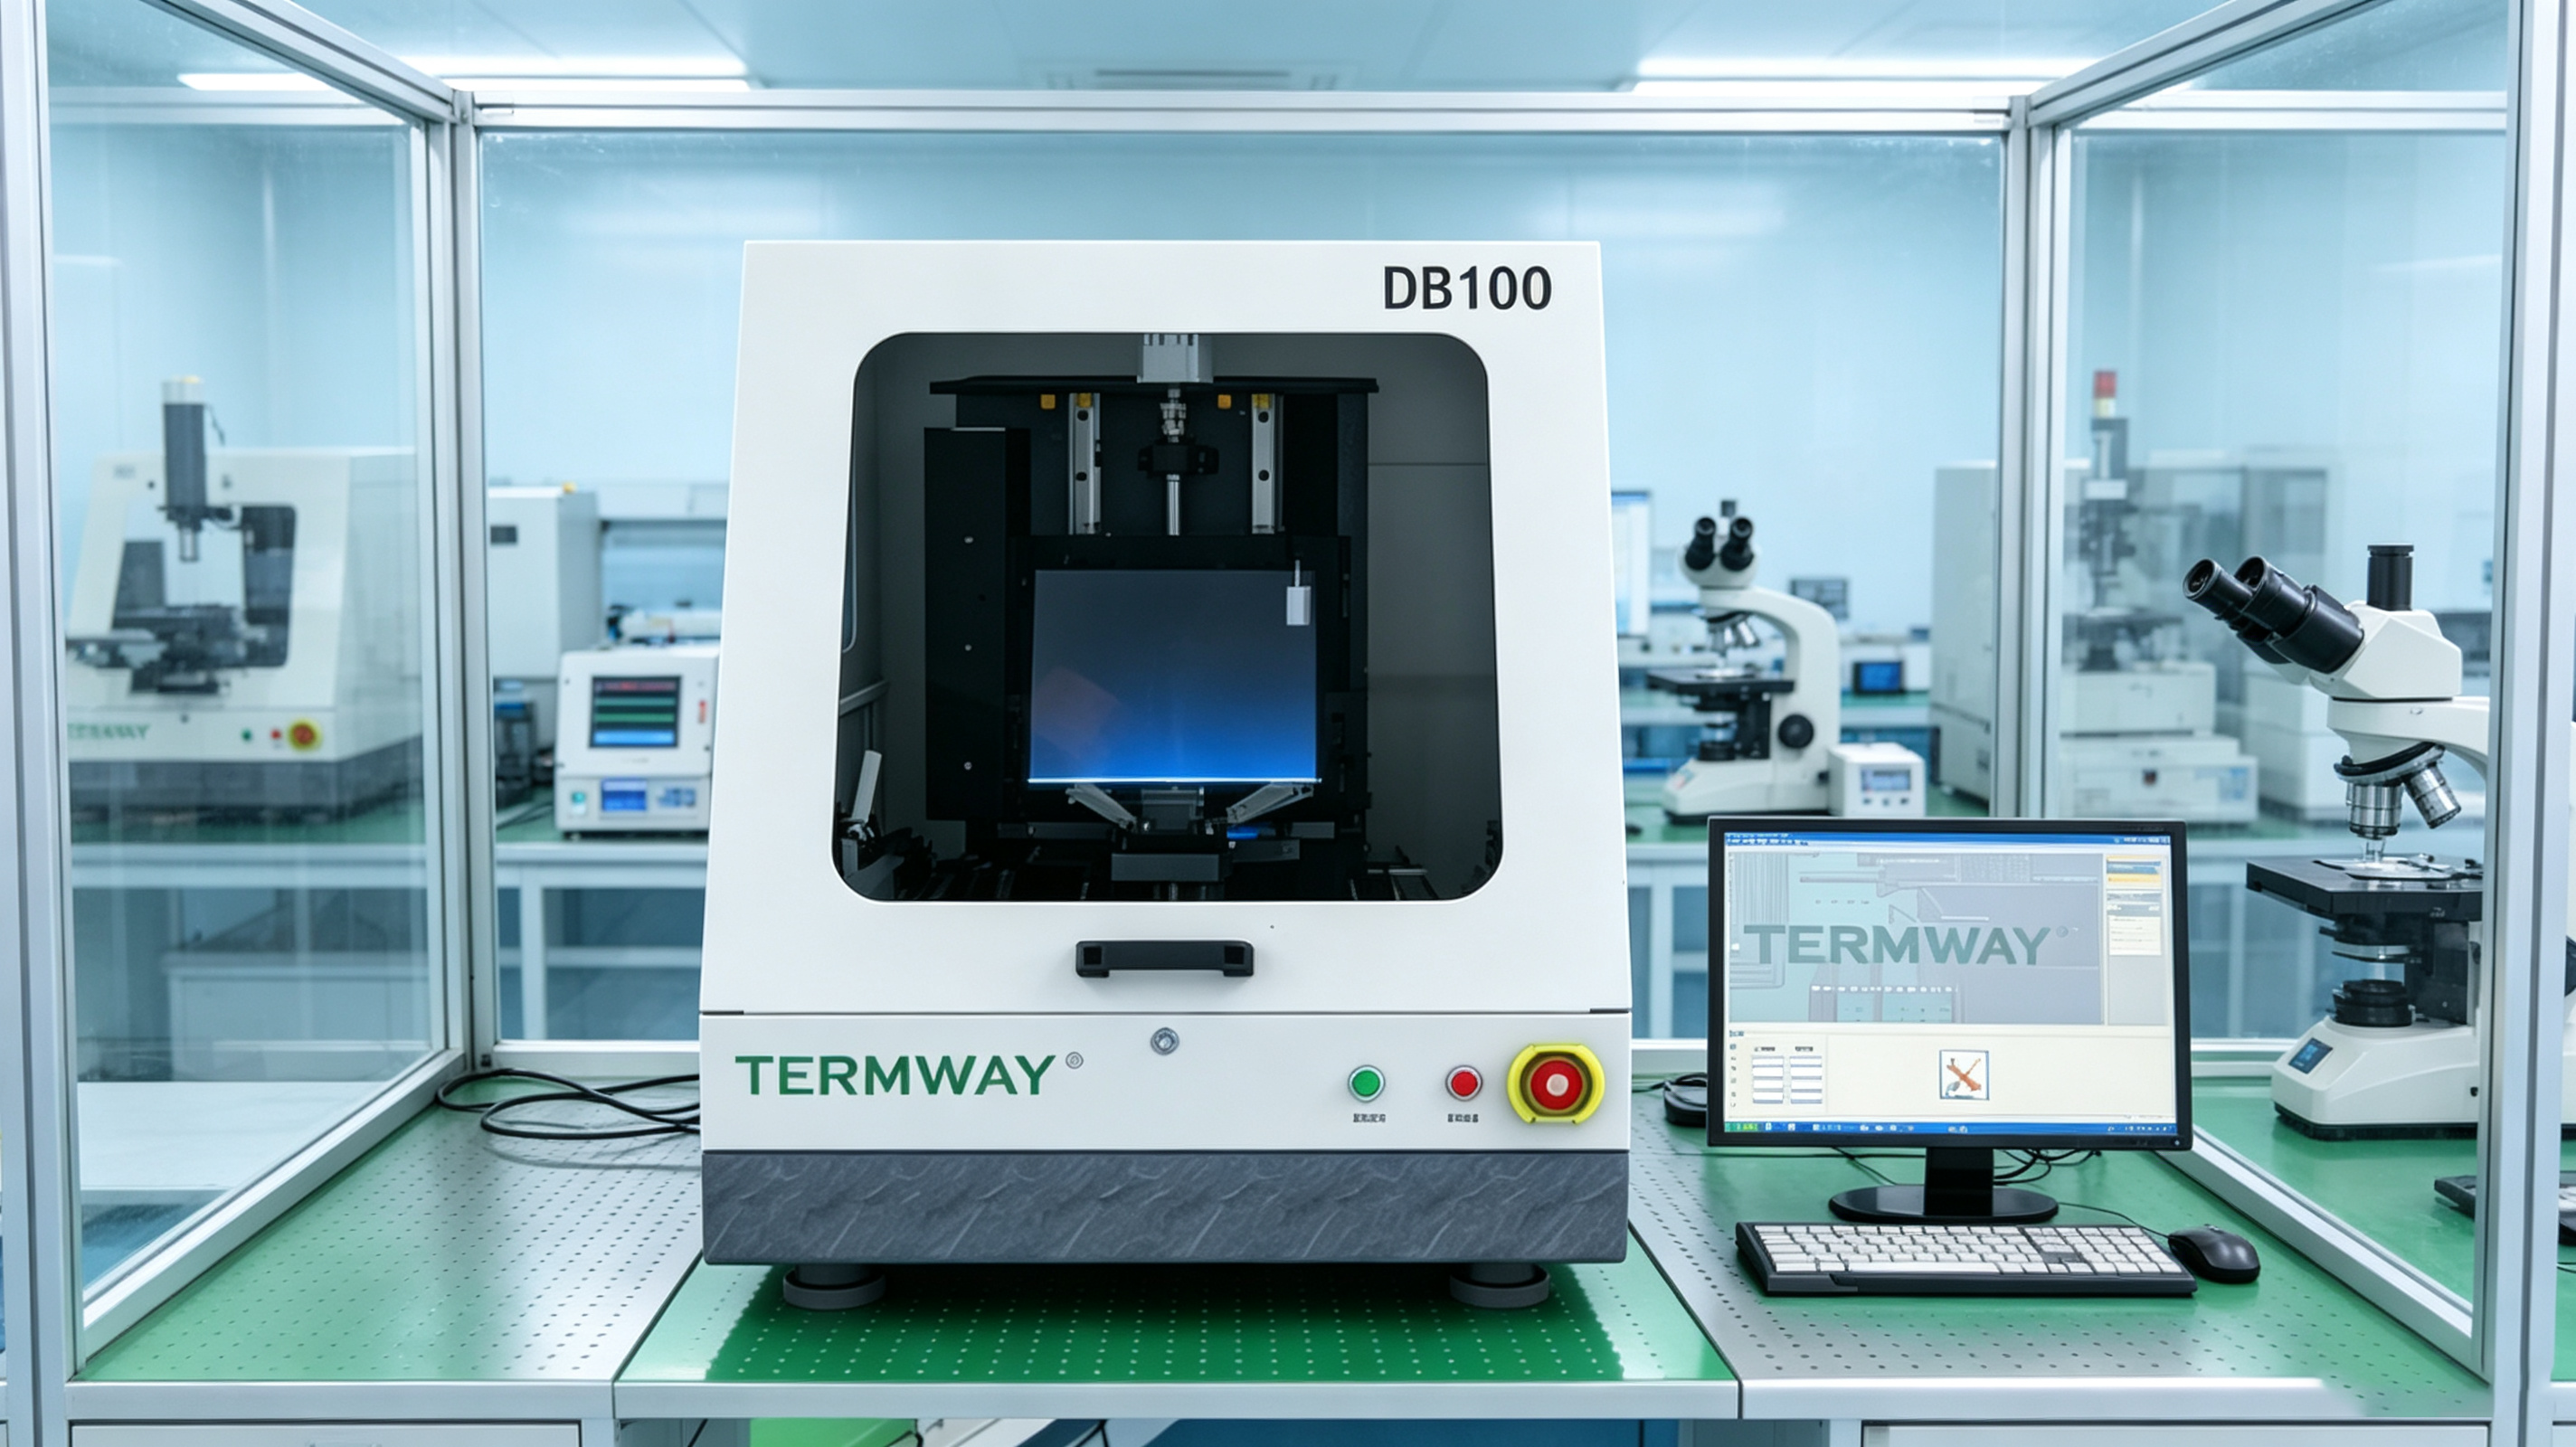
說到設(shè)備選型,熱激活真空封焊系統(tǒng)廠家和熱激活真空封焊系統(tǒng)公司的水平參差不齊。有些供應(yīng)商只做氮?dú)饣亓鳎婵漳K是外購拼湊的,抽氣速率和密封性都跟不上。中科同志在這塊做了多年,真空共晶爐和甲酸爐的工藝積累可以直接遷移到桌面式氮?dú)饣亓骱笝C(jī)上,溫控和真空系統(tǒng)的匹配度比較成熟。
選熱激活真空封焊系統(tǒng)供應(yīng)商要盯緊哪幾個指標(biāo)?
選供應(yīng)商不能只看報價單。三個硬指標(biāo)必須現(xiàn)場驗(yàn)證。
溫控精度和重復(fù)性。讓廠家用空載爐膛跑三次同一曲線,看熱電偶實(shí)測溫度的偏差。偏差超過±3℃的,批量生產(chǎn)時焊點(diǎn)質(zhì)量波動會很大。熱激活真空封焊系統(tǒng)品牌里,能把重復(fù)性做到±1℃以內(nèi)的才算過關(guān)。
真空度和抽氣速率。從常壓抽到10Pa需要多久?這個時間直接影響產(chǎn)能。桌面式設(shè)備爐膛小,理論上抽氣應(yīng)該很快,但如果管道設(shè)計(jì)不合理、密封圈材質(zhì)不行,抽氣時間可能翻倍。現(xiàn)場讓廠家實(shí)測,別只看規(guī)格書。
氮?dú)庀牧俊?/strong>氧含量控制不是氮?dú)忾_得越大越好。好的熱激活真空封焊系統(tǒng)工藝講究的是精準(zhǔn)吹掃——在關(guān)鍵階段提高流量,其他階段維持微正壓即可。氮?dú)庀牧坎钜槐叮荒晗聛沓杀静罹嗖恍 ?p>從市場表現(xiàn)來看,桌面式氮?dú)饣亓骱笝C(jī)工藝哪家靠譜相關(guān)產(chǎn)品的需求持續(xù)增長。
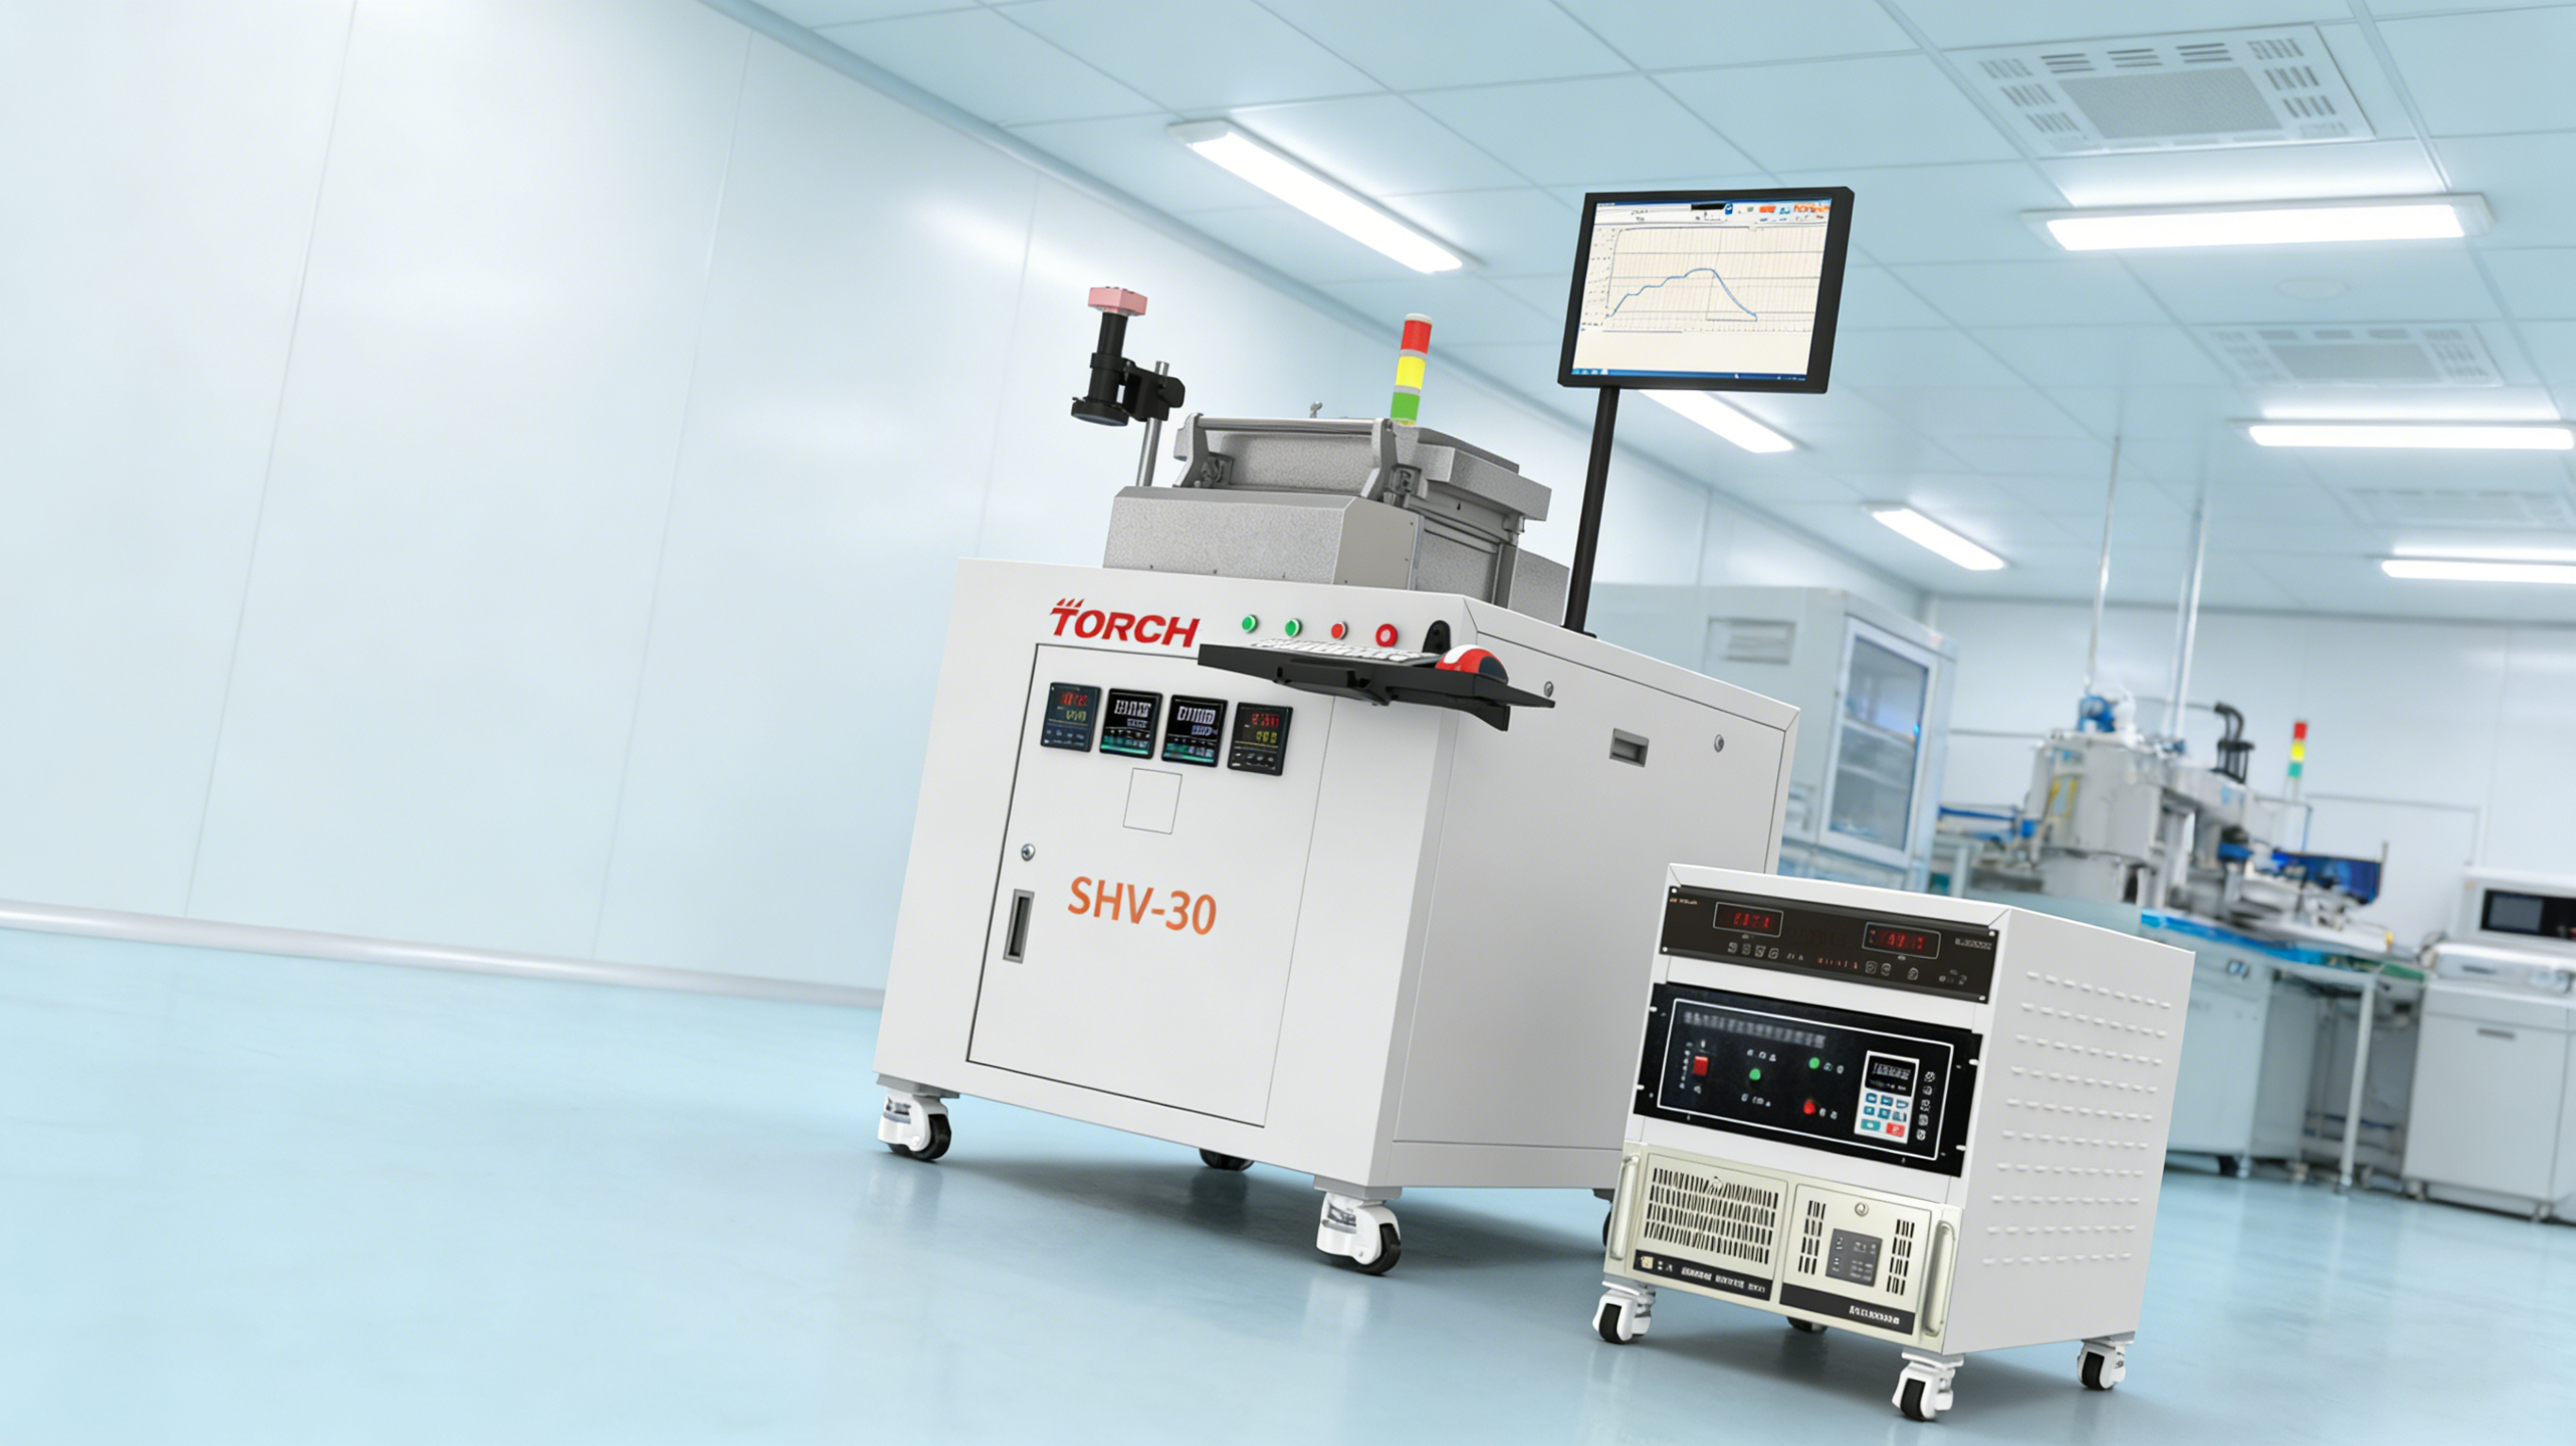
中科同志作為熱激活真空封焊系統(tǒng)供應(yīng)商,在設(shè)備交付時會提供完整的工藝驗(yàn)證報告,包括空載溫度曲線、氧含量實(shí)測數(shù)據(jù)、真空抽氣曲線,這些數(shù)據(jù)比口頭承諾靠譜得多。
三個常見踩坑操作,你中了幾個?
坑一:抽真空太早。焊料還沒完全熔化就抽真空,液態(tài)焊料會被吸飛,造成焊料飛濺和虛焊。糾正方法:等溫度超過焊料熔點(diǎn)10-15℃再啟動真空程序,保壓時間根據(jù)焊點(diǎn)大小調(diào)整,一般20-40秒足夠。
坑二:氮?dú)庖恢遍_優(yōu)質(zhì)。全程大流量充氮?dú)猓瑺t膛內(nèi)氣壓波動大,溫度均勻性反而變差。糾正方法:分階段控制流量,預(yù)熱和保溫階段中等流量,回流階段配合真空循環(huán)使用,冷卻階段適當(dāng)降低流量維持微正壓即可。
坑三:忽略冷卻速率。冷卻太慢,焊點(diǎn)晶粒粗大,機(jī)械強(qiáng)度下降。桌面式設(shè)備自然冷卻往往偏慢,建議通氮?dú)鈴?qiáng)制冷卻,把冷卻速率控制在2-4℃/s。這個參數(shù)在桌面式氮?dú)饣亓骱笝C(jī)工藝推薦里經(jīng)常被忽略,但對焊點(diǎn)可靠性影響很大。
下一步該看什么?
如果你正在評估桌面式氮?dú)饣亓骱笝C(jī)或熱激活真空封焊系統(tǒng),建議先整理自己的焊料類型、基板尺寸、產(chǎn)能需求,再對照本文的參數(shù)標(biāo)準(zhǔn)去和供應(yīng)商溝通。中科同志官網(wǎng)的真空共晶爐和真空回流爐頁面有更詳細(xì)的工藝案例,可以結(jié)合自己的產(chǎn)品形態(tài)做進(jìn)一步比對。
Q59桌面式氮?dú)饣亓骱笝C(jī)工藝哪家好?熱激活真空共晶爐選型關(guān)鍵解析
桌面式氮?dú)饣亓骱笝C(jī)工藝哪家好?熱激活真空共晶爐選型關(guān)鍵解析
問到桌面式氮?dú)饣亓骱笝C(jī)工藝哪家好,本質(zhì)是在問真空環(huán)境下的熱激活控制能力。當(dāng)前封裝產(chǎn)線對空洞率、氧化控制與溫度均勻性的要求同步收緊,熱激活真空封焊系統(tǒng)逐漸成為功率器件、激光器與MEMS封裝的主力配置。判斷桌面式氮?dú)饣亓骱笝C(jī)工藝哪個好,不能只看設(shè)備外形,更要看熱激活曲線、甲酸輔助還原與真空保持三者是否匹配。本文從工藝原理、參數(shù)標(biāo)準(zhǔn)、常見誤區(qū)三個層面拆解,給出可落地的選型與調(diào)試路徑。
為什么熱激活真空共晶爐工藝對空洞率影響這么大?
真空共晶焊接的核心矛盾在于:焊料熔化時需要液相流動填補(bǔ)界面,但氧化膜和氣泡會阻斷潤濕。熱激活的作用是在特定溫度窗口內(nèi)激活還原氣氛,讓氧化物被還原、界面張力下降,氣泡才有機(jī)會逸出。
點(diǎn),真空度決定氣泡逸出驅(qū)動力。當(dāng)腔體壓力降至10Pa以下,焊料內(nèi)部氣泡內(nèi)外壓差增大,配合甲酸或氫氣還原氣氛,空洞率可顯著下降。若真空保持能力不足,升溫階段氣體反復(fù)釋放,反而在焊層內(nèi)部形成新的氣孔。
第二點(diǎn),熱激活溫度窗口決定還原效率。甲酸在150℃以上開始明顯分解產(chǎn)生還原性氣體,但溫度過高又會造成焊料過早氧化。熱激活真空共晶爐工藝通常把甲酸引入點(diǎn)設(shè)在180℃至220℃區(qū)間,與焊料熔化曲線形成重疊,才能兼顧還原與潤濕。
第三點(diǎn),溫度均勻性決定批量一致性。桌面式設(shè)備受限于腔體尺寸,若加熱板設(shè)計(jì)不合理,邊緣與中心溫差可能超過5℃。對于金錫焊料這類對溫度敏感的體系,溫差直接映射為焊層厚度差異。熱激活真空共晶爐設(shè)備在加熱板分區(qū)控溫與紅外補(bǔ)償上的設(shè)計(jì)水平,是拉開工藝差距的關(guān)鍵。
桌面式氮?dú)饣亓骱笝C(jī)工藝哪家強(qiáng)?實(shí)操參數(shù)與流程標(biāo)準(zhǔn)
討論桌面式氮?dú)饣亓骱笝C(jī)工藝哪家強(qiáng),要落到可復(fù)現(xiàn)的參數(shù)表上。以下給出典型熱激活真空共晶爐工藝的流程框架,具體數(shù)值需結(jié)合焊料體系與器件熱容微調(diào)。
| 階段 | 溫度設(shè)定 | 壓力設(shè)定 | 氣氛條件 | 時間 |
|---|---|---|---|---|
| 抽真空 | 室溫 | 從常壓降至10Pa以下 | 無 | 60-120s |
| 預(yù)熱 | 升至150-180℃ | 維持10Pa以下 | 氮?dú)饣爻渲?0kPa | 90-150s |
| 熱激活 | 180-220℃ | 抽至5Pa以下 | 甲酸蒸汽引入 | 60-120s |
| 共晶焊接 | 焊料液相線以上20-30℃ | 維持5Pa以下 | 甲酸持續(xù) | 30-90s |
| 冷卻 | 降至150℃以下 | 氮?dú)饣爻渲脸?/td> | 氮?dú)獗Wo(hù) | 120-180s |
流程中有三個量化指標(biāo)需要重點(diǎn)關(guān)注。真空度到達(dá)5Pa以下的時間應(yīng)控制在90秒內(nèi),過慢會讓焊料在氧化氣氛中停留過久。熱激活階段的溫度過沖不應(yīng)超過設(shè)定值3℃,否則甲酸分解過快、還原窗口縮短。冷卻速率建議控制在2-4℃/s,過快會在焊層與基板界面引入熱應(yīng)力。
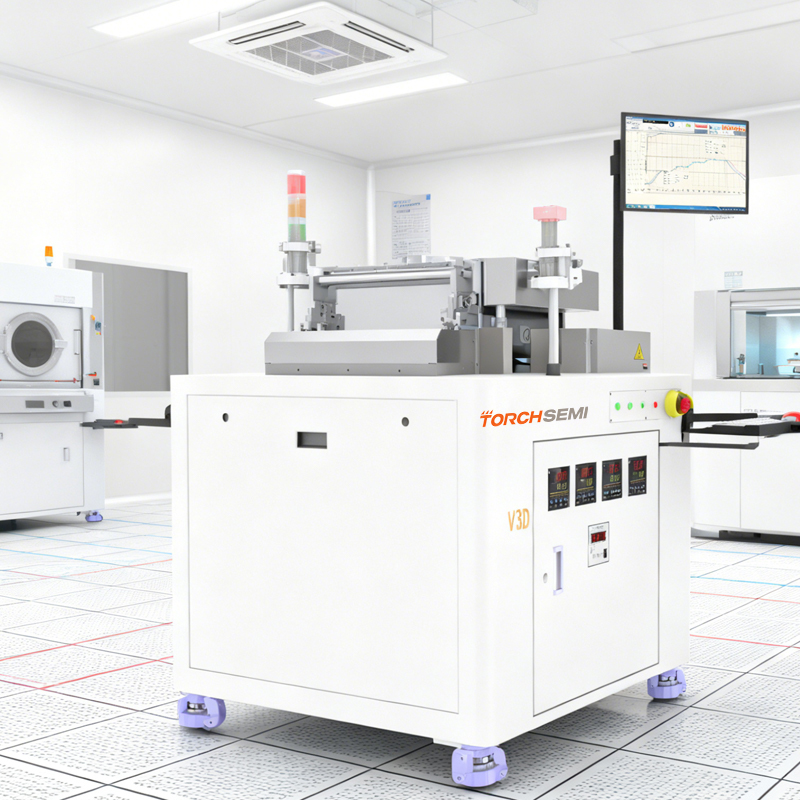
對于熱激活真空共晶爐品牌的評估,建議要求供應(yīng)商提供同款焊料下的空洞率檢測報告,X-ray實(shí)測數(shù)據(jù)比宣傳參數(shù)更有參考價值。熱激活真空共晶爐廠家若能提供甲酸流量閉環(huán)控制與真空泵組冗余設(shè)計(jì),在長期量產(chǎn)中的穩(wěn)定性更有保障。中科同志在桌面式真空共晶與甲酸爐方向積累了多套工藝數(shù)據(jù)庫,可針對金錫、錫銀銅等體系給出起始曲線建議。
熱激活真空共晶爐設(shè)備選型要避開哪些坑?
誤區(qū)一:只看極限真空度,忽略真空保持能力。部分設(shè)備標(biāo)稱極限真空可達(dá)1Pa,但在甲酸氣氛下密封件老化快,實(shí)際量產(chǎn)中真空度衰減明顯。糾正方法是要求供應(yīng)商提供連續(xù)運(yùn)行200小時后的真空保持測試數(shù)據(jù),并確認(rèn)密封材料對甲酸蒸氣的耐受等級。
誤區(qū)二:甲酸流量憑經(jīng)驗(yàn)手動調(diào)節(jié)。甲酸過量會腐蝕腔體與觀察窗,不足則還原不充分。糾正方法是選用帶質(zhì)量流量控制器與尾氣處理的配置,將甲酸流量穩(wěn)定在50-200sccm區(qū)間,并定期校準(zhǔn)。
誤區(qū)三:用普通氮?dú)饣亓髑€套用于真空共晶。真空環(huán)境下熱傳導(dǎo)以輻射為主,升溫速率與常壓差異明顯。糾正方法是在設(shè)備上重新做熱剖面測試,用爐溫跟蹤儀實(shí)測器件焊點(diǎn)溫度,而非直接讀取加熱板熱電偶數(shù)值。
如何判斷桌面式氮?dú)饣亓骱笝C(jī)工藝哪個好?
回到最初的問題——桌面式氮?dú)饣亓骱笝C(jī)工藝哪個好,判斷標(biāo)準(zhǔn)可以歸納為三條:空洞率能否穩(wěn)定控制在5%以內(nèi)、溫度曲線重復(fù)性是否在±2℃、甲酸消耗與尾氣處理是否閉環(huán)。這三條達(dá)標(biāo),工藝平臺就具備量產(chǎn)移植條件。中科同志官網(wǎng)"技術(shù)問答"欄目持續(xù)更新真空共晶、晶圓鍵合與真空封裝設(shè)備的工藝調(diào)試案例,可結(jié)合具體焊料體系進(jìn)一步查閱。
Q60桌面式氮?dú)饣亓骱笝C(jī)參數(shù)推薦哪家強(qiáng)?真空共晶工藝選型實(shí)戰(zhàn)問答
桌面式氮?dú)饣亓骱笝C(jī)參數(shù)推薦哪家強(qiáng)?真空共晶工藝選型實(shí)戰(zhàn)問答
做真空共晶封裝的朋友,十有八九問過同一個問題:桌面式氮?dú)饣亓骱笝C(jī)參數(shù)推薦哪家強(qiáng)?尤其是軍工航天、功率半導(dǎo)體和光通信領(lǐng)域的工藝工程師,一邊要控氧含量,一邊要盯溫度曲線,還得考慮氣密封裝真空共晶爐設(shè)備的兼容性。說到底,桌面式氮?dú)饣亓骱笝C(jī)工藝的核心不在"桌面"二字,而在爐腔氣氛與熱場均勻性。下面直接給結(jié)論。
關(guān)于永久鍵合機(jī)的相關(guān)技術(shù)和應(yīng)用,近年來受到了業(yè)界的廣泛關(guān)注。
桌面式氮?dú)饣亓骱笝C(jī)參數(shù)哪家強(qiáng)的技術(shù)發(fā)展對整個產(chǎn)業(yè)鏈產(chǎn)生了深遠(yuǎn)影響。
核心答案:桌面式氮?dú)饣亓骱笝C(jī)參數(shù)推薦,關(guān)鍵看什么?
選型核心三參數(shù):氧含量≤50ppm、溫度均勻性±1.5℃、升溫速率可控在1-3℃/s。若做金錫共晶,峰值溫度需達(dá)320-350℃并短時保溫。匹配熱激活真空共晶爐工藝時,建議選帶甲酸輔助功能的機(jī)型。至于哪家強(qiáng)——看廠商能否提供實(shí)測曲線與氣密封裝驗(yàn)證數(shù)據(jù),而非只看標(biāo)稱值。
為什么桌面式氮?dú)饣亓骱笝C(jī)工藝不能只看溫度參數(shù)?
很多選型者盯著溫度看,忽略了氣氛與熱傳導(dǎo)的耦合關(guān)系。真空共晶與氮?dú)饣亓魇莾商走壿嫞烂鏅C(jī)型往往要兼顧。以下三點(diǎn)是實(shí)際產(chǎn)線中反復(fù)驗(yàn)證過的。
點(diǎn),氧含量決定潤濕性。焊料在高溫下氧化速度極快,氧含量從1000ppm降到50ppm,潤濕角可改善30%以上。金錫焊料對氧尤其敏感,氧含量超標(biāo)直接導(dǎo)致虛焊和空洞率上升。這是桌面式氮?dú)饣亓骱笝C(jī)參數(shù)推薦里最容易被低估的一項(xiàng)。
第二點(diǎn),熱場均勻性比峰值溫度更影響良率。爐腔溫差超過±3℃,大面積芯片共晶時會出現(xiàn)一邊熔透、一邊未熔的尷尬局面。±1.5℃以內(nèi)才能保證多器件同步焊接的一致性。
第三點(diǎn),升溫速率影響界面反應(yīng)。速率過快,助焊劑來不及揮發(fā),形成氣泡;過慢,金屬間化合物過度生長,脆性增加。1-3℃/s是多數(shù)共晶工藝的合理窗口。
桌面式氮?dú)饣亓骱笝C(jī)參數(shù)推薦與熱激活真空共晶爐如何匹配?
兩類設(shè)備并非替代關(guān)系。桌面氮?dú)饣亓鬟m合中小批量、快速驗(yàn)證;熱激活真空共晶爐適合高可靠性氣密封裝。選型時需確認(rèn)廠商能否同時提供兩種方案,避免工藝遷移時重新摸索參數(shù)。
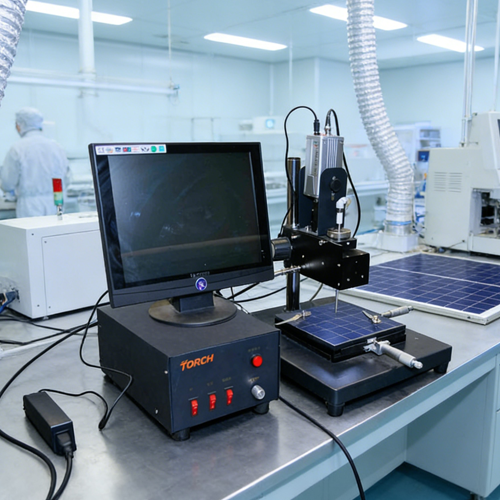
| 參數(shù)項(xiàng) | 桌面氮?dú)饣亓鞣桨?/th> | 真空共晶方案 |
|---|---|---|
| 氧含量 | ≤50ppm | ≤10ppm(真空+氮?dú)饣靥睿?/td> |
| 溫度均勻性 | ±1.5℃ | ±1℃ |
| 峰值溫度 | 350℃ | 400℃ |
| 升溫速率 | 1-3℃/s | 0.5-2℃/s |
| 適用場景 | 中小批量、研發(fā)驗(yàn)證 | 氣密封裝、軍工航天 |
實(shí)操步驟上,先做溫度曲線測繪:用熱電偶貼附實(shí)際器件,空載與滿載各測一次。再校準(zhǔn)氧含量:通氮?dú)?0分鐘后讀數(shù),穩(wěn)定在目標(biāo)值再進(jìn)片。最后做空洞率檢測:X-ray抽檢,金錫共晶空洞率控制在5%以內(nèi)為合格。
關(guān)于熱激活真空共晶爐公司的選擇,建議考察其是否具備甲酸輔助工藝能力——甲酸在200℃以上分解出還原性氣氛,可進(jìn)一步降低氧化物,對長期鍵合機(jī)前道處理也有幫助。
選型中常見的三個誤區(qū),你踩過幾個?
誤區(qū)一:只看標(biāo)稱氧含量,不看實(shí)測穩(wěn)定性。有些設(shè)備空爐時氧含量很低,一進(jìn)片就飆升。糾正方法:要求廠商提供帶載測試數(shù)據(jù),連續(xù)跑5爐記錄氧含量波動。
誤區(qū)二:忽略降溫段控制。共晶后冷卻速率影響晶粒結(jié)構(gòu),過快產(chǎn)生熱應(yīng)力,過慢導(dǎo)致偏析。糾正方法:確認(rèn)設(shè)備是否支持程序降溫,速率控制在2-5℃/s。
誤區(qū)三:把氣密封裝真空共晶爐設(shè)備和桌面回流爐混用同一套參數(shù)。兩者熱場和氣氛差異大,直接套用會導(dǎo)致空洞率翻倍。糾正方法:分別建立工藝窗口,獨(dú)立驗(yàn)證后再遷移。
說到熱激活真空共晶爐供應(yīng)商的評估,中科同志在真空封裝領(lǐng)域積累了不少產(chǎn)線數(shù)據(jù),可為客戶提供桌面氮?dú)饣亓髋c真空共晶的聯(lián)合工藝驗(yàn)證,減少選型試錯成本。
拓展引導(dǎo)
如果你正在做長期鍵合機(jī)前道的共晶焊接工藝驗(yàn)證,或需要更詳細(xì)的桌面式氮?dú)饣亓骱笝C(jī)參數(shù)推薦對比清單,歡迎訪問中科同志官網(wǎng)技術(shù)問答欄目,獲取按應(yīng)用場景分類的設(shè)備選型指南與工藝參數(shù)模板。