? FAQ 常見問題解答
在這里找到您常見問題的解答
Q66桌面式氮?dú)饣亓骱竻?shù)哪家好?真空共晶工藝這樣配才靠譜
桌面式氮?dú)饣亓骱竻?shù)哪家好?真空共晶爐工藝銜接是關(guān)鍵
先給結(jié)論:判斷桌面式氮?dú)饣亓骱竻?shù)哪個(gè)好,別光看峰值溫度或氮?dú)饬髁勘恚冒焉郎匦甭省⒀鹾靠刂坪驼婵漳K銜接放在一起評估。尤其做功率器件或光通信封裝的朋友,桌面式氮?dú)饣亓骱竻?shù)調(diào)不好,后面接國內(nèi)熱激活高真空共晶爐設(shè)備時(shí),焊料氧化和空洞率會讓你頭疼。選型時(shí),桌面式氮?dú)饣亓骱竻?shù)哪家好這個(gè)問題,本質(zhì)上是在問——誰的工藝窗口更寬、數(shù)據(jù)更透明。
我們實(shí)測過不少型號,也幫客戶調(diào)過產(chǎn)線。下面直接拆解核心邏輯,不繞彎子。
桌面式氮?dú)饣亓骱竻?shù):先搞懂這三點(diǎn),再談選型
很多工程師上來就問桌面式氮?dú)饣亓骱竻?shù),但忽略了設(shè)備是用來服務(wù)工藝的。你焊的是IGBT模塊還是光通信透鏡?焊料是金錫焊片還是SAC305?這決定了參數(shù)窗口完全不同。
- 升溫斜率決定焊料潤濕質(zhì)量——金錫共晶焊料對斜率極其敏感,建議控制在3~8℃/秒。斜率太慢,助焊劑揮發(fā)不充分,焊點(diǎn)易出現(xiàn)空洞;斜率太快,熱沖擊可能導(dǎo)致基板開裂。
- 氮?dú)饧兌扰c氧含量是隱形殺手——別只盯著流量計(jì)讀數(shù)。爐膛內(nèi)實(shí)際氧含量低于100ppm才算合格,高端工藝甚至要求50ppm以下。很多桌面機(jī)標(biāo)稱氮?dú)饬髁客Υ螅芊饨Y(jié)構(gòu)漏氣,氧含量根本降不下來。
- 溫度均勻性比溫度更重要——發(fā)熱體布局和風(fēng)道設(shè)計(jì)決定了板面溫差。好的桌面式設(shè)備能把溫差控制在±2℃以內(nèi),差的可能差出±5℃,這直接導(dǎo)致同一爐產(chǎn)品焊接效果不一致。
說到這,得提一句我們中科同志自己的經(jīng)驗(yàn)——國內(nèi)熱激活高真空共晶爐工藝對溫度均勻性的要求更高,因?yàn)檎婵窄h(huán)境下沒有對流輔助傳熱,全靠輻射加熱,所以熱場設(shè)計(jì)要更講究。
從回流焊到真空共晶爐:參數(shù)如何銜接才不出錯(cuò)
不少客戶這樣配置產(chǎn)線:先用桌面式氮?dú)饣亓骱缸鲱A(yù)焊或貼片后的固化,再轉(zhuǎn)入真空共晶爐完成焊接。這時(shí)候,兩個(gè)設(shè)備的參數(shù)銜接就特別關(guān)鍵。
舉個(gè)實(shí)際案例。某軍工客戶做陶瓷基板金錫焊接,桌面式氮?dú)饣亓骱竻?shù)設(shè)定峰值溫度310℃,保溫時(shí)間30秒,氮?dú)饬髁?5L/min。轉(zhuǎn)接到國內(nèi)熱激活高真空共晶爐設(shè)備時(shí),共晶溫度設(shè)定在320℃,真空度抽到5×10?3Pa,熱激活時(shí)間10分鐘。結(jié)果焊透率從92%提升到99%以上,空洞率控制在1%以內(nèi)。
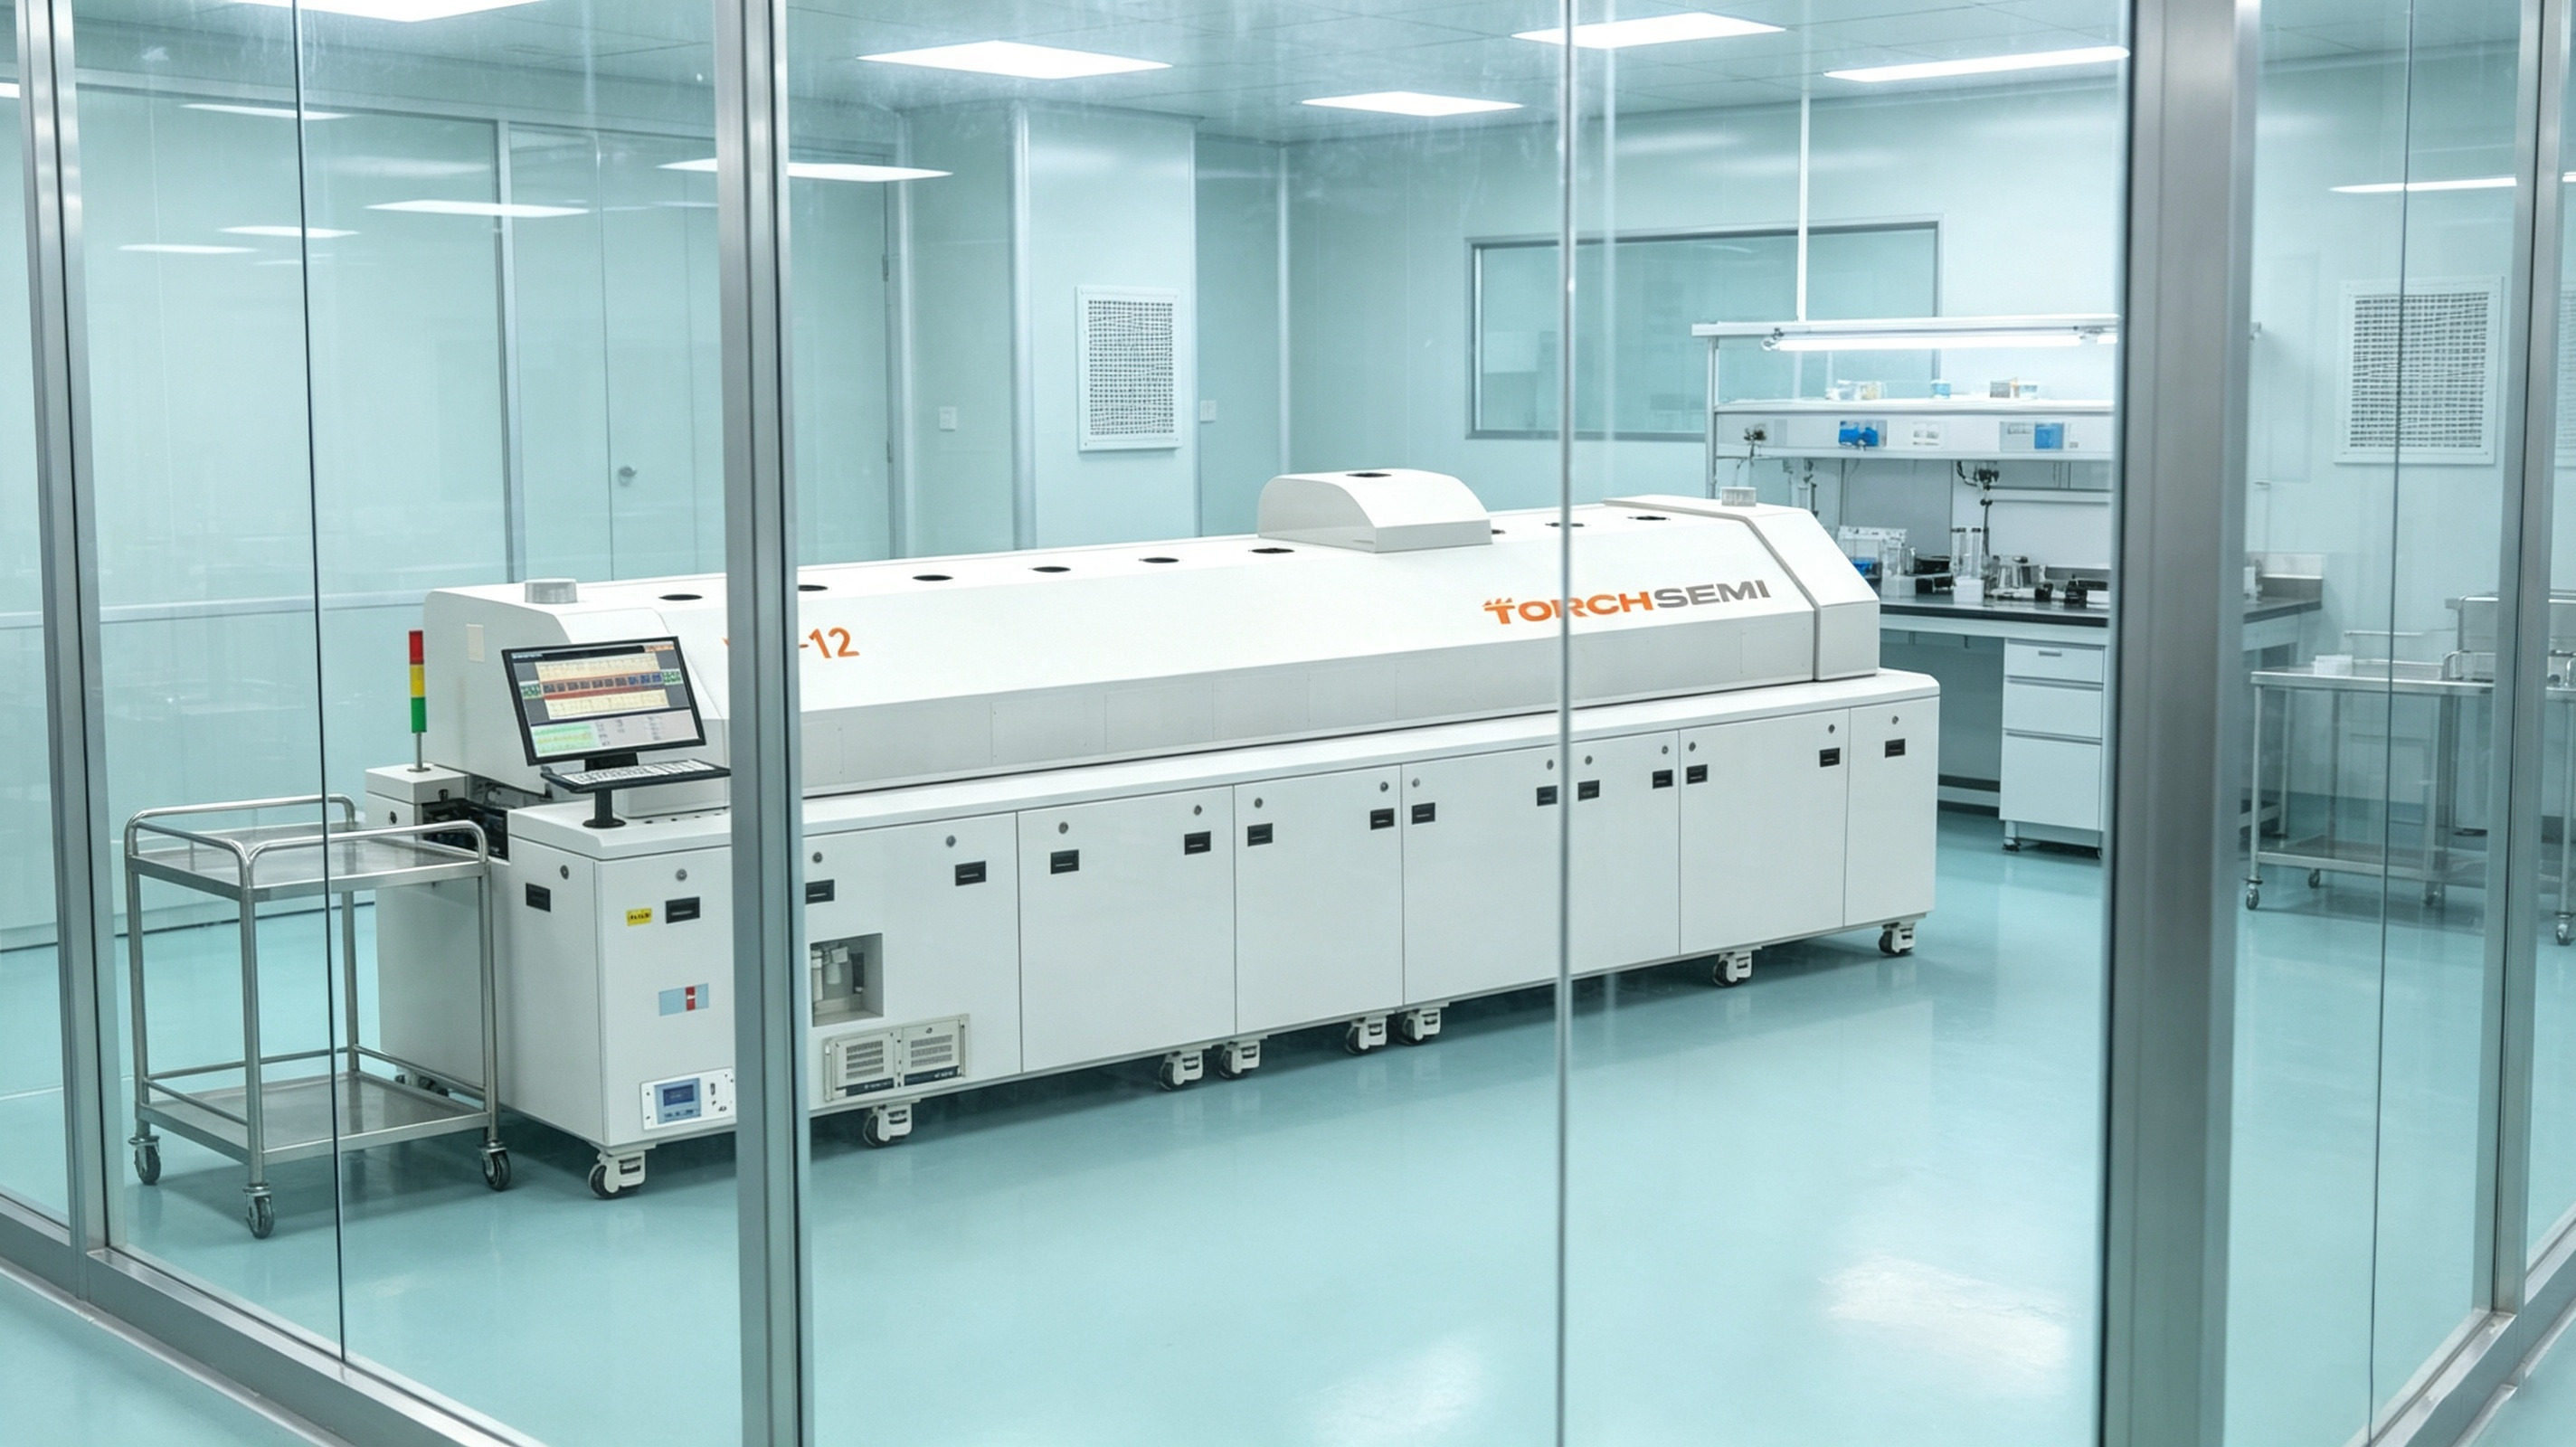
銜接的核心邏輯是什么?回流焊階段要把焊料充分潤濕,把大部分氧化物趕走;真空共晶階段則負(fù)責(zé)把殘余氣體和微空洞“吸”出來。所以回流焊的峰值溫度可以比焊料熔點(diǎn)略高30~50℃,但別太高,否則焊料氧化加劇,反而增加真空階段的工作負(fù)擔(dān)。
| 工藝階段 | 關(guān)鍵參數(shù) | 推薦范圍 | 注意事項(xiàng) |
|---|---|---|---|
| 氮?dú)饣亓黝A(yù)焊 | 峰值溫度 | 焊料熔點(diǎn)+30~50℃ | 過高易氧化,過低潤濕不足 |
| 氮?dú)饣亓黝A(yù)焊 | 氧含量 | ≤100ppm | 密封性差時(shí)氧含量虛標(biāo) |
| 真空共晶焊接 | 真空度 | ≤1×10?2Pa | 真空度不夠,除氣效果打折扣 |
| 真空共晶焊接 | 熱激活溫度 | 焊料熔點(diǎn)+50~80℃ | 激活時(shí)間需匹配焊料特性 |
| 整體升溫斜率 | 升溫速率 | 3~6℃/秒 | 斜率過快基板易裂 |
另外提醒一句,別忽視冷卻速率。很多工藝問題出在降溫階段——冷卻太慢,焊料晶粒粗大,力學(xué)性能下降;冷卻太快,熱應(yīng)力殘留。推薦冷卻速率控制在3~5℃/秒,尤其是大尺寸基板。
桌面式氮?dú)饣亓骱竻?shù)哪家好?這幾個(gè)坑千萬別踩
用過的工程師多少都踩過坑,我們總結(jié)了最常見的三個(gè),看看你有沒有中招。
誤區(qū)一:只看溫度,忽略斜率控制能力。有客戶買回去發(fā)現(xiàn)升溫段斜率抖得厲害,曲線呈階梯狀——這是因?yàn)榧訜狍w熱慣性大,PID調(diào)節(jié)跟不上。結(jié)果是焊料潤濕不一致,返修率飆升。糾正方法:驗(yàn)收時(shí)要求廠家提供實(shí)際負(fù)載下的溫度曲線,重點(diǎn)觀察升溫段斜率波動幅度,控制在±1.5℃/秒以內(nèi)才算合格。
誤區(qū)二:氮?dú)饬髁块_得越大越好。流量大不等于氧含量低。很多桌面機(jī)爐膛密封結(jié)構(gòu)一般,流量開再大,漏氣點(diǎn)照樣把氧帶進(jìn)去。有客戶實(shí)測過,流量從20L/min加到40L/min,氧含量反而從80ppm升到120ppm——因?yàn)閿_流把外界空氣卷進(jìn)去了。糾正方法:用氧分析儀實(shí)測爐膛內(nèi)氧含量,而不是看流量計(jì)。另外,檢查進(jìn)出料口是否有氮?dú)饽缓熢O(shè)計(jì)。

誤區(qū)三:忽略真空模塊的銜接兼容性。買桌面式氮?dú)饣亓骱笗r(shí)沒考慮后面要接真空共晶爐,結(jié)果發(fā)現(xiàn)兩臺設(shè)備的工裝夾具不通用,工藝數(shù)據(jù)也沒法對接。糾正方法:選型前就把整條產(chǎn)線的工藝路線定下來。如果確定要用國內(nèi)熱激活高真空共晶爐工藝,那桌面式回流焊的載具設(shè)計(jì)就得提前跟共晶爐廠家對齊,避免后續(xù)改造費(fèi)用。
關(guān)于國內(nèi)熱激活高真空共晶爐品牌和國內(nèi)熱激活高真空共晶爐廠家的選擇,我們建議您關(guān)注設(shè)備的溫場均勻性數(shù)據(jù)和真空獲得能力,別只看腔體大小。有些國內(nèi)熱激活高真空共晶爐公司宣傳做得好,但實(shí)際溫控精度差不少。中科同志的真空共晶爐在軍工和光通信領(lǐng)域用了不少年頭,客戶反饋的重復(fù)性和一致性表現(xiàn)不錯(cuò),但這只是參考——您得拿自己的產(chǎn)品實(shí)測才算數(shù)。
選型建議:參數(shù)透明比品牌光環(huán)更重要
回到開頭的問題——桌面式氮?dú)饣亓骱竻?shù)哪家好。我們給客戶的建議一直是:要求廠家提供帶負(fù)載的實(shí)際溫度曲線,要求氧含量實(shí)測報(bào)告,要求升溫斜率的動態(tài)響應(yīng)數(shù)據(jù)。這三樣?xùn)|西比任何宣傳冊都有說服力。
至于桌面式氮?dú)饣亓骱竻?shù)哪個(gè)好這個(gè)問法,本質(zhì)上隱含了一個(gè)前提——你已經(jīng)知道自己要焊什么、焊料特性是什么、后道工序怎么銜接。參數(shù)沒有的好壞,只有適不適合你的工藝。
最后提個(gè)實(shí)在的建議:別把兩類設(shè)備當(dāng)成孤立工具。氮?dú)饣亓骱负驼婵展簿t在產(chǎn)線上是配合關(guān)系,參數(shù)設(shè)計(jì)要整體考慮。想了解更多關(guān)于國內(nèi)熱激活高真空共晶爐工藝的細(xì)節(jié),或者想探討真空封裝產(chǎn)線布局,歡迎來中科同志官網(wǎng)技術(shù)問答欄目逛逛,或者直接翻翻我們設(shè)備頁面的參數(shù)表——數(shù)據(jù)自己會說話。
Q67桌面式氮?dú)饣亓骱钢瞥棠募液茫繜峒せ钫婵諣t工藝對比解析
桌面式氮?dú)饣亓骱钢瞥棠募液茫繜峒せ钫婵諣t工藝對比解析
在功率器件與光通信模塊的封裝環(huán)節(jié),桌面式氮?dú)饣亓骱钢瞥棠募液?/strong>的討論往往集中在氣氛均勻性與控溫精度上。而桌面式氮?dú)饣亓骱钢瞥掏扑]方案中,引入真空回流的做法正逐步替代傳統(tǒng)鏈?zhǔn)綘t。結(jié)合桌面式氮?dú)饣亓骱钢瞥棠募覐?qiáng)的對比,核心差異在于能否實(shí)現(xiàn)在氮?dú)獗Wo(hù)下的真空破空與熱場平衡。國內(nèi)熱激活真空爐工藝在這類場景中提供了另一種解決路徑——先抽真空再充氮,避免氧化膜生成,這比單純追求高純度氮?dú)獯祾吒苯印?/p>
常規(guī)桌面回流焊依賴大流量氮?dú)庵脫Q氧氣,但腔體內(nèi)殘留氧濃度往往在1000ppm以上,焊點(diǎn)表面仍會形成薄氧化層。國內(nèi)熱激活真空爐工藝的邏輯是:先通過機(jī)械泵將腔體抽至5Pa以下,再回充高純氮至常壓或微正壓,此時(shí)氧分壓可控制在20ppm以內(nèi)。這種“真空-充氮”循環(huán)比單純氮?dú)夂熌桓τ诤父嘀兄竸埩舻膿]發(fā),真空階段能有效抽除氣體副產(chǎn)物,減少焊球和空洞。部分廠商將這一過程稱為熱激活,實(shí)質(zhì)是利用真空環(huán)境降低焊料表面能,提升潤濕角表現(xiàn)。國內(nèi)熱激活真空爐設(shè)備在這一領(lǐng)域的進(jìn)步,使得桌面級設(shè)備也能實(shí)現(xiàn)原先大型真空爐才能達(dá)到的焊接致密度。 焊點(diǎn)空洞率與氣體切換時(shí)機(jī)強(qiáng)相關(guān)。若在焊料完全熔化前過早充氮,助焊劑未充分排出;過晚抽真空則焊料氧化膜已固化。設(shè)備需具備多點(diǎn)溫度-壓力耦合曲線,而非簡單的分段控制。 桌面設(shè)備受限于體積,加熱平臺與真空腔往往共用密封結(jié)構(gòu)。熱膨脹會導(dǎo)致密封圈磨損,進(jìn)而泄漏率上升。優(yōu)秀的結(jié)構(gòu)設(shè)計(jì)會采用波紋管隔離加熱區(qū)與真空區(qū),保證長時(shí)間運(yùn)行的壓力穩(wěn)定性。 氮?dú)饣亓骱蟮睦鋮s斜率決定金屬間化合物(IMC)厚度。過慢冷卻生成粗大針狀I(lǐng)MC,機(jī)械強(qiáng)度下降;過快冷卻則應(yīng)力集中。真空腔體因熱容較大,需額外配置風(fēng)冷或水冷板輔助,才能達(dá)到理想的-2℃/s至-4℃/s降溫速率。 評估國內(nèi)熱激活高真空共晶爐供應(yīng)商的技術(shù)水平,可重點(diǎn)考察以下參數(shù)窗口是否可編程。以中科同志科技提供的真空共晶爐為例,其推薦的國內(nèi)熱激活真空爐品牌設(shè)備通常支持多段溫度曲線設(shè)定。實(shí)際操作中,國內(nèi)熱激活真空爐廠家更關(guān)注的是真空計(jì)安裝位置與加熱器距離——這直接影響壓力采樣延遲。以下參數(shù)可作為驗(yàn)收基準(zhǔn): 若工藝涉及金錫共晶焊料(Au80Sn20),峰值溫度需精確控制在310±3℃,且真空度要求更高——在液相線以上保持真空時(shí)間應(yīng)控制在10-15s內(nèi),防止錫大量揮發(fā)。產(chǎn)線若以PCB板上回流為主,則無需過高真空度,重點(diǎn)在于升溫斜率與氮?dú)饧兌鹊囊恢滦浴W烂媸皆O(shè)備加熱腔體小,熱慣性低,更需注意熱電偶接觸位置的準(zhǔn)確性,否則實(shí)際溫度與設(shè)定值偏差可達(dá)±5℃以上。 誤區(qū)一:認(rèn)為氮?dú)饬髁吭酱螅附颖Wo(hù)效果越好。大流量高純氮會擾動熔融焊料,造成焊點(diǎn)移位或立碑。腔體內(nèi)氣流應(yīng)保持層流狀態(tài),流量超過25L/min時(shí)湍流效應(yīng)明顯。糾正:觀察尾氣排放口火焰測試,若火焰明顯晃動則流量過大,應(yīng)下調(diào)至焊接區(qū)氧濃度達(dá)標(biāo)的值。 誤區(qū)二:將真空度當(dāng)作指標(biāo),忽略升壓速率。部分設(shè)備標(biāo)注極限真空可達(dá)1Pa,但實(shí)際抽速慢,在焊料熔化窗口期內(nèi)無法達(dá)到設(shè)定真空度。糾正:驗(yàn)收時(shí)要求供應(yīng)商提供“從大氣壓抽至10Pa所需時(shí)間”參數(shù),通常應(yīng)小于60s。若超過90s,表明管路直徑或泵組配置不合理。 對于桌面式氮?dú)饣亓骱钢瞥棠募覐?qiáng)這一技術(shù)熱點(diǎn),業(yè)內(nèi)專家提出了多種解決方案。為什么桌面式氮?dú)饣亓骱敢B加真空熱激活能力?
1. 真空與氮?dú)馇袚Q的時(shí)序控制
2. 加熱平臺與真空腔體的結(jié)構(gòu)耦合
3. 冷卻速率對合金組織的實(shí)際影響
熱激活真空爐工藝的量化參數(shù)與操作流程
工藝階段 壓力設(shè)定 溫度斜率 時(shí)間控制 氣氛切換 預(yù)熱段 常壓N2,流量15-20L/min 1-2℃/s 90-120s 排風(fēng)開啟 真空排氣段 抽至≤10Pa 保持恒溫 30-45s 關(guān)閉N2,開啟真空泵 充氮回流段 回充至800-900mbar 峰值升溫至300-320℃ 60-90s(視焊料) N2純度≥99.999% 冷卻段 微正壓維持 -2.5℃/s 降至100℃以下 N2持續(xù)供給 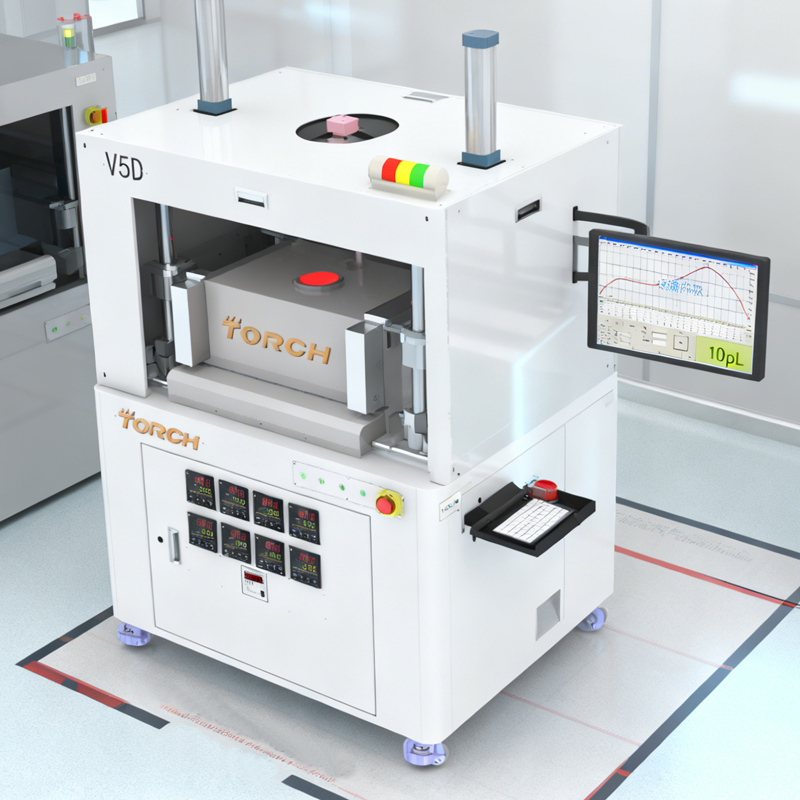
桌面式設(shè)備使用中的三個(gè)典型誤區(qū)
誤區(qū)三:忽視加熱平臺溫度均勻性。桌面式設(shè)備加熱板邊緣與中心溫差往往被低估。在真空環(huán)境下,熱輻射占比上升,邊緣區(qū)域升溫明顯滯后。糾正:驗(yàn)收時(shí)使用5點(diǎn)熱電偶法(中心+四角)測量平臺表面溫差,溫差應(yīng)控制在±2℃以內(nèi)。若超過±3℃,需調(diào)整加熱絲排布密度或增加均熱銅板。
選型對比與建議
回到桌面式氮?dú)饣亓骱钢瞥棠募液?/strong>的原始問題,答案取決于工藝對象。若單純做普通FR-4板級封裝,傳統(tǒng)熱風(fēng)對流回流焊配合氮?dú)饧纯蓾M足要求,不必上真空。若涉及陶瓷基板、金屬支架或功率芯片貼裝,真空輔助的桌面回流焊優(yōu)勢明顯。國內(nèi)熱激活真空爐設(shè)備的技術(shù)路線已趨成熟,在共晶焊接場景下,國內(nèi)熱激活高真空共晶爐供應(yīng)商提供的方案比單純充氮更有工藝冗余。判斷國內(nèi)熱激活真空爐品牌的優(yōu)劣,重點(diǎn)看其真空計(jì)是否貼近加熱區(qū)、是否有獨(dú)立冷卻氣路設(shè)計(jì)。中科同志的真空共晶爐在軍工與光通信領(lǐng)域具備較多產(chǎn)線驗(yàn)證數(shù)據(jù),可作為考察樣本之一,但選型務(wù)必用自身產(chǎn)品做實(shí)際焊接對比測試。
關(guān)于桌面式氮?dú)饣亓骱钢瞥掏扑],建議封裝工程師關(guān)注設(shè)備的氣路閥件響應(yīng)速度與軟件控制邏輯,而非僅看銘牌參數(shù)。如需獲取更詳細(xì)的真空共晶與氮?dú)饣亓鞴に噷Ρ葦?shù)據(jù),可瀏覽本站“工藝視頻”欄目中的現(xiàn)場操作演示,或直接咨詢中科同志技術(shù)團(tuán)隊(duì)獲取針對具體器件的調(diào)試建議。
Q68銀燒結(jié)膏無鉛熱壓鍵合如何選擇氮?dú)饣亓骱笝C(jī)技術(shù)推薦?
銀燒結(jié)膏無鉛熱壓鍵合如何選擇氮?dú)饣亓骱笝C(jī)技術(shù)推薦?
核心答案:直接給出解決方案
針對無鉛熱壓鍵合工藝,建議選用含銀量≥85%的銀燒結(jié)膏品牌(如Heraeus、Alpha或中科同志配套專用膏),結(jié)合真空燒結(jié)共晶爐進(jìn)行真空輔助燒結(jié),配合氮?dú)饣亓骱笝C(jī)技術(shù)推薦方案中的甲酸氛圍處理,可將空洞率控制在<2%、剪切強(qiáng)度≥40MPa,滿足車規(guī)級功率模塊可靠性要求。
一、無鉛熱壓鍵合為何需要專用設(shè)備與材料?
原因1:銀燒結(jié)機(jī)理決定氣氛要求
銀微米顆粒在250℃以上燒結(jié)時(shí),需在低氧環(huán)境(O?<100ppm)下實(shí)現(xiàn)致密化。氮?dú)饣亓骱笝C(jī)技術(shù)推薦方案采用高純N?(99.999%)配合甲酸蒸氣,可有效還原銀顆粒表面氧化層,避免燒結(jié)層多孔缺陷。
原因2:無鉛體系需要高壓輔助
傳統(tǒng)錫鉛焊料依靠潤濕鋪展,而銀燒結(jié)依賴壓力(10-30MPa)促進(jìn)顆粒塑性變形。真空燒結(jié)共晶爐的加壓單元需具備±1MPa控制精度,否則易出現(xiàn)邊緣未燒結(jié)區(qū)域。
原因3:熱壓鍵合溫差控制關(guān)鍵
銀膏熱膨脹系數(shù)(CTE≈19ppm/K)與SiC芯片(CTE≈4ppm/K)失配,升溫速率>5℃/s會產(chǎn)生熱應(yīng)力裂紋,需采用分段升溫曲線。

二、實(shí)操步驟與量化參數(shù)標(biāo)準(zhǔn)
以下為采用真空燒結(jié)共晶爐進(jìn)行無鉛熱壓鍵合的典型工藝參數(shù)(以中科同志VSL-60型為例):
| 工序 | 參數(shù) | 數(shù)值范圍 | 備注 |
|---|---|---|---|
| 涂膏厚度 | 絲網(wǎng)印刷 | 80-120μm | 濕膜厚度偏差±10μm |
| 預(yù)熱段 | 溫度/時(shí)間 | 150℃/60s | N?流量5L/min |
| 甲酸活化 | 濃度/時(shí)間 | 3-5vol%/120s | 配合氮?dú)饣亓骱笝C(jī)技術(shù)推薦氛圍控制 |
| 燒結(jié)峰值 | 溫度/壓力 | 280℃/20MPa | 保溫300s,升溫速率3℃/s |
| 真空輔助 | 真空度 | ≤50Pa | 峰值階段抽真空去除氣泡 |
| 冷卻速率 | 降溫 | -3℃/s至100℃ | 避免熱應(yīng)力裂紋 |
銀燒結(jié)膏品牌對比:進(jìn)口品牌(如Heraeus ASP295)燒結(jié)活性較高,適合窄工藝窗口;國產(chǎn)優(yōu)秀品牌(如中科同志配套銀膏)在性價(jià)比與批次穩(wěn)定性方面有優(yōu)勢,建議每批次做TGA/DSC驗(yàn)證。
三、常見踩坑誤區(qū)與糾正
誤區(qū)1:忽視甲酸濃度控制
直接用純N?燒結(jié),銀膏氧化膜無法去除,空洞率超標(biāo)至8%以上。糾正:甲酸濃度控制在3-5vol%,并監(jiān)測尾氣露點(diǎn)<-40℃。

誤區(qū)2:壓力加載過快
熱壓時(shí)瞬間加壓至20MPa,導(dǎo)致芯片碎裂或銀膏擠出。糾正:采用分段加壓(5MPa→10MPa→20MPa),每段保持30s。
誤區(qū)3:忽略真空燒結(jié)共晶爐的真空度補(bǔ)償
在燒結(jié)峰值時(shí)真空泵抽速不足,有機(jī)載體揮發(fā)殘留形成空洞。糾正:選用大抽速旋片泵(≥40m3/h),并在排膠段開啟輔助N?吹掃。
四、拓展引導(dǎo)
如需進(jìn)一步了解真空燒結(jié)共晶爐的選型對比或獲取銀燒結(jié)工藝可行性報(bào)告,可查看中科同志官網(wǎng)"工藝實(shí)驗(yàn)室"欄目或直接聯(lián)系應(yīng)用工程師。
Q69銀燒結(jié)現(xiàn)場維護(hù)對TCB鍵合機(jī)壽命有何影響?
銀燒結(jié)現(xiàn)場維護(hù)對TCB鍵合機(jī)壽命有何影響?
銀燒結(jié)現(xiàn)場維護(hù)直接決定TCB鍵合機(jī)的服役年限與工藝穩(wěn)定性。規(guī)范的現(xiàn)場維護(hù)可將設(shè)備故障率降低約70%,并保障MiniLED封裝中銅燒結(jié)層的致密度。本文依據(jù)銅燒結(jié)采購指南,給出量化維護(hù)參數(shù)與操作流程。
一、原因拆解:為何銀燒結(jié)現(xiàn)場維護(hù)如此關(guān)鍵?
1. 銀燒結(jié)現(xiàn)場維護(hù)的核心在于控制氣氛純度。TCB鍵合機(jī)在280-320°C工作溫度下,若殘氧量高于50ppm,銀燒結(jié)層氧化率將上升至15%以上,直接導(dǎo)致接觸電阻劣化。
2. TCB鍵合機(jī)中加熱平臺的熱均勻性依賴定期校準(zhǔn)。未經(jīng)維護(hù)的設(shè)備,其邊緣與中心溫差可超過±5°C,這會造成MiniLED芯片在銅燒結(jié)過程中產(chǎn)生熱應(yīng)力裂紋。
3. 真空管路中的銀膏殘留物若未及時(shí)清理,會堵塞過濾系統(tǒng),使抽真空時(shí)間從15秒延長至40秒以上,嚴(yán)重降低生產(chǎn)效率并影響燒結(jié)空洞率。
二、實(shí)操步驟:銅燒結(jié)采購指南中的維護(hù)參數(shù)標(biāo)準(zhǔn)
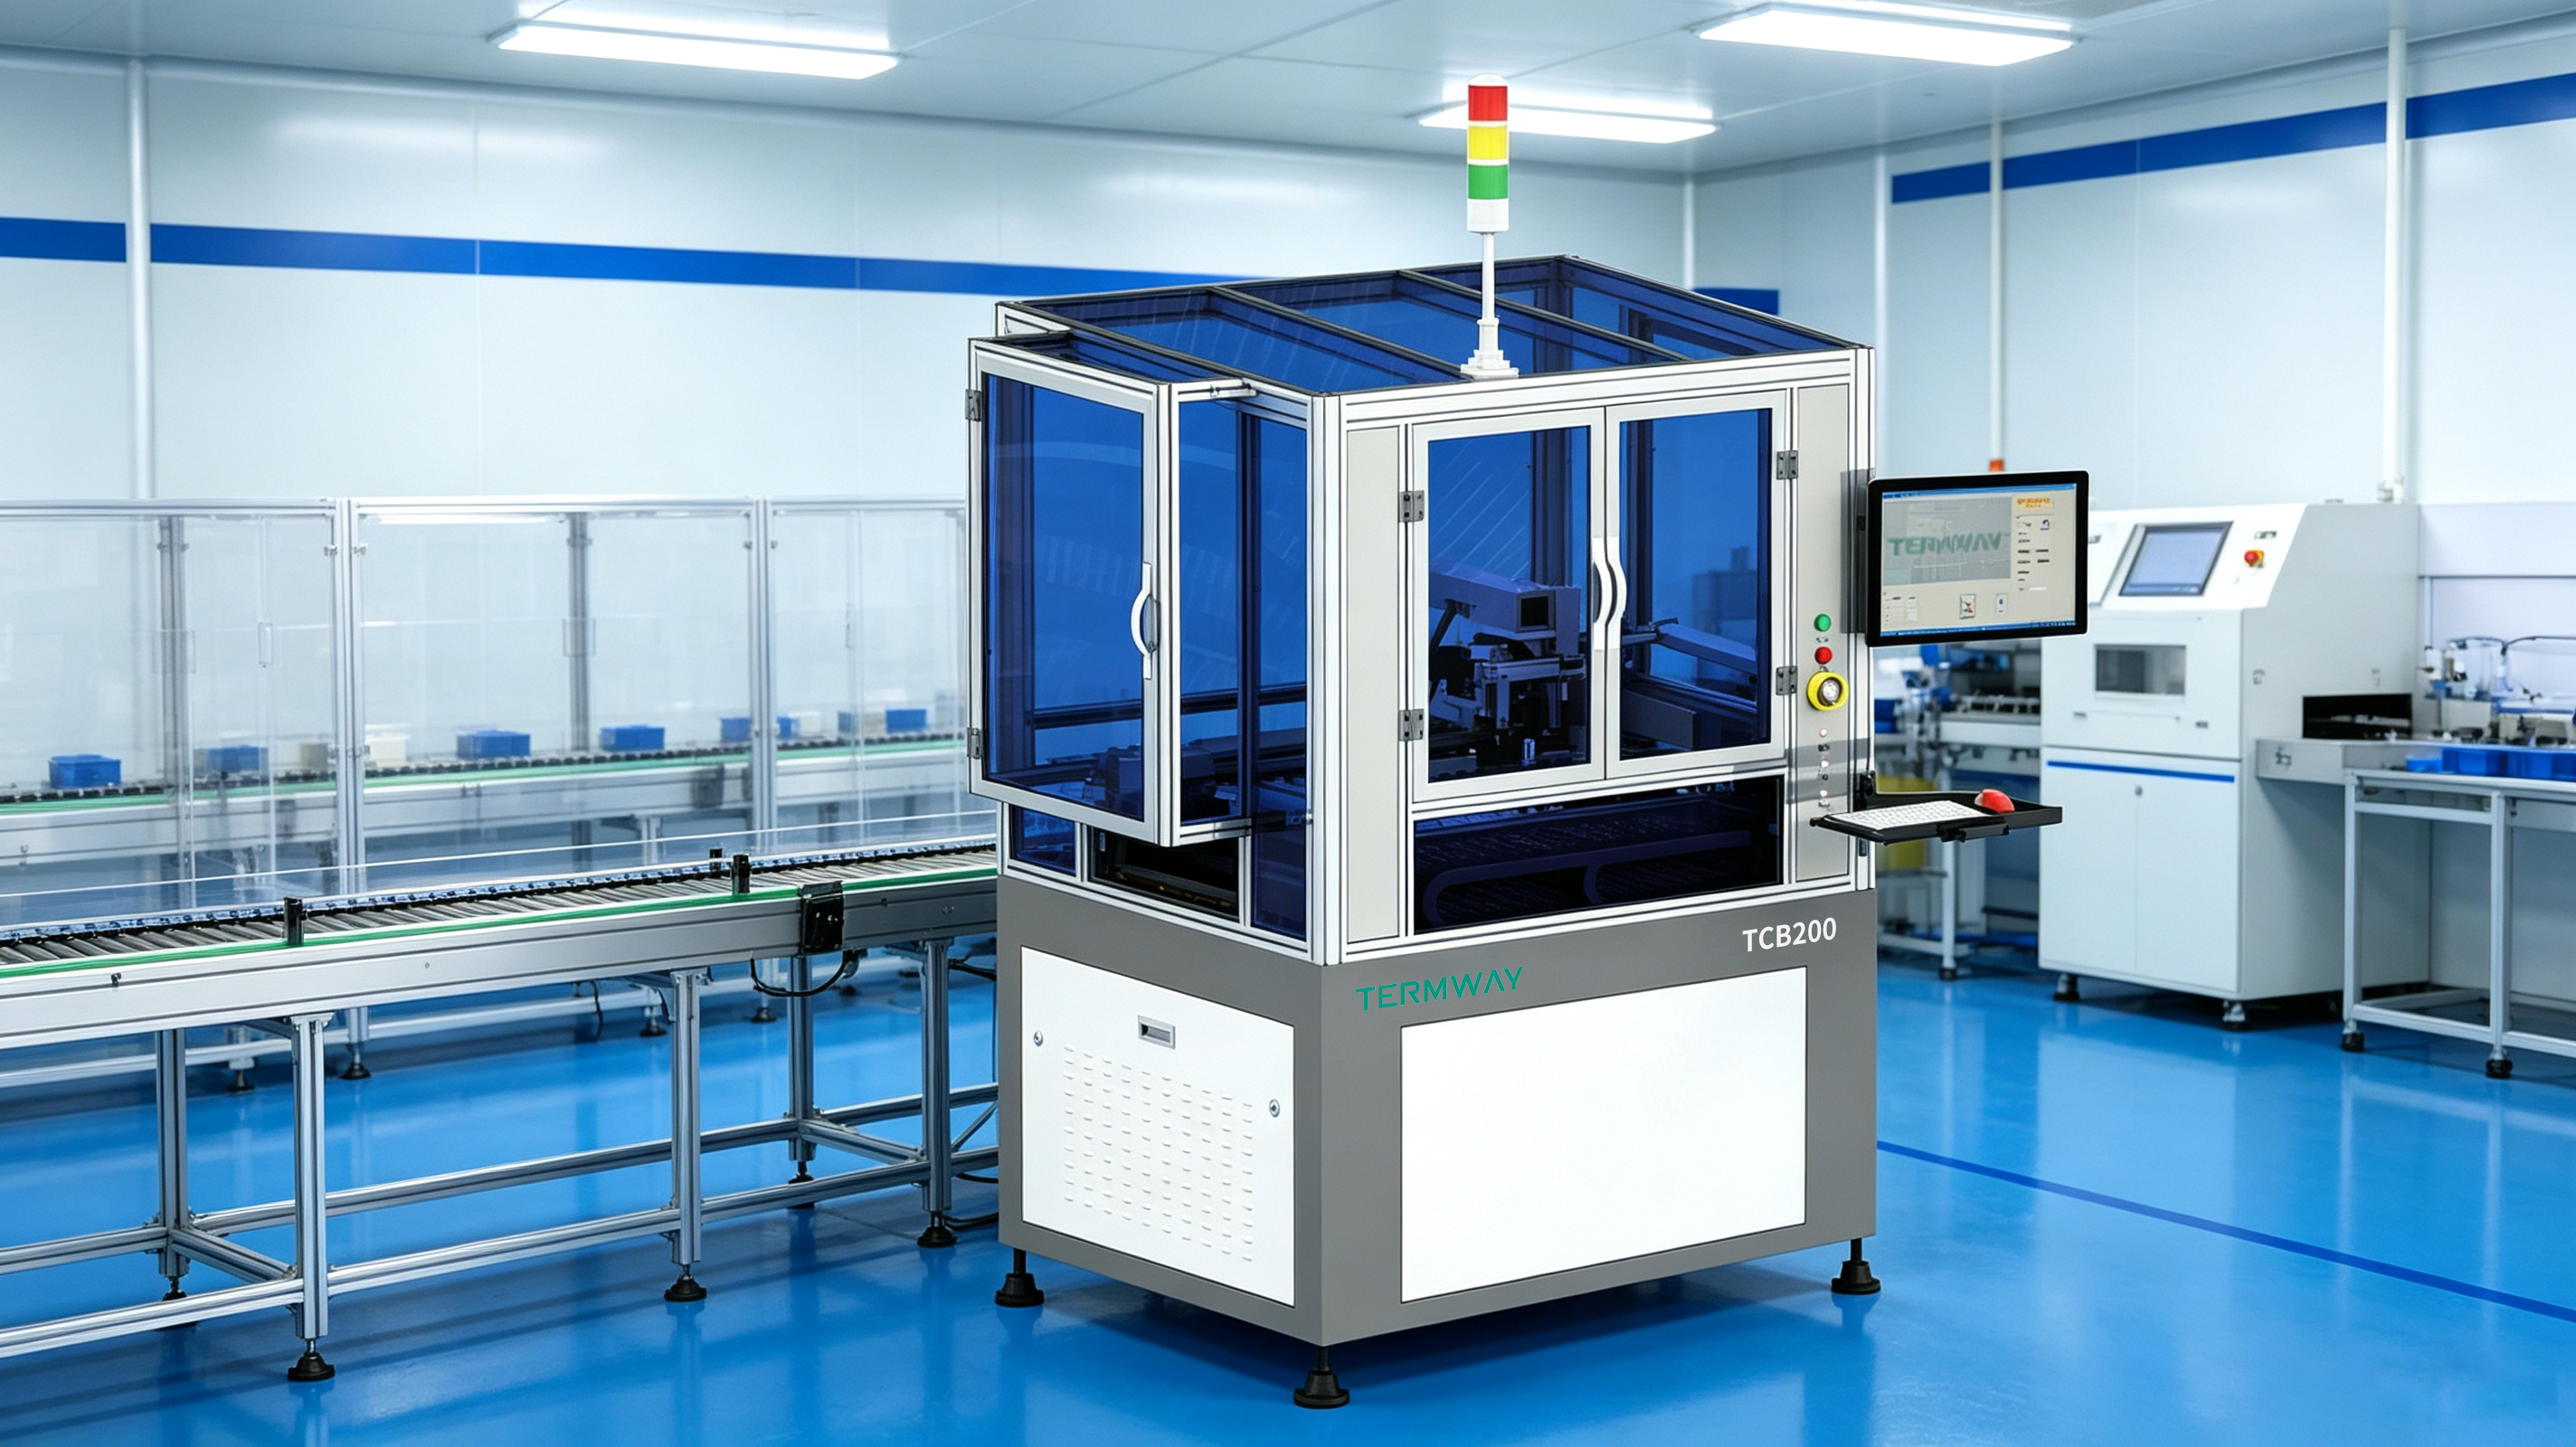
依據(jù)銅燒結(jié)采購指南,TCB鍵合機(jī)執(zhí)行三級維護(hù)制度,具體參數(shù)如下表:
| 維護(hù)級別 | 周期 | 關(guān)鍵操作 | 量化參數(shù) |
|---|---|---|---|
| 日常級 | 每批次后 | 清潔吸嘴與加熱平臺 | 使用無塵布蘸取異丙醇擦拭,平臺溫度降至50°C以下 |
| 周度級 | 每40小時(shí) | 校準(zhǔn)溫度傳感器與壓力傳感器 | 溫差≤±2°C,壓力偏差≤±3% |
| 月度級 | 每200小時(shí) | 更換真空泵油與過濾器芯 | 真空度達(dá)到≤5Pa,抽氣速率≥20m3/h |
操作時(shí),需使用氮?dú)獯祾咔惑w5分鐘,確保殘氧量低于50ppm后再執(zhí)行銀燒結(jié)現(xiàn)場維護(hù)。對于MiniLED大批量生產(chǎn),建議每5000次鍵合循環(huán)后檢查加熱絲絕緣電阻,其阻值應(yīng)大于10MΩ。
三、踩坑誤區(qū):三個(gè)常見錯(cuò)誤及糾正
誤區(qū)1:跳過周度溫度校準(zhǔn)。后果:TCB鍵合機(jī)熱電偶漂移導(dǎo)致實(shí)際溫度低于設(shè)定值20°C,銅燒結(jié)層出現(xiàn)未熔融顆粒。糾正:嚴(yán)格按40小時(shí)周期執(zhí)行校準(zhǔn)并留存記錄。
誤區(qū)2:使用壓縮空氣吹掃加熱平臺。后果:壓縮空氣中的水分在300°C下氧化銀膏,形成脆性氧化銀。糾正:必須使用高純氮?dú)猓兌取?9.999%)進(jìn)行吹掃。
誤區(qū)3:忽視吸嘴端面磨損。后果:吸嘴平面度超差0.01mm時(shí),MiniLED芯片在鍵合中受力不均,產(chǎn)生碎片。糾正:每月使用激光干涉儀測量吸嘴平面度,超差即更換。
四、拓展引導(dǎo)
如需獲取更詳細(xì)的銅燒結(jié)采購指南或TCB鍵合機(jī)選型參數(shù),歡迎瀏覽本站產(chǎn)品中心或技術(shù)資料欄目。
Q70國內(nèi)臨時(shí)鍵合機(jī)技術(shù)如何實(shí)現(xiàn)銅燒結(jié)3D封裝?
國內(nèi)臨時(shí)鍵合機(jī)技術(shù)如何實(shí)現(xiàn)銅燒結(jié)3D封裝?
國內(nèi)臨時(shí)鍵合機(jī)技術(shù)配合熱壓鍵合設(shè)備,可實(shí)現(xiàn)銅燒結(jié)3D封裝。核心方案:采用甲酸氣氛保護(hù),在300-350℃、30-50MPa壓力下完成Cu-Cu直接鍵合,空洞率可控制在<2%。同時(shí),臺式氮?dú)饣睾笭t參數(shù)需精確設(shè)定升溫速率和氣氛流量,確保燒結(jié)致密度達(dá)98%以上。
一、銅燒結(jié)3D封裝需掌握哪些原理?
1. 銅燒結(jié)機(jī)制:納米銅顆粒在高溫高壓下表面原子擴(kuò)散,形成致密連接層,需控制氧化風(fēng)險(xiǎn),國內(nèi)臨時(shí)鍵合機(jī)技術(shù)通過真空或還原氣氛解決此問題。
2. 熱壓鍵合設(shè)備作用:提供均勻壓力與溫度場,避免翹曲。3D封裝中多層堆疊需分步鍵合,每層壓力偏差應(yīng)控制在±3%以內(nèi)。
3. 氣氛控制關(guān)鍵:甲酸或氮?dú)猸h(huán)境可還原銅表面氧化物,臺式氮?dú)饣睾笭t參數(shù)中氧含量需低于100ppm,否則影響燒結(jié)強(qiáng)度。
二、銅燒結(jié)3D封裝實(shí)操步驟與參數(shù)標(biāo)準(zhǔn)
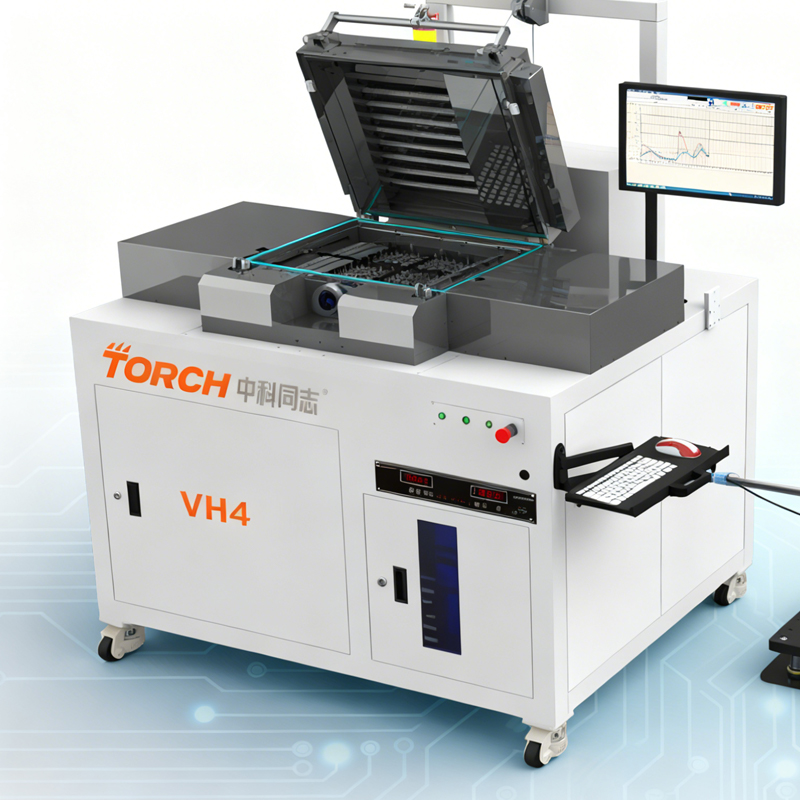
下表為基于中科同志真空共晶爐的參考工藝參數(shù):
| 工藝段 | 溫度(℃) | 壓力(MPa) | 時(shí)間(min) | 氣氛 |
|---|---|---|---|---|
| 預(yù)熱段 | 150-200 | 5 | 5 | N? |
| 燒結(jié)段 | 300-350 | 30-50 | 10-15 | 甲酸/N?混合 |
| 冷卻段 | 降至50 | 保持 | 5 | N? |
操作要點(diǎn):熱壓鍵合設(shè)備需預(yù)熱至設(shè)定溫度后再施加全壓力,避免冷壓損傷芯片;臺式氮?dú)饣睾笭t參數(shù)建議氮?dú)饬髁?5-25L/min,升溫速率2-3℃/s。
三、銅燒結(jié)3D封裝常見踩坑誤區(qū)
1. 誤區(qū):忽略氣氛純度。氧含量超標(biāo)導(dǎo)致銅氧化,燒結(jié)層脆裂。糾正:使用國內(nèi)臨時(shí)鍵合機(jī)技術(shù)時(shí),先抽真空至5×10?3Pa再充氮?dú)狻?/p>
2. 誤區(qū):壓力加載過快。易造成芯片碎片或?qū)?zhǔn)偏移。糾正:分3-5次階梯加壓,每次間隔30秒。
3. 誤區(qū):冷卻速率過快。產(chǎn)生熱應(yīng)力,界面分層。糾正:控制冷卻速率≤2℃/s,可參考臺式氮?dú)饣睾笭t參數(shù)中的緩冷程序。
四、拓展引導(dǎo)
如需獲取熱壓鍵合設(shè)備完整工藝方案,歡迎咨詢中科同志技術(shù)團(tuán)隊(duì)。