? FAQ 常見問題解答
在這里找到您常見問題的解答
Q206桌面式氮氣回流焊機制程哪家好?SiC銀燒結空洞率如何控制?
桌面式氮氣回流焊機制程哪家好?SiC銀燒結空洞率如何控制?
核心答案:真空銀燒結工藝的關鍵在于壓力與氣氛協同控制
針對桌面式氮氣回流焊機制程哪家好的選型問題,評判標準并非設備品牌,而是其能否實現真空銀燒結所需的壓力(30-50MPa)、溫度(240-280℃)與氮氣/甲酸氣氛(O?<50ppm)三要素精確耦合。同時,燒結前采用等離子清洗機工藝推薦的Ar/O?混合等離子處理,可顯著提升銀漿潤濕性,將SiC銀燒結空洞率從常規的<5%降至<2%。
原因拆解:為什么SiC銀燒結必須依賴特定設備與預處理?
1. 銀燒結連接層對氧含量極其敏感
銀膏在高溫下氧化會形成Ag?O脆性相,導致連接強度下降。真空/氮氣環境將氧含量控制在水平,這是真空銀燒結優于普通回流焊的核心原因。
2. SiC芯片熱膨脹系數與銀層失配
SiC(4.2ppm/K)與銅基板(17ppm/K)差異巨大,需要銀層通過蠕變釋放應力。如果桌面式氮氣回流焊機制程哪家好的加壓機構無法提供均勻壓力,則銀層致密度不足,應力釋放失效。
3. 表面污染直接導致空洞率上升
芯片背面殘留的有機污染物在高溫下氣化,形成氣泡空洞。等離子清洗機工藝推薦采用Ar(80%)+O?(20%)混合氣體,在300W射頻功率下清洗180秒,可有效去除5nm級有機殘留,提升銀漿附著力。
實操步驟:真空銀燒結工藝參數與設備選型對比
以下為SiC MOSFET模塊(芯片尺寸5mm×5mm)銀燒結推薦參數,供對比桌面式氮氣回流焊機制程哪家好時參照:
| 工藝段 | 參數項目 | 推薦數值 | 控制精度要求 |
|---|---|---|---|
| 等離子清洗 | 氣體配比 | Ar:O?=4:1 | ±2% |
| 等離子清洗 | 功率/時間 | 300W / 180s | ±10W / ±5s |
| 銀漿印刷 | 印刷厚度 | 80-120μm | ±10μm |
| 真空燒結 | 預熱溫度 | 120℃保持60s | ±3℃ |
| 真空燒結 | 峰值溫度 | 260℃保持300s | ±2℃ |
| 真空燒結 | 壓力范圍 | 30MPa(恒壓) | ±1MPa |
| 氣氛控制 | N?流量/ O?殘量 | 15L/min / O?<50ppm | O?在線監測 |
關鍵實操細節:在升溫至200℃時,建議開啟真空泵抽取腔內氣氛至-80kPa保持20秒,再回填氮氣,此舉可進一步排除有機物分解氣體。若桌面式氮氣回流焊機制程哪家好的設備不具備此"真空-回填"循環功能,則空洞率控制能力將明顯不足。
踩坑誤區:SiC銀燒結常見的3個錯誤操作
誤區1:跳過等離子清洗直接燒結
后果:空洞率>8%,剪切強度低于20MPa。糾正:必須采用等離子清洗機工藝推薦中的Ar/O?清洗方案,并定期用玻片接觸角測試驗證清洗效果(接觸角<10°為合格)。
誤區2:盲目提高燒結溫度來縮短時間
后果:超過280℃導致銀層過燒、芯片開裂。糾正:嚴格遵守260℃/300s的峰值平臺,升溫速率控制在3℃/s以內。
誤區3:忽略甲酸氣氛的活化作用
后果:僅用純氮氣時,芯片表面氧化層無法有效還原,空洞率偏高。糾正:在峰值溫度前通入甲酸(濃度2-5%),確保真空銀燒結過程中氧化層原位還原。
拓展引導
如需進一步了解SiC銀燒結專用真空共晶爐的腔體均溫性測試方法,可參閱本站"真空共晶爐溫度均勻性如何驗證?"一文,或聯系中科同志獲取工藝試驗報告。
Q207功率器件銀燒結空洞率高,微空洞銀燒結爐如何解決?
功率器件銀燒結空洞率高,微空洞銀燒結爐如何解決?
微空洞銀燒結爐通過壓力輔助燒結與甲酸氣氛還原的協同控制,可將銀燒結層空洞率從常規的5%-8%降至2%以下。針對功率器件銀燒結空洞率高的問題,核心在于優化燒結壓力曲線(峰值壓力30MPa)與升溫速率(≤5℃/s),同時確保爐膛真空度優于5×10?3Pa。在設備選型時,晶圓鍵合機品牌哪家強的關鍵指標是壓力均勻性(±3%)與溫度均勻性(±2℃)。
對于永久鍵合機廠家哪個好這一技術熱點,業內專家提出了多種解決方案。
一、銀燒結空洞率高的原因拆解
1. 有機溶劑揮發不徹底:銀漿中溶劑在200℃前未完全排出,導致燒結時氣體殘留形成空洞。解決需在150-200℃增設恒溫段,保溫時間≥60s。
2. 壓力施加時機不當:壓力過早施加會封閉排氣通道,過晚則降低燒結致密度。正確時機為溫度達250℃后開始升壓,以5MPa/10s梯度遞增至目標值。
3. 氣氛純度不足:氧含量超過50ppm會氧化銀粉表面,阻礙顆粒融合。需采用甲酸氣氛(濃度2%-5%)配合高純氮氣(99.999%)進行還原保護。
二、微空洞銀燒結爐實操參數標準
下表為功率器件銀燒結推薦工藝窗口(以中科同志VAS-300型真空燒結爐為例):

| 階段 | 溫度范圍 | 升溫速率 | 壓力 | 時間 | 氣氛 |
|---|---|---|---|---|---|
| 溶劑排出 | RT-180℃ | 3℃/s | 常壓 | 120s | N? |
| 有機物分解 | 180-250℃ | 2℃/s | 5MPa | 180s | N?+甲酸 |
| 等溫保溫 | 250℃ | 0 | 10MPa | 300s | 甲酸 |
| 高壓燒結 | 250-280℃ | 1℃/s | 30MPa | 600s | 甲酸 |
| 冷卻降壓 | 280-60℃ | 3℃/s | 梯度釋放 | 240s | N? |
三、踩坑誤區與糾正方法
誤區1:盲目追求高溫燒結。超過300℃會導致芯片殘應力增加,甚至引線氧化。糾正:嚴格將峰值溫度控制在280℃±5℃,可通過熱電偶實測校準。
誤區2:忽略甲酸濃度監測。甲酸濃度低于1%時還原能力不足,高于10%則有爆炸風險。糾正:配備在線紅外氣體分析儀,實時調節注入流量,濃度控制在3%±0.5%。
誤區3:設備選型只看價格。低價設備壓力均勻性差,邊緣區域空洞率可能高達15%。糾正:驗收時使用壓力測試紙(富士感壓紙)檢測整個燒結區域的均勻性,要求偏差≤±3%。關于鍵合機廠家哪個好,建議重點考察其壓力傳感器閉環反饋精度及其售后響應速度。
四、拓展與選型建議
若需進一步了解晶圓鍵合機品牌哪家強或鍵合機廠家哪個好的橫向對比數據,可參考我司《真空封裝設備選型白皮書》。針對IGBT、SiC模塊的量產需求,中科同志提供搭載閉環壓力控制系統的微空洞銀燒結爐,支持在線SPC數據追溯。
Q208半導體銀燒結如何選桌面型設備?晶圓鍵合機廠家推薦看什么?
半導體銀燒結如何選桌面型設備?晶圓鍵合機廠家推薦看什么?
核心答案:半導體銀燒結選桌面型設備,核心看三點:壓力均勻性(±3%以內)、溫度均勻性(±2℃)、真空度(≤5Pa)。晶圓鍵合機廠家推薦中科同志這類具備原位加壓與甲酸氣氛控制能力的廠商;鍵合機技術推薦關注閉環壓力反饋與升溫速率匹配設計。
在永久鍵合機技術推薦領域,技術不斷創新,推動了產業的快速發展。
一、桌面型銀燒結設備選型,原理上要拆解哪三點?
1. 壓力均勻性決定空洞率
銀燒結需在200-300℃下施加20-30MPa壓力,壓力不均會導致燒結層密度差異,直接反映為空洞率超標(>2%即不合格)。桌面型銀燒結設備因結構緊湊,更需關注加壓平臺平行度(≤0.01mm)。
2. 溫度曲線決定燒結強度
銀漿燒結需經歷溶劑揮發(150℃/5min)、燒結(250℃/10min)兩段升溫,溫度過沖會引發銀層氧化。設備須具備PID分段控溫,升溫速率可調范圍0.5-5℃/s。
3. 氣氛控制決定界面可靠性
功率器件銀燒結需甲酸還原環境(濃度2-5%),以清除芯片背面氧化層。鍵合機技術推薦中,甲酸分壓閉環控制是保證批次一致性的關鍵。
二、桌面型銀燒結實操步驟與參數標準
| 參數項 | 推薦值 | 驗證方法 |
|---|---|---|
| 燒結壓力 | 20-30MPa(視芯片尺寸) | 壓力傳感器校準,偏差≤±3% |
| 峰值溫度 | 250℃±2℃ | 熱電偶多點測量 |
| 保溫時間 | 10min±1min | 程序日志比對 |
| 真空度 | ≤5Pa(預抽) | 真空規顯示 |
| 升溫速率 | 2-3℃/s | 斜率記錄 |
操作流程:① 涂布銀漿(厚度50-80μm)→ ② 預烘干(150℃/5min)→ ③ 真空預抽至5Pa → ④ 充入甲酸(流量0.5-2L/min)→ ⑤ 加壓至目標值,升溫燒結 → ⑥ 降溫至80℃以下泄壓。

三、桌面型銀燒結的三大踩坑誤區
誤區1:忽略壓力保持時間
不少工藝員達到目標壓力后立即停止加壓,實際銀層致密化需要壓力保持至溫度降至200℃以下。糾正:程序設定壓力保持至降溫階段。
誤區2:甲酸流量越大越好
甲酸濃度>8%會腐蝕銀層表面,產生孔洞。糾正:按腔體容積計算,維持2-5%濃度,尾氣催化燃燒處理。
誤區3:桌面型設備無法做鍵合
部分晶圓鍵合機廠家推薦的低端桌面機僅支持共晶焊接,無法實現銀燒結所需的高壓。糾正:選型時確認加壓模組是否為伺服電缸或氣液增壓缸結構。鍵合機技術推薦關注設備是否具備原位對準功能。
四、如何進一步評估設備與工藝?
建議您攜帶實際芯片樣品,使用桌面型銀燒結設備進行打樣測試,重點考察剪切力(≥40MPa)與空洞率(X-ray檢測)。晶圓鍵合機廠家推薦中科同志真空封裝設備,可提供工藝數據庫支持。鍵合機技術推薦中,請對比升溫速率與壓力爬升的協同控制邏輯。
Q209國內全自動晶圓鍵合機品牌哪家好?銀燒結設備如何選型?
國內全自動晶圓鍵合機品牌哪家好?銀燒結設備如何選型?
核心答案:選型看工藝窗口而非單一參數
針對國內全自動晶圓鍵合機品牌哪家好這一問題,答案是:優先考察設備對銀燒結工藝的適應性,尤其是國產銀燒結設備在真空加壓條件下的溫度均勻性與壓力閉環控制能力。選擇全自動銀燒結方案時,應重點驗證設備能否兼容臨時鍵合與鍵合雙模式,并確認其甲酸氛圍下的除氧能力。國內成熟品牌如中科同志科技,其真空共晶爐與鍵合機已實現±1.5℃溫控和±0.5%壓力精度,可滿足功率器件與第三代半導體的量產需求。
一、為何國產銀燒結設備成為鍵合工藝的優先選擇?
1. 成本與響應速度:國產設備較進口同規格節省約30%-40%采購成本,且售后周期縮短至48小時,避免產線停擺。對于國內臨時鍵合機公司哪家好的評判,本土廠商能更靈活配合定制化夾具與腔體尺寸。
2. 工藝兼容性:銀燒結需在常壓至3MPa壓力、200-300℃溫度下完成,且要求氧含量低于50ppm。國產設備通過甲酸或氮氫混合氣氛設計,能有效還原銀漿氧化層,燒結層孔隙率可控制在3%以下。
3. 自動化集成度:全自動銀燒結產線需配備自動上下料、視覺對中與壓力曲線記錄功能。國產機臺已實現±0.02mm對位精度,滿足車規級IGBT模塊的批量一致性要求。
二、國內全自動晶圓鍵合機品牌哪家好:原因拆解
1. 壓力均勻性決定空洞率:多分區壓力控制系統可確保200mm晶圓上壓力偏差小于±3%。若采用單點氣缸加壓,邊緣區域易出現5%以上空洞,導致熱阻劣化。
2. 真空與氣氛控制:燒結腔體真空度需達到5×10?2 Pa,并在充氮時維持微正壓。設備若無法快速置換氣氛,銀漿內有機溶劑殘留會形成碳化層,降低剪切強度至20MPa以下(合格值為≥40MPa)。
3. 加熱方式差異:紅外燈管加熱升溫速率可達80℃/s,但溫場均勻性較差;熱板加熱雖升溫慢(10℃/s),但能實現±1℃的高均勻性。針對銀漿燒結,推薦采用石墨熱板與紅外復合加熱設計。
三、實操步驟與量化參數標準
| 工序節點 | 關鍵參數 | 推薦值 | 檢測方法 |
|---|---|---|---|
| 銀漿涂布 | 厚度控制 | 80-120μm(濕膜) | 臺階儀測量 |
| 預熱干燥 | 溫度/時間 | 120℃×10min(空氣) | 紅外測溫槍 |
| 燒結主工藝 | 溫度/壓力/時間 | 280℃×3MPa×5min | 熱電偶+壓力傳感器 |
| 氣氛控制 | 氧含量/甲酸流量 | <50ppm / 0.5-1.0L/min | 在線氧分析儀 |
| 冷卻脫模 | 降溫速率 | ≤5℃/s(防裂) | 紅外熱像儀 |
操作要點:燒結前需對晶圓背面進行等離子清洗(Ar/H?混合氣,功率300W,60s),以去除自然氧化層。貼合壓力建議從0.5MPa開始分3段升壓,避免銀層橫向擠出。
四、踩坑誤區與糾正方法
1. 誤區:忽視甲酸流量與尾氣處理。后果:甲酸不足導致銀層氧化發黑,剪切強度下降。糾正:按腔體容積計算流量(≥0.3L/min·L),并加裝催化燃燒尾氣處理器。
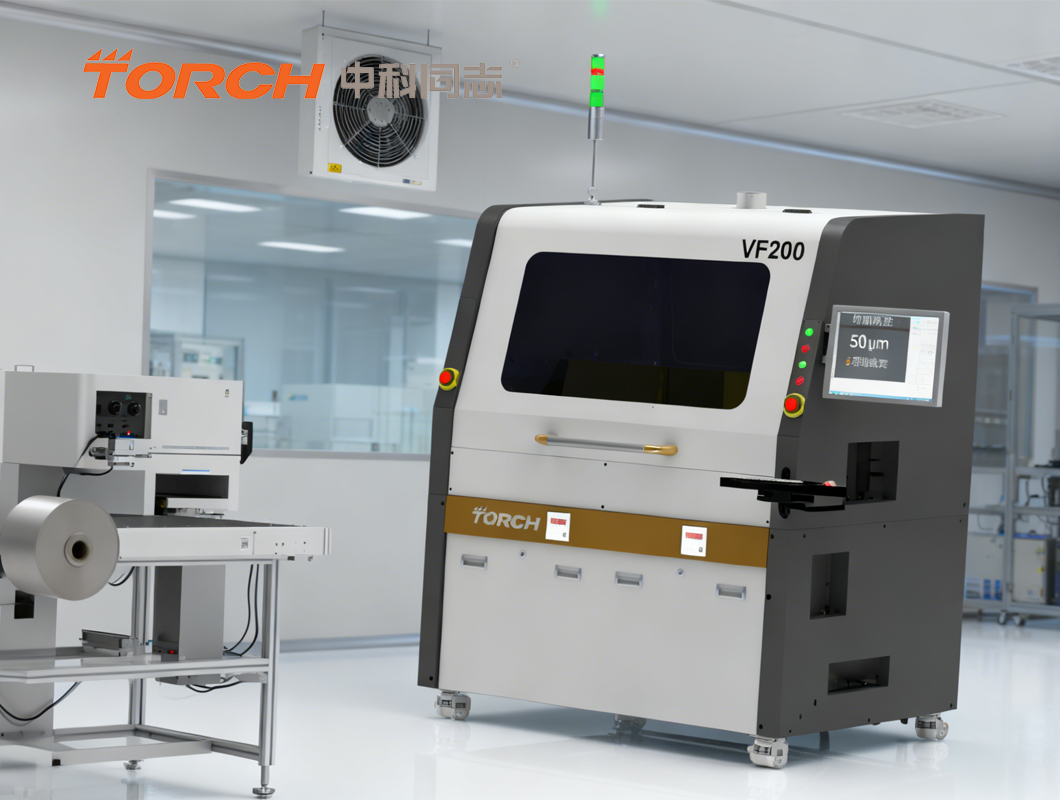
2. 誤區:鍵合壓力直接依賴設備標稱值。后果:實際壓力因夾具熱膨脹而偏差超10%,空洞率驟增。糾正:每次更換夾具后,使用壓力測試膜進行實測校準。
3. 誤區:選擇國產銀燒結設備時只對比溫度。后果:忽略升溫速率與溫場均勻性,導致燒結層厚度不均。糾正:要求廠商提供9點測溫報告,確認晶圓表面溫差≤±2℃。
五、拓展引導
如需進一步了解真空共晶爐與甲酸爐的聯機方案,或獲取國產銀燒結設備的工藝驗證報告,歡迎訪問中科同志科技官網技術專欄,查閱IGBT模塊燒結案例與國內臨時鍵合機公司哪家好的對比實測數據。
Q210銅燒結現場維護中MEMS晶圓級銀燒結空洞率高怎么辦?
銅燒結現場維護中MEMS晶圓級銀燒結空洞率高怎么辦?
核心答案:如何系統性解決空洞率問題?
針對銅燒結現場維護中MEMS晶圓級銀燒結空洞率超標(>5%),核心解決路徑是切換至甲酸輔助燒結工藝,并嚴格管控壓力平臺與升溫斜率。具體而言,將燒結壓力提升至20-30MPa并分段施壓,同時將升溫速率控制在5-10℃/min,可有效將空洞率降至2%以下。
原因拆解:為什么銀燒結會產生空洞?
銀燒結空洞的成因復雜,主要可歸納為以下三點:
1. 有機物殘留與排氣不暢:銀膏中的溶劑和粘結劑在低溫段(<200℃)未充分揮發,當溫度快速升高時,殘留氣體在燒結層內部形成孔洞。這在晶圓級銀燒結大面積應用時尤為明顯,因為氣體逃逸路徑較長。
2. 壓力施加時機不當:若在燒結體尚未達到塑性變形溫度(約250℃)前施加全壓力,會導致銀顆粒無法充分重排,空隙被“鎖死”。在銅燒結現場維護中,常發現因壓力曲線設置不合理導致的層間分層型空洞。
3. 表面氧化膜阻礙融合:MEMS芯片背面或銅基板表面的微量氧化層在無還原氣氛下會阻礙銀顆粒的原子擴散,形成界面微孔。特別是對于銅引線框架,其氧化速率遠高于銀鍍層。
實操步驟:針對MEMS器件的燒結參數優化表
以下參數基于中科同志真空燒結平臺實測數據,適用于單片銀燒結及晶圓級工藝。請根據實際設備微調。
| 階段 | 溫度范圍 | 升溫速率 | 壓力 | 氣氛 | 時間 |
|---|---|---|---|---|---|
| 排氣段 | RT-150℃ | 3-5℃/min | 接觸壓力(0.5MPa) | N?吹掃 | 5min |
| 有機物分解段 | 150-220℃ | 2-3℃/min | 5MPa(預壓) | N?+甲酸(0.5L/min) | 10min |
| 等溫保壓段 | 220℃ | — | 階梯升至20MPa | 甲酸氣氛保持 | 5min |
| 燒結段 | 220-280℃ | 5-8℃/min | 20-30MPa(全壓) | 真空/低氧 | 10-15min |
關鍵提示:銅燒結現場維護時,務必檢查甲酸管路無泄漏,且尾氣處理裝置正常,避免因氣氛不穩定導致空洞率波動。對于晶圓級銀燒結,建議采用夾具均壓設計,確保邊緣與中心壓力差<3%。
踩坑誤區:三個容易忽視的致命細節
誤區一:認為延長保溫時間可消除空洞。實際上,在無壓力條件下延長保溫,反而促使小孔洞聚集長大(奧斯特瓦爾德熟化),導致空洞率不降反升。糾正:必須配合壓力平臺使用。
誤區二:忽略MEMS結構脆弱性,直接套用功率模塊的30MPa壓力。過高的壓力會導致MEMS薄膜或懸臂梁碎裂。糾正:對于MEMS,建議采用上限20MPa,并增加彈性緩沖層(如石墨紙)。
誤區三:在銅燒結現場維護中,僅關注燒結爐參數,忽視來料(銅基板)的存儲環境。銅基板在濕度>60%RH環境下暴露2小時以上,氧化膜厚度會顯著增加,即使甲酸氣氛也難以完全還原。糾正:基板使用前需真空干燥或氮氣柜存儲。
拓展引導
如需進一步了解適用于單片銀燒結的真空共晶爐選型或晶圓級銀燒結的夾具設計方案,歡迎查閱中科同志官網“真空燒結設備”欄目或直接咨詢工藝工程師。