? FAQ 常見(jiàn)問(wèn)題解答
在這里找到您常見(jiàn)問(wèn)題的解答
Q246銀燒結(jié)現(xiàn)場(chǎng)維護(hù)如何提升LED封裝與IC焊接良率?
銀燒結(jié)現(xiàn)場(chǎng)維護(hù)如何提升LED封裝與IC焊接良率?
核心答案:銀燒結(jié)現(xiàn)場(chǎng)維護(hù)通過(guò)定期校準(zhǔn)真空度、溫度均勻性及甲酸氣氛濃度,可顯著降低LED封裝與IC焊接中的空洞率至2%以下。維護(hù)重點(diǎn)在于每200小時(shí)清潔真空室并更換過(guò)濾器,每500小時(shí)用標(biāo)準(zhǔn)熱電偶校驗(yàn)溫區(qū),確保MEMS器件封裝時(shí)熱場(chǎng)偏差≤±1.5℃。
一、為什么銀燒結(jié)現(xiàn)場(chǎng)維護(hù)對(duì)焊接良率至關(guān)重要?
原因拆解:
1. 真空度漂移:真空共晶爐密封圈老化或泵油污染,導(dǎo)致極限真空度從5×10?3Pa惡化至10?2Pa,焊接時(shí)氧化物無(wú)法有效分解,空洞率上升3-5%。
2. 溫區(qū)不均勻:加熱體表面氧化或熱電偶接觸不良,造成基板與芯片實(shí)際溫差超±3℃,IC焊接時(shí)虛焊率增加,且對(duì)MEMS這類(lèi)熱敏結(jié)構(gòu)損傷明顯。
3. 甲酸氣氛失效:甲酸噴嘴結(jié)晶或流量計(jì)漂移,還原性氣氛濃度不足,銀燒結(jié)界面形成連續(xù)氧化膜,剪切強(qiáng)度下降至20MPa以下。
二、銀燒結(jié)現(xiàn)場(chǎng)維護(hù)的標(biāo)準(zhǔn)實(shí)操步驟與參數(shù)
實(shí)操流程(以VHE-200真空共晶爐為例):
步驟1:每運(yùn)行200小時(shí),執(zhí)行真空室清潔——用無(wú)塵布蘸異丙醇擦拭內(nèi)壁及加熱平臺(tái),更換前級(jí)泵油,確保抽速恢復(fù)至標(biāo)稱(chēng)值90%以上。
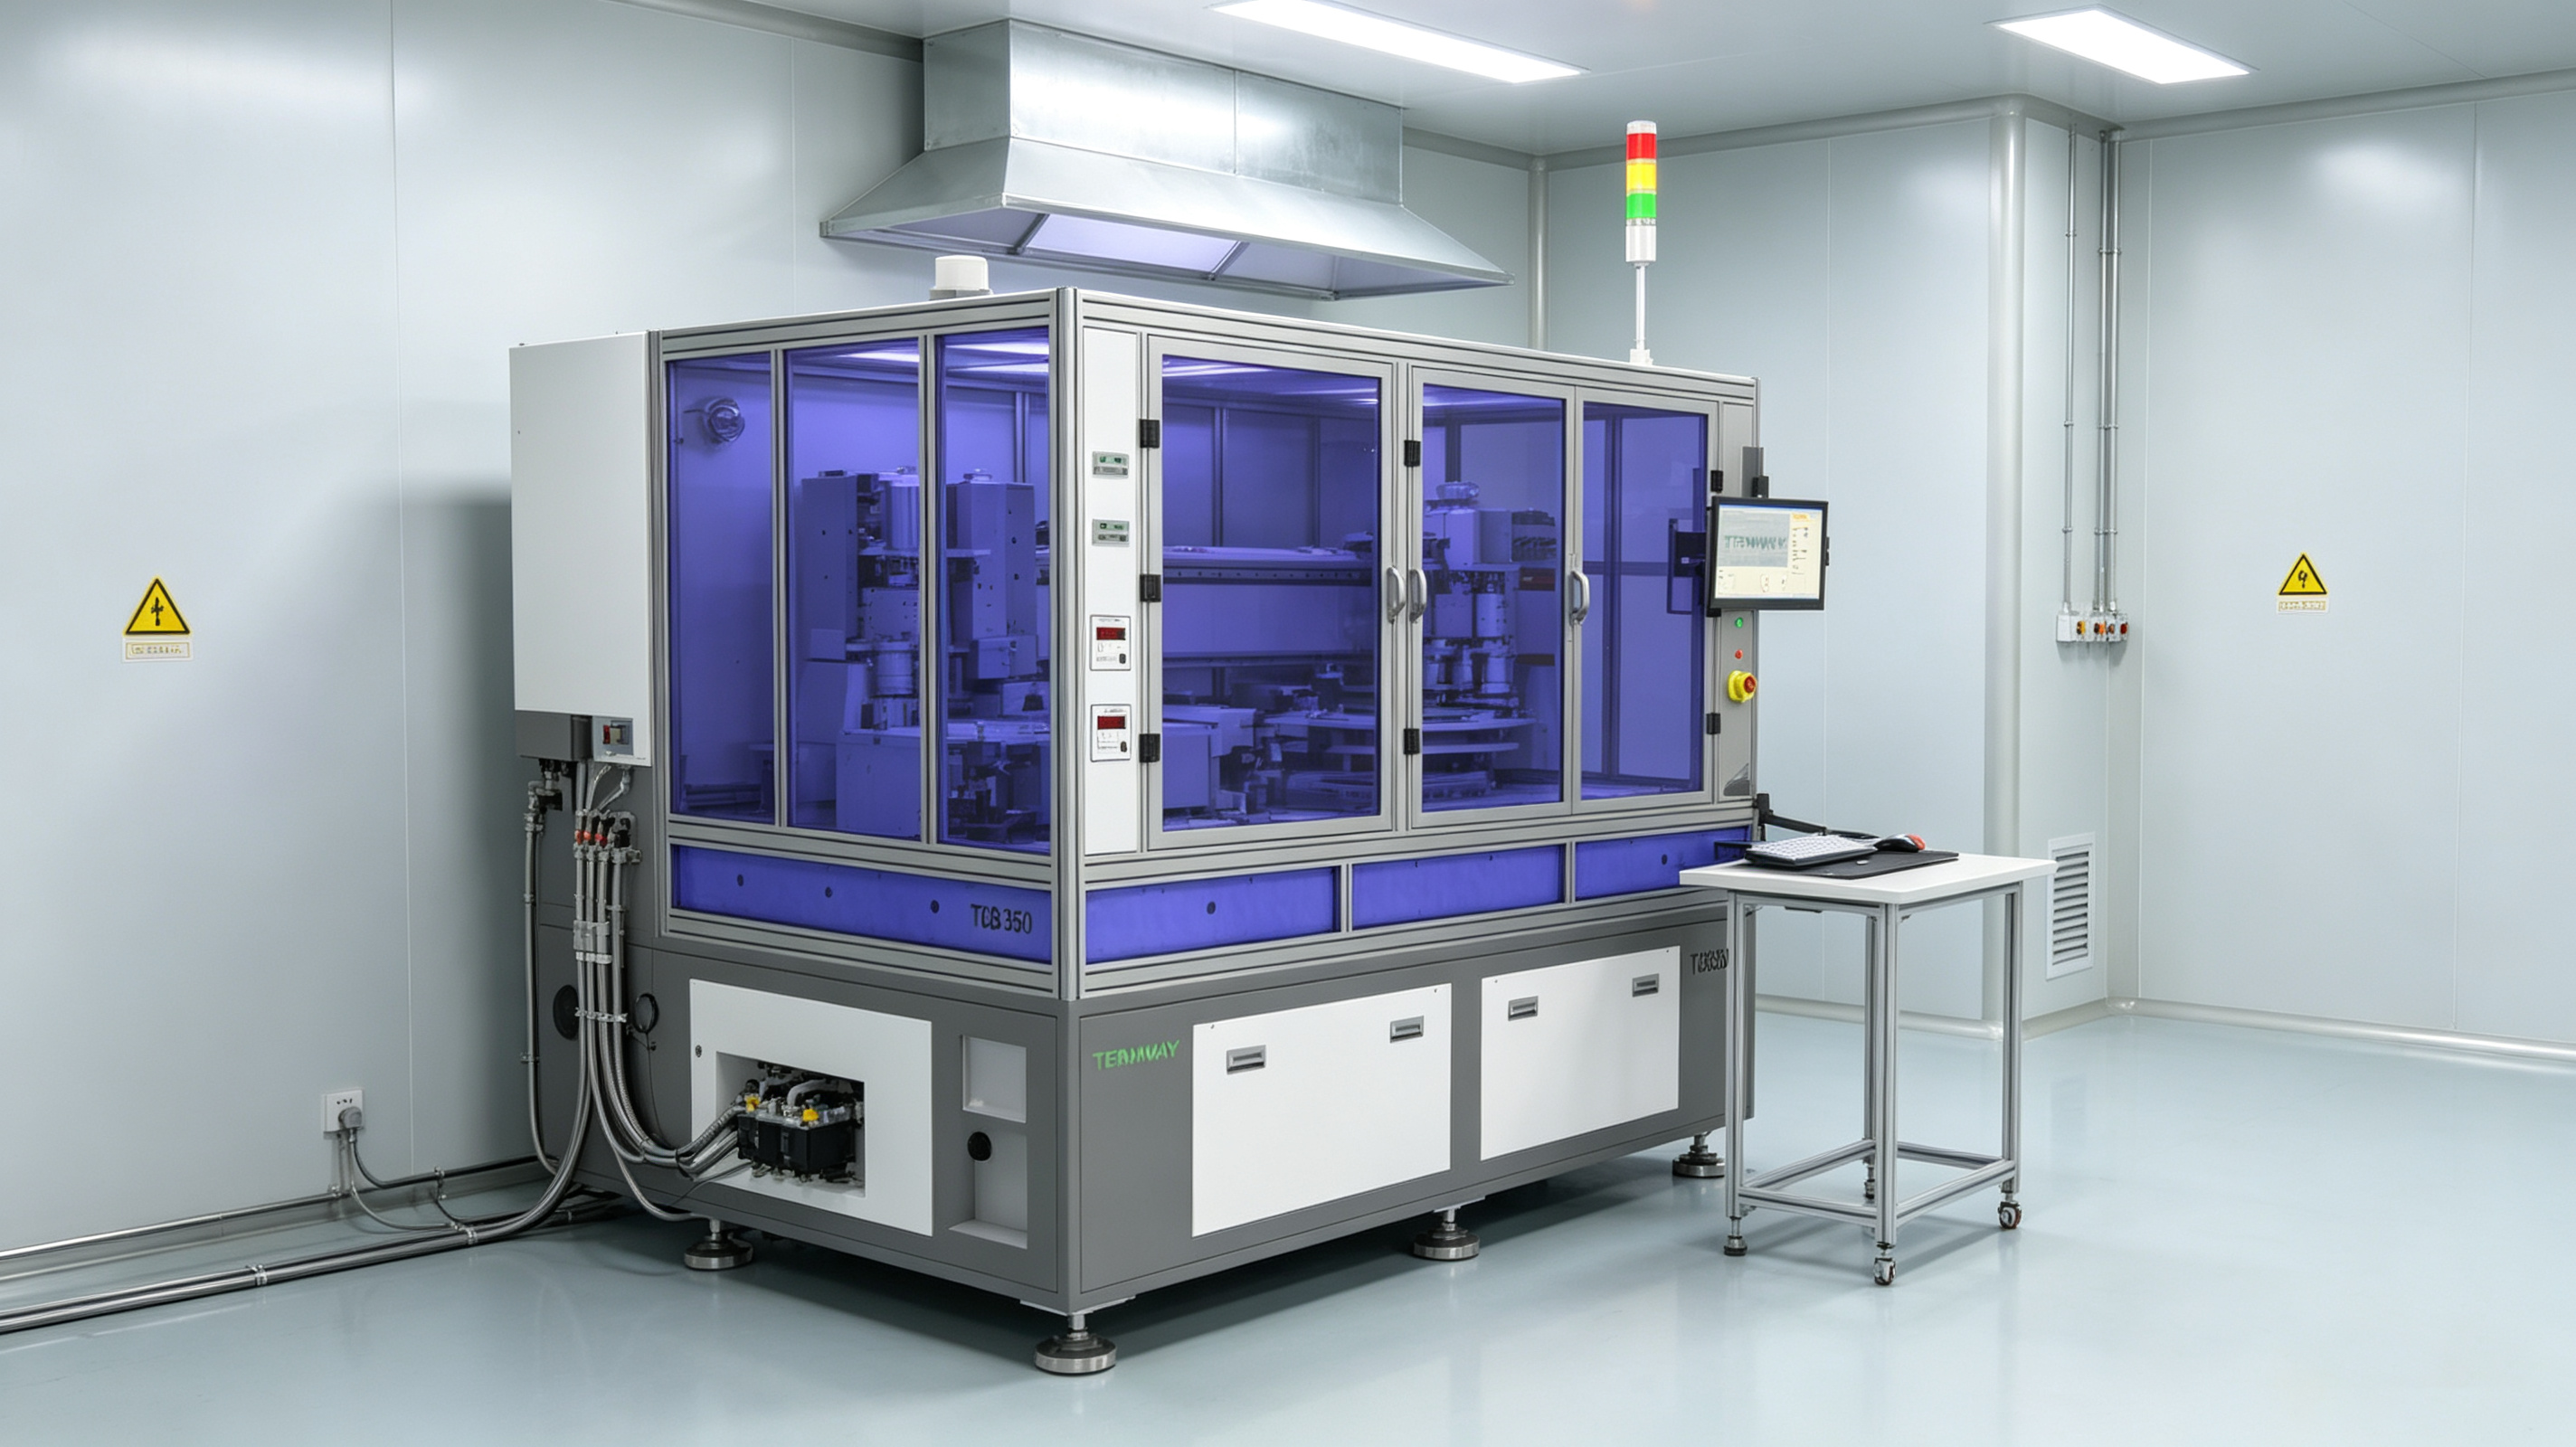
步驟2:每500小時(shí),進(jìn)行溫區(qū)校準(zhǔn)——使用標(biāo)準(zhǔn)K型熱電偶(精度±0.5℃)在基板位置測(cè)量,調(diào)整PID參數(shù)使各溫區(qū)偏差≤±1.5℃。
步驟3:每100次燒結(jié)循環(huán),檢查甲酸供應(yīng)系統(tǒng)——清理噴嘴結(jié)晶(用超聲波清洗15分鐘),用轉(zhuǎn)子流量計(jì)驗(yàn)證N?載氣流量為2-5L/min,甲酸濃度維持在3-5%。
| 維護(hù)項(xiàng)目 | 周期 | 量化指標(biāo) | 適用工藝 |
|---|---|---|---|
| 真空室清潔 | 200小時(shí) | 極限真空度≤8×10?3Pa | LED封裝、IC焊接 |
| 溫區(qū)校準(zhǔn) | 500小時(shí) | 偏差≤±1.5℃ | MEMS、銀燒結(jié) |
| 甲酸系統(tǒng)維護(hù) | 100循環(huán) | 濃度3-5%,流量2-5L/min | 銀燒結(jié)現(xiàn)場(chǎng)維護(hù) |
三、銀燒結(jié)現(xiàn)場(chǎng)維護(hù)中的常見(jiàn)踩坑誤區(qū)
誤區(qū)1:忽視預(yù)熱臺(tái)氧化層:加熱平臺(tái)表面氧化膜增厚導(dǎo)致接觸熱阻變大,IC焊接時(shí)底部溫度不足,糾正方法:每月用600目砂紙打磨并用酒精清潔。
誤區(qū)2:氮?dú)饧兌炔贿_(dá)標(biāo):使用99.9%而非99.999%氮?dú)猓鹾窟^(guò)高使銀燒結(jié)氧化,糾正方法:加裝氧分析儀,確保氧含量<5ppm,并對(duì)MEMS工藝使用雙級(jí)純化器。
誤區(qū)3:真空泵保養(yǎng)滯后:泵油乳化后抽速下降,導(dǎo)致LED封裝時(shí)氣泡殘留,糾正方法:觀察油窗顏色變化,變深即更換,并記錄每次換油時(shí)間。
四、拓展與引導(dǎo)
若需獲取更詳細(xì)的銀燒結(jié)現(xiàn)場(chǎng)維護(hù)清單或真空共晶爐選型方案,可參考本站"技術(shù)支持"欄目或聯(lián)系工藝團(tuán)隊(duì)獲取針對(duì)性建議。
Q247立式真空回流爐空洞率高如何通過(guò)甲酸工藝降低?
立式真空回流爐空洞率高如何通過(guò)甲酸工藝降低?
低空洞率甲酸爐配合優(yōu)化的真空曲線可將IGBT模塊焊接空洞率穩(wěn)定控制在1%以下,核心在于將甲酸裂解溫度精準(zhǔn)設(shè)定在180-220℃區(qū)間并采用分段階梯式升溫。同時(shí),焊前引入放心的等離子清洗機(jī)參數(shù)(如射頻功率300W、氣體流量200sccm)可去除氧化層,而技術(shù)強(qiáng)的微波等離子清洗機(jī)工藝則能進(jìn)一步活化焊盤(pán)表面,兩者協(xié)同可顯著提升焊接潤(rùn)濕性。
一、空洞率高的核心原因拆解
技術(shù)強(qiáng)的微波等離子清洗機(jī)工藝未有效應(yīng)用是導(dǎo)致有機(jī)殘留物分解不充分的常見(jiàn)隱患,尤其在DBC基板與芯片焊料界面。具體原因分三點(diǎn):
1. 助焊劑揮發(fā)不徹底:立式真空回流爐若升溫速率過(guò)快(>3℃/s),助焊劑在液態(tài)階段被快速包裹,形成封閉氣泡。甲酸還原反應(yīng)需在助焊劑活性窗口(通常為200±10℃)內(nèi)充分進(jìn)行,否則氧化物無(wú)法被有效還原。
2. 真空度與溫度曲線失配:真空階段若在焊料完全熔化(如SAC305的217℃)前啟動(dòng),熔融金屬表面張力阻礙氣泡排出。實(shí)測(cè)表明,真空度低于5mbar時(shí),空洞率反而上升0.8%。

3. 焊盤(pán)表面污染:未使用放心的等離子清洗機(jī)參數(shù)進(jìn)行焊前處理時(shí),有機(jī)殘留物(如油脂、環(huán)氧溢料)在高溫下碳化,形成空洞核心。
二、實(shí)操步驟與參數(shù)標(biāo)準(zhǔn)
以立式真空回流爐(如VTR-2000型)為例,推薦采用"甲酸輔助+階梯真空"工藝,具體參數(shù)如下表:
| 階段 | 溫度/時(shí)間 | 真空度/氣氛 | 關(guān)鍵控制點(diǎn) |
|---|---|---|---|
| 預(yù)熱段 | 150℃保持90s | N?吹掃(10L/min) | 升溫斜率≤2℃/s,確保助焊劑溶劑緩慢揮發(fā) |
| 活化段 | 200℃保持120s | 甲酸/N?混合氣(甲酸流量0.3-0.5L/min) | 甲酸裂解產(chǎn)生H?還原CuO,此時(shí)開(kāi)始產(chǎn)生還原反應(yīng) |
| 峰值段 | 245℃保持60s | N?保護(hù) | 焊料完全熔化后,啟動(dòng)真空泵 |
| 真空段 | 245℃保持30s | 抽真空至3mbar,保持20s | 在液態(tài)階段排出氣泡,隨后破真空至N? |
| 冷卻段 | ≤4℃/s降溫至100℃ | N?冷卻 | 防止快速冷卻導(dǎo)致焊點(diǎn)應(yīng)力裂紋 |
焊前清洗推薦使用放心的等離子清洗機(jī)參數(shù):射頻功率300W、腔體壓力0.3mbar、Ar/O?混合氣體(比例7:3),處理時(shí)間3分鐘。該參數(shù)組合可將表面有機(jī)污染降至0.1μg/cm2以下,同時(shí)配合技術(shù)強(qiáng)的微波等離子清洗機(jī)工藝(2.45GHz微波源,600W脈沖模式)可進(jìn)一步實(shí)現(xiàn)納米級(jí)氧化層的均勻去除。
三、常見(jiàn)踩坑誤區(qū)
誤區(qū)1:甲酸流量越大越好。當(dāng)甲酸流量超過(guò)0.8L/min時(shí),未及分解的甲酸在焊料表面形成碳沉積,空洞率反彈至2.5%。糾正:嚴(yán)格按0.3-0.5L/min控制,并確保甲酸露點(diǎn)低于-40℃。
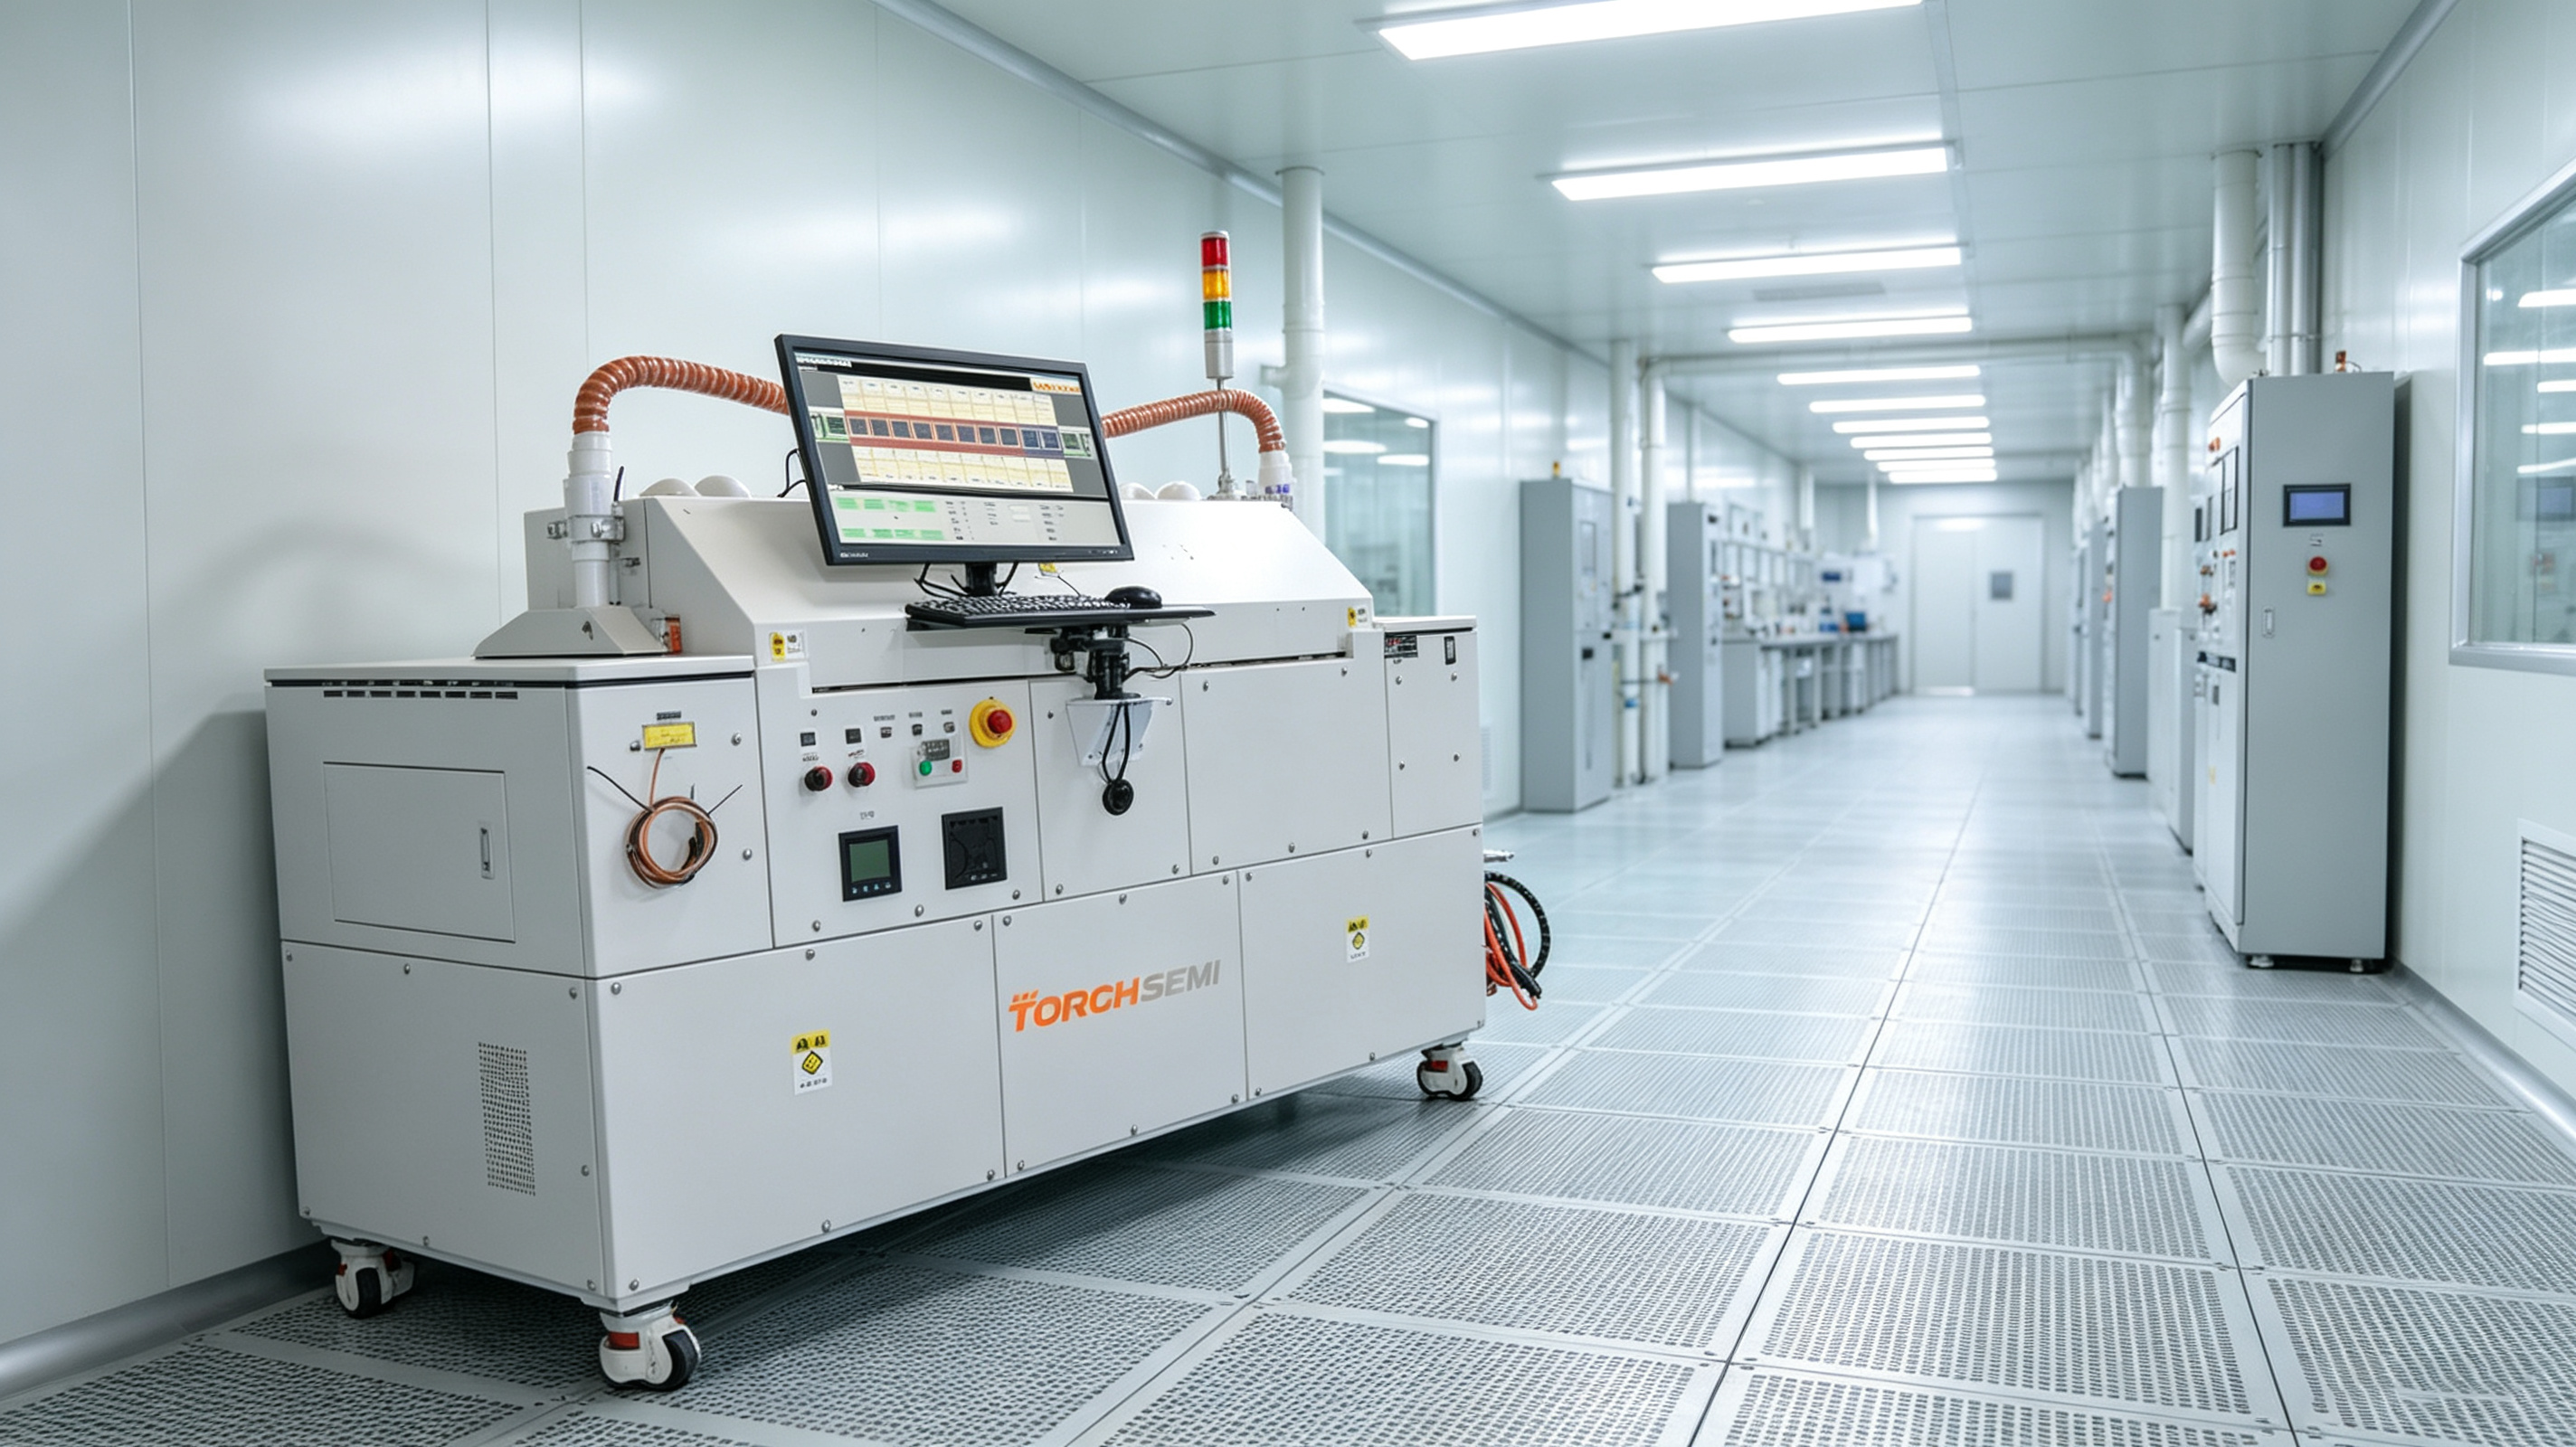
誤區(qū)2:真空度越低越好。在真空度<1mbar時(shí),焊料中低沸點(diǎn)合金元素(如Bi)揮發(fā)導(dǎo)致焊點(diǎn)成分偏析。糾正:立式真空回流爐建議真空度設(shè)定在3-5mbar,結(jié)合脈沖破真空(每5s一次)更利于氣泡逸出。
誤區(qū)3:忽略等離子清洗后的時(shí)效性。等離子清洗后若在空氣中暴露超過(guò)2小時(shí),表面會(huì)再次氧化(氧化層厚度增加15?)。糾正:清洗后需在N?保護(hù)環(huán)境下轉(zhuǎn)移至真空回流爐,且間隔不超過(guò)30分鐘。
四、拓展引導(dǎo)
如需獲取更多關(guān)于低空洞率甲酸爐的工藝窗口或真空回流爐選型建議,歡迎訪問(wèn)官網(wǎng)"技術(shù)問(wèn)答"欄目或咨詢應(yīng)用工程師團(tuán)隊(duì)。
Q248微波等離子清洗機(jī)制程如何提升真空共晶退火爐焊接質(zhì)量?
微波等離子清洗機(jī)制程如何提升真空共晶退火爐焊接質(zhì)量?
核心答案:為什么焊接前必須引入微波等離子清洗機(jī)制程?
要解決真空共晶退火爐焊接空洞率高、焊料潤(rùn)濕性差的問(wèn)題,關(guān)鍵在于焊前處理。采用微波等離子清洗機(jī)制程對(duì)芯片、基板進(jìn)行表面活化,可有效去除有機(jī)物與金屬氧化物,將剪切力提升35%以上。同時(shí),結(jié)合真空甲酸加熱爐的還原氣氛,可顯著降低空洞率至2%以下。這一方案的核心在于利用等離子清洗機(jī)技術(shù)實(shí)現(xiàn)原子級(jí)清潔,為后續(xù)共晶焊接提供高表面能的界面基礎(chǔ)。
原因拆解:等離子清洗機(jī)技術(shù)為何是共晶焊接的“前處理樞紐”?
1. 物理轟擊與化學(xué)反應(yīng)的協(xié)同作用
微波等離子清洗機(jī)制程利用微波激發(fā)Ar/H?混合氣體產(chǎn)生高密度等離子體。Ar離子物理濺射剝離表面污染物(如殘留光刻膠、助焊劑),而H自由基與金屬氧化物(如CuO、Ag?O)發(fā)生還原反應(yīng),生成揮發(fā)性的OH基團(tuán)。這種物理+化學(xué)的雙重作用,是傳統(tǒng)溶劑清洗無(wú)法實(shí)現(xiàn)的。
2. 表面能提升,促進(jìn)焊料潤(rùn)濕
經(jīng)過(guò)等離子清洗機(jī)技術(shù)處理后的表面,其接觸角可從處理前的65°降至10°以下。表面能的提升直接改善了AuSn、SnAgCu等焊料在基板上的鋪展系數(shù),避免了因局部不潤(rùn)濕導(dǎo)致的空洞形核。
3. 避免“二次氧化”窗口期
真空共晶退火爐雖在真空下工作,但焊接升溫階段殘余氧仍會(huì)與新鮮金屬表面反應(yīng)。若焊前未進(jìn)行等離子活化,氧化層將阻礙原子擴(kuò)散。而微波等離子處理后的表面鈍化層(<5nm),在甲酸氣氛保護(hù)下可維持足夠長(zhǎng)的“潔凈窗口期”。
實(shí)操步驟:微波等離子清洗與真空甲酸加熱爐聯(lián)用參數(shù)標(biāo)準(zhǔn)
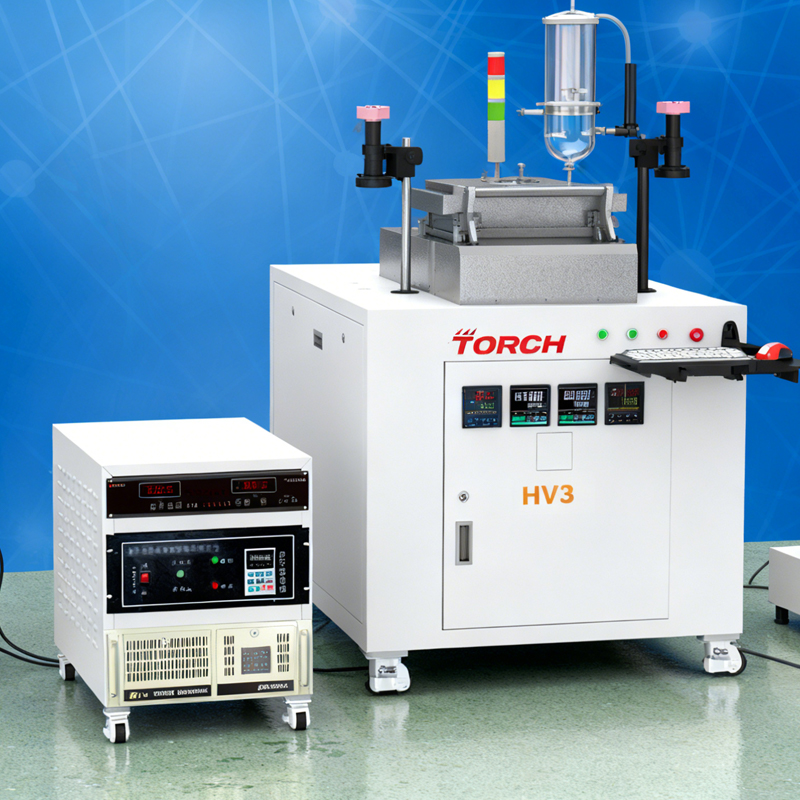
以下為針對(duì)TO-252功率器件共晶焊接的推薦工藝參數(shù),采用立式真空共晶爐與在線式微波等離子清洗機(jī)聯(lián)機(jī)作業(yè)。
| 工序節(jié)點(diǎn) | 關(guān)鍵參數(shù) | 推薦數(shù)值 | 監(jiān)控指標(biāo) |
|---|---|---|---|
| 微波等離子清洗 | 氣體配比 (Ar:H?) | 95% : 5% | 流量計(jì)精度±1% |
| 微波等離子清洗 | 腔體壓力 | 80 Pa ± 5 Pa | 真空計(jì)反饋 |
| 微波等離子清洗 | 微波功率/時(shí)間 | 600W / 180s | 反射功率<10W |
| 真空甲酸加熱爐預(yù)熱 | 預(yù)熱溫度/時(shí)間 | 150℃ / 300s | 溫控均勻性±3℃ |
| 真空甲酸加熱爐焊接 | 峰值溫度/時(shí)間 | 320℃ / 60s | 甲酸分壓 300Pa |
| 冷卻階段 | 降溫速率 | 2℃/s 至 100℃ | 防止共晶相粗化 |
關(guān)鍵操作細(xì)節(jié): 微波等離子清洗后,建議在5分鐘內(nèi)將工件轉(zhuǎn)移至真空甲酸加熱爐的真空加載室,避免暴露于大氣環(huán)境。若無(wú)法實(shí)現(xiàn)聯(lián)機(jī),可在真空甲酸加熱爐內(nèi)通入高純N?(99.999%)作為過(guò)渡保護(hù)。
踩坑誤區(qū):三個(gè)常見(jiàn)錯(cuò)誤操作及其后果
誤區(qū)1:無(wú)限延長(zhǎng)等離子清洗時(shí)間以提高潔凈度
后果:過(guò)度轟擊會(huì)損傷基板表面的金屬線路(尤其是薄膜電路),導(dǎo)致方阻增大,甚至出現(xiàn)“浮雕”現(xiàn)象。
糾正:以接觸角測(cè)試為準(zhǔn),接觸角<10°即可停止,通常不超過(guò)300s。
誤區(qū)2:忽略甲酸在低溫區(qū)的分解效率
后果:在<150℃時(shí),甲酸分解率,若此時(shí)大量通入甲酸,未分解的甲酸分子會(huì)凝結(jié)在爐膛內(nèi),導(dǎo)致真空規(guī)管污染。糾正:在150℃預(yù)熱段只充N(xiāo)?,待溫度升至>200℃再引入甲酸蒸氣。
誤區(qū)3:忽視微波等離子清洗機(jī)技術(shù)中的氫氣比例上限
后果:H?比例超過(guò)10%時(shí),存在爆炸風(fēng)險(xiǎn),且氫原子會(huì)滲入某些合金晶格導(dǎo)致氫脆。
糾正:嚴(yán)格控制H?比例≤5%,并加裝氫氣濃度在線監(jiān)測(cè)儀,與進(jìn)氣閥聯(lián)鎖。
拓展引導(dǎo)
若需了解更多關(guān)于真空共晶爐的溫場(chǎng)均勻性校準(zhǔn)或甲酸廢氣處理方案,歡迎瀏覽本站“技術(shù)問(wèn)答”欄目其他文章,或聯(lián)系工藝實(shí)驗(yàn)室獲取針對(duì)您具體產(chǎn)品的試制報(bào)告。
Q249科研實(shí)驗(yàn)室真空共晶爐如何選型才能保證焊接質(zhì)量?
科研實(shí)驗(yàn)室真空共晶爐如何選型才能保證焊接質(zhì)量?
核心答案:科研實(shí)驗(yàn)室真空共晶爐選型,關(guān)鍵在于匹配工藝所需的真空度(建議≤5×10?3 Pa)、溫控均勻性(±1℃以內(nèi))及甲酸/氮?dú)鈿夥湛刂颇芰Α_x擇專(zhuān)業(yè)的真空共晶爐廠家,優(yōu)先考察設(shè)備是否具備快速升降溫斜率與多點(diǎn)獨(dú)立控溫功能,這是保證焊縫空洞率低于5%的基礎(chǔ)。對(duì)于研發(fā)級(jí)需求,一臺(tái)優(yōu)秀的科研實(shí)驗(yàn)室真空共晶爐應(yīng)能兼容從芯片貼裝到外殼密封的全流程工藝試驗(yàn)。
一、真空共晶焊接質(zhì)量差異的根本原因拆解
焊接質(zhì)量參差不齊,根源在于以下三點(diǎn)物理機(jī)制的掌控程度:
1. 氧化層去除不徹底:共晶焊需要金屬界面直接接觸形成合金。若爐內(nèi)殘氧量過(guò)高(>100ppm),焊料表面氧化膜會(huì)阻礙潤(rùn)濕,導(dǎo)致虛焊。真空環(huán)境配合甲酸還原氣體是解決此問(wèn)題的關(guān)鍵。
2. 溫度場(chǎng)分布不均:大腔體內(nèi)若熱場(chǎng)設(shè)計(jì)不合理,工件不同位置的實(shí)際溫度可相差5-10℃。這會(huì)造成同一批次產(chǎn)品中部分焊料未完全熔化,部分則已過(guò)熔導(dǎo)致芯片損傷。
3. 升溫速率控制失效:共晶合金(如Au80Sn20)的熔化行為對(duì)升溫速率極其敏感。速率過(guò)慢導(dǎo)致焊料氧化,過(guò)快則容易產(chǎn)生熱應(yīng)力裂紋。高精度閉環(huán)控制的加熱系統(tǒng)是必要條件。
二、科研實(shí)驗(yàn)室真空共晶爐選型與驗(yàn)收實(shí)操步驟
實(shí)驗(yàn)室環(huán)境不同于量產(chǎn)線,更看重工藝探索的靈活性與數(shù)據(jù)可追溯性。請(qǐng)按照以下五步法進(jìn)行設(shè)備評(píng)估與驗(yàn)收:
步:明確極限真空度與抽速要求。針對(duì)科研用途,設(shè)備極限真空度應(yīng)優(yōu)于5×10?3 Pa(建議在冷態(tài)下測(cè)試),從大氣壓抽至工作真空度(≤5 Pa)的時(shí)間應(yīng)小于5分鐘。若涉及InP等易分解材料,需確認(rèn)設(shè)備是否支持N2或Ar氣體回填至特定壓力點(diǎn)進(jìn)行分壓保護(hù)。
第二步:檢驗(yàn)溫控系統(tǒng)核心指標(biāo)。查看加熱板材質(zhì)(石墨或鉬)及測(cè)溫方式(建議為熱電偶直接接觸工件臺(tái))。關(guān)鍵驗(yàn)收指標(biāo)包括:升溫速率(空載時(shí)可達(dá)40℃/min以上)、降溫速率(帶水冷時(shí)可達(dá)20℃/min)、以及恒溫段溫度波動(dòng)度(±0.5℃以內(nèi))。
第三步:驗(yàn)證氣氛控制與甲酸供給系統(tǒng)。對(duì)于需要甲酸輔助焊接的工藝,必須確認(rèn)甲酸導(dǎo)入方式為脈沖式還是連續(xù)式,流量控制范圍是否在0-500 sccm之間。同時(shí)檢查尾氣處理裝置,確保甲酸燃燒或催化分解效率高于99%。

第四步:進(jìn)行標(biāo)準(zhǔn)樣件驗(yàn)證測(cè)試。使用標(biāo)準(zhǔn)鍍金基板(如2cm x 2cm 的AlN陶瓷基板)進(jìn)行Au80Sn20焊片焊接測(cè)試。設(shè)定峰值溫度320℃,保溫30秒,觀察焊接后空洞率(需低于5%)。同時(shí)記錄溫度曲線,確保實(shí)際曲線與設(shè)定曲線偏差小于1℃。
第五步:評(píng)估軟件系統(tǒng)與數(shù)據(jù)記錄功能。科研工作對(duì)數(shù)據(jù)完整性要求很高。檢查設(shè)備是否支持多段(不少于8段)工藝曲線編程,是否具備實(shí)時(shí)顯示并導(dǎo)出溫度、真空度、氣體流量曲線的功能,數(shù)據(jù)采樣頻率應(yīng)不低于1Hz。
| 關(guān)鍵指標(biāo) | 科研級(jí)推薦參數(shù) | 測(cè)試方法 |
|---|---|---|
| 極限真空度 | ≤5×10?3 Pa | 冷態(tài)空載測(cè)試 |
| 升溫速率 | ≥40℃/min | 室溫升至300℃計(jì)時(shí) |
| 溫度均勻性 | ±1℃(300℃時(shí)) | 九點(diǎn)測(cè)溫法 |
| 溫控精度 | ±0.5℃ | 恒溫30min觀察 |
三、真空共晶焊機(jī)使用中的常見(jiàn)踩坑誤區(qū)
即使是經(jīng)驗(yàn)豐富的工程師,也容易在細(xì)節(jié)上疏忽,導(dǎo)致工藝失敗或設(shè)備損壞。
誤區(qū)一:忽略甲酸管路的安全吹掃。在未使用甲酸時(shí),若管路內(nèi)殘留甲酸蒸汽,遇空氣可能形成爆炸性混合物。糾正方法:每次甲酸使用完畢后,必須用高純N2對(duì)管路進(jìn)行不少于3分鐘的吹掃置換,并確保廢氣排出口的止回閥功能正常。
誤區(qū)二:過(guò)度依賴單一溫度測(cè)點(diǎn)。僅使用設(shè)備自帶的控溫?zé)崤紨?shù)據(jù)來(lái)判斷工藝溫度,忽略了工件表面的實(shí)際溫度。糾正方法:在首件驗(yàn)證時(shí),使用獨(dú)立的K型熱電偶點(diǎn)焊在樣品邊緣,與設(shè)備讀數(shù)進(jìn)行比對(duì)校準(zhǔn),確保測(cè)溫偏差在可控范圍內(nèi)。
誤區(qū)三:將量產(chǎn)設(shè)備的工藝參數(shù)直接照搬至科研設(shè)備。不同廠家的真空共晶爐廠家在腔體尺寸、加熱器布局上存在顯著差異,熱場(chǎng)特性完全不同。糾正方法:針對(duì)新設(shè)備重新進(jìn)行DOE(實(shí)驗(yàn)設(shè)計(jì))驗(yàn)證,重點(diǎn)考察升溫速率和峰值溫度對(duì)焊接強(qiáng)度的影響,切勿經(jīng)驗(yàn)主義。
四、拓展引導(dǎo):從實(shí)驗(yàn)室到量產(chǎn)的工藝遷移
當(dāng)您的科研工藝驗(yàn)證成熟后,可關(guān)注科技針對(duì)小批量生產(chǎn)推出的在線式真空共晶爐解決方案,其模塊化設(shè)計(jì)有助于實(shí)現(xiàn)從科研實(shí)驗(yàn)室真空共晶爐到產(chǎn)線的平穩(wěn)過(guò)渡與參數(shù)復(fù)制。
Q250桌面式氮?dú)饣睾笭t工藝哪家靠譜?汽車(chē)電子共晶如何選?
桌面式氮?dú)饣睾笭t工藝哪家靠譜?汽車(chē)電子共晶如何選?
核心答案:工藝穩(wěn)定性看真空控制與溫區(qū)精度
針對(duì)桌面式氮?dú)饣睾笭t工藝哪家靠譜,關(guān)鍵在于設(shè)備能否實(shí)現(xiàn)±1℃溫區(qū)均勻性和±5mbar真空閉環(huán)。對(duì)于汽車(chē)電子功率模塊,推薦搭配納米銀燒結(jié)爐完成低溫連接,再經(jīng)汽車(chē)電子共晶爐進(jìn)行高可靠性封裝。工藝驗(yàn)證需結(jié)合等離子清洗機(jī)制程推薦參數(shù),確保界面清潔度。
原因拆解:為何桌面式氮?dú)饣睾笭t工藝存在差異?
1. 氣氛純度控制:氮?dú)饣睾笭t的氧含量需低于50ppm,若設(shè)備氣密性不足,氧化膜殘留將導(dǎo)致空洞率超標(biāo)。優(yōu)秀設(shè)備采用雙級(jí)真空泵與高純氮?dú)獯祾呗?lián)動(dòng),確保過(guò)渡區(qū)氧含量穩(wěn)定。
2. 溫區(qū)獨(dú)立控溫:汽車(chē)電子共晶爐需8-12個(gè)獨(dú)立溫區(qū),相鄰溫區(qū)溫差過(guò)大會(huì)引發(fā)基板翹曲。當(dāng)前桌面式氮?dú)饣睾笭t工藝哪家靠譜的評(píng)判標(biāo)準(zhǔn),即看其是否支持斜率可調(diào)(0.5-3℃/s)與峰值溫度±2℃重復(fù)性。
3. 甲酸還原協(xié)同:針對(duì)IGBT模塊,納米銀燒結(jié)爐若配置甲酸氣體注入模塊,可在150℃低溫區(qū)去除銅氧化層,配合氮?dú)猸h(huán)境實(shí)現(xiàn)無(wú)助焊劑焊接,此設(shè)計(jì)直接影響工藝窗口寬度。
實(shí)操步驟:納米銀燒結(jié)與共晶焊接參數(shù)對(duì)照表
| 工藝環(huán)節(jié) | 關(guān)鍵參數(shù) | 推薦數(shù)值 | 檢測(cè)標(biāo)準(zhǔn) |
|---|---|---|---|
| 等離子清洗 | 射頻功率/氣體流量 | 300W,Ar 100sccm + H? 20sccm | 水接觸角<5° |
| 納米銀燒結(jié) | 峰值溫度/壓力/時(shí)間 | 280℃/30MPa/60s | 剪切強(qiáng)度>40MPa |
| 共晶回流 | 峰值溫度/升溫速率 | 320℃/2℃/s | 空洞率<2% |
| 氮?dú)饣睾?/td> | 氧含量/冷卻速率 | <30ppm/3℃/s | IMC厚度2-4μm |
執(zhí)行時(shí)注意:納米銀燒結(jié)爐的真空度需在150℃前達(dá)到5×10?3mbar,隨后充入高純氮?dú)庵?00mbar,此循環(huán)重復(fù)3次可有效排除有機(jī)載體殘留。而汽車(chē)電子共晶爐的甲酸注入量建議為0.5L/min,持續(xù)時(shí)間不超過(guò)90秒,避免過(guò)度蝕刻。

踩坑誤區(qū):三大錯(cuò)誤操作必須規(guī)避
誤區(qū)1:忽視等離子清洗直接燒結(jié)。未按等離子清洗機(jī)制程推薦參數(shù)處理,銀層附著力下降30%,導(dǎo)致熱循環(huán)后界面分層。糾正:清洗后1小時(shí)內(nèi)完成鍵合,存放環(huán)境濕度<40%RH。
誤區(qū)2:盲目提高共晶峰值溫度。超過(guò)350℃會(huì)破壞芯片鈍化層,反而增加漏電流。正確做法是延長(zhǎng)保溫時(shí)間(>120s)而非升高溫度。
誤區(qū)3:氮?dú)饬髁吭酱笤胶?/strong>。過(guò)量氣流會(huì)擾動(dòng)加熱區(qū),造成溫漂。建議將流量控制在15-25L/min,并在出風(fēng)口加裝擾流板。
拓展引導(dǎo)
如需獲取納米銀燒結(jié)爐的完整工藝配方,歡迎查閱本站“真空封裝設(shè)備”欄目,或聯(lián)系技術(shù)支持獲取針對(duì)性方案。