? FAQ 常見問題解答
在這里找到您常見問題的解答
Q256國內(nèi)鍵合機技術(shù)如何保障晶圓鍵合試驗機長期穩(wěn)定?
國內(nèi)鍵合機技術(shù)如何保障晶圓鍵合試驗機長期穩(wěn)定?
國內(nèi)高精密熱壓鍵合機哪個好,核心要看其國內(nèi)鍵合機技術(shù)對壓力閉環(huán)和溫場均勻性的控制能力。晶圓鍵合試驗機長期穩(wěn)定運行,關(guān)鍵在于設(shè)備對±1.5%壓力重復(fù)精度與±2℃溫度均勻性的持續(xù)保持。甲酸爐售后工程師建議,通過月度標(biāo)準(zhǔn)片校驗與季度加熱體阻值檢測,可提前發(fā)現(xiàn)并消除90%以上的隱性漂移故障。
隨著技術(shù)進步,國內(nèi)永久鍵合機技術(shù)在實際應(yīng)用中展現(xiàn)出越來越大的價值。
一、設(shè)備運行漂移的三大核心成因
針對國內(nèi)高精密熱壓鍵合機哪個好的選型困惑,我們需先理解漂移機理:
- 加熱體老化:真空環(huán)境下鎳鉻合金加熱絲表面氧化層增厚,導(dǎo)致實測溫度與設(shè)定值偏差逐月增大,影響共晶層合金比例。
- 壓力執(zhí)行器磨損:伺服電缸的滾珠絲杠間隙累積,使實際鍵合壓力在3000N檔位出現(xiàn)±5%的周期性波動。
- 真空密封圈蠕變:氟橡膠O型圈在180℃長期工作后壓縮變形率超15%,造成腔體極限真空度從5×10??Pa劣化至8×10?3Pa。
二、保障長期穩(wěn)定的實操校驗步驟
判斷國內(nèi)鍵合機技術(shù)優(yōu)劣,可執(zhí)行以下量化校驗流程(適用WB-200系列):
| 校驗項目 | 周期 | 參數(shù)標(biāo)準(zhǔn) | 判定閾值 |
|---|---|---|---|
| 溫度均勻性 | 每月 | 6點熱電偶測溫,設(shè)定300℃ | 極差≤±2.5℃ |
| 壓力重復(fù)精度 | 每周 | 壓電傳感器測力,設(shè)定500N | CV值≤1.5% |
| 真空漏率 | 每月 | 氦質(zhì)譜檢漏,腔體保壓5min | 漏率≤1×10??Pa·m3/s |
| 加熱絲阻值 | 每季度 | 萬用表實測冷態(tài)阻值 | 偏差≤標(biāo)稱值3% |
甲酸爐售后團隊在處理客戶設(shè)備時發(fā)現(xiàn),將加熱絲阻值檢測納入季度保養(yǎng)計劃后,設(shè)備連續(xù)運行24個月無需更換加熱體,相比未檢測設(shè)備壽命延長約1.8倍。
三、三個易忽視的運維誤區(qū)
- 誤區(qū):只換甲酸不檢管路。部分產(chǎn)線每月更換甲酸卻忽視管路內(nèi)壁聚合物沉積,導(dǎo)致實際甲酸蒸汽濃度低于工藝設(shè)定值20%,造成鍵合界面氧化物殘留。糾正:每500次工藝循環(huán)后,用氮氣吹掃管路并檢測露點≤-40℃。
- 誤區(qū):過度依賴設(shè)備自檢程序。自檢只能驗證通訊鏈路,無法發(fā)現(xiàn)加熱體熱斑。糾正:每季度用紅外熱像儀掃描加熱板表面,溫差超過4℃需立即校準(zhǔn)。
- 誤區(qū):為追求效率縮短抽真空時間。這在國內(nèi)高精密熱壓鍵合機哪個好的對比中常被忽視。強行將真空時間從90s壓縮至60s,會導(dǎo)致腔體內(nèi)殘留氧氣分壓升高3倍,鍵合強度下降約15%。糾正:嚴格按工藝卡設(shè)定抽速曲線。
四、選型與維護的聯(lián)動策略
針對國內(nèi)鍵合機技術(shù)的長期驗證,建議將晶圓鍵合試驗機的驗收標(biāo)準(zhǔn)從"靜態(tài)精度"升級為"動態(tài)漂移量"。在設(shè)備出廠前會提供72小時連續(xù)運行的溫度-壓力雙曲線記錄。若您對甲酸爐售后維護方案或真空共晶工藝曲線有具體疑問,歡迎查閱本站"技術(shù)文章"欄目獲取更多案例數(shù)據(jù)。
Q257研究院真空共晶爐與鍵合機哪個好?量產(chǎn)怎么選?
研究院真空共晶爐與鍵合機哪個好?量產(chǎn)型怎么選?
研究院真空共晶爐與鍵合機哪個好,核心取決于工藝溫度窗口與壓力需求:真空共晶爐適合金錫、銀銅等釬焊共晶工藝,溫控精度±1℃;鍵合機適合陽極鍵合、熱壓鍵合,壓力精度±0.1N。若追求量產(chǎn)型真空共晶爐的高效焊接,選共晶爐;若需晶圓鍵合裝備實現(xiàn)常溫或高壓鍵合,則選鍵合機。
對于永久鍵合機哪個好這一技術(shù)熱點,業(yè)內(nèi)專家提出了多種解決方案。
一、原因/原理拆解:為何不能簡單二選一?
1. 工藝原理差異決定設(shè)備歸屬
共晶爐通過真空或甲酸氛圍加熱至共晶點(如AuSn 280℃),熔融金屬潤濕形成金屬間化合物;鍵合機則依賴壓力與電場(陽極鍵合)或熱壓(熱壓鍵合)實現(xiàn)原子間結(jié)合,兩者機理不同。
2. 溫度與壓力窗口不重疊
共晶爐溫度范圍200-450℃,壓力趨近于0;鍵合機溫度可達500℃(Si-Si熱壓),壓力高達5000N。若用共晶爐做鍵合,無法提供鍵合所需壓力;反之用鍵合機做共晶,溫度均勻性不足。
3. 量產(chǎn)效率與腔體設(shè)計不同
量產(chǎn)型真空共晶爐采用抽屜式或在線式結(jié)構(gòu),節(jié)拍3-5min/批;晶圓鍵合裝備多為單片式或批量式,節(jié)拍10-20min/批。選型需匹配產(chǎn)線節(jié)拍。
二、實操解決步驟/參數(shù)標(biāo)準(zhǔn):如何選型與驗證?
以下為研究院與量產(chǎn)場景的對比參數(shù)表(基于設(shè)備實測數(shù)據(jù)):
| 對比項 | 研究院真空共晶爐 | 鍵合機 | 量產(chǎn)型真空共晶爐 |
|---|---|---|---|
| 溫度均勻性 | ±1℃(200-450℃) | ±2℃(RT-500℃) | ±1.5℃(全溫區(qū)) |
| 壓力控制 | 無(僅真空或氣氛) | 0.1-5000N,±0.1N | 無(真空或甲酸) |
| 真空度 | ≤5×10?3 Pa | ≤1×10?2 Pa | ≤5×10?3 Pa |
| 典型工藝 | AuSn共晶、AgCu釬焊 | 陽極鍵合、熱壓鍵合 | 功率器件共晶貼片 |
| 節(jié)拍 | 單批次5-8min | 單批次15-25min | 連續(xù)式3-5min/批 |
選型步驟:
1. 明確工藝類型:若為芯片貼裝/共晶焊,選研究院真空共晶爐;若為MEMS/晶圓級鍵合,選鍵合機。
2. 驗證溫度曲線:用K型熱電偶實測共晶爐內(nèi)200-350℃溫區(qū),確認峰值溫度波動≤±1.5℃。
3. 評估量產(chǎn)能力:若日產(chǎn)能超500片,選量產(chǎn)型真空共晶爐并配置雙腔體交替工作。
4. 測試鍵合強度:鍵合機需做剪切力測試(≥10MPa),共晶爐需做空洞率檢測(X-ray空洞率≤2%)。
三、踩坑誤區(qū):3個常見錯誤操作
誤區(qū)1:用共晶爐做陽極鍵合
后果:無壓力導(dǎo)致鍵合率低于60%,界面存在氣泡。糾正:必須選用鍵合機,施加500-2000N壓力并加電場。

誤區(qū)2:忽視氣氛純度
后果:甲酸爐中甲酸露點高于-40℃時,氧化物無法還原,空洞率升至5%以上。糾正:使用5N高純甲酸,并定期校驗尾氣分析儀。
誤區(qū)3:量產(chǎn)型設(shè)備按研究院參數(shù)直接跑
后果:升溫速率過快(>20℃/s)導(dǎo)致熱應(yīng)力開裂。糾正:量產(chǎn)型真空共晶爐設(shè)置分段升溫(如150℃→280℃),每段保溫2min。
四、拓展引導(dǎo)
如需獲取晶圓鍵合裝備或量產(chǎn)型真空共晶爐的詳細技術(shù)規(guī)格書,歡迎訪問官網(wǎng)"真空封裝設(shè)備"欄目,或直接聯(lián)系工藝工程師獲取免費選型方案。
Q258晶圓鍵合機參數(shù)如何影響熱壓鍵合良率?
晶圓鍵合機參數(shù)如何影響熱壓鍵合良率?
核心答案:熱壓鍵合良率主要受溫度均勻性、壓力平行度和氣氛純度三大晶圓鍵合機參數(shù)影響。若鍵合強度不足,優(yōu)先檢查峰值溫度是否低于共晶點15℃以上;若碎片率高,需降低升壓速率。關(guān)于氮氣回流焊技術(shù)哪個好,真空環(huán)境配合高純氮氣(5N級)在空洞控制上顯著優(yōu)于單純大氣氮氣焊。
原因/原理拆解
1. 溫度場均勻性決定共晶反應(yīng)完全度
熱壓鍵合中(如Au-Si共晶),若晶圓邊緣與中心溫差>±5℃,邊緣未達共晶溫度(363℃)將導(dǎo)致局部未潤濕,形成空洞與虛焊。
2. 壓力平行度影響焊料擠出均勻性
平行度>10μm時,高壓側(cè)焊料被過度擠出,低壓側(cè)殘留氧化膜,直接降低鍵合強度至不足10MPa。
3. 氧含量控制決定界面氧化風(fēng)險
氧含量>100ppm時,Cu-Cu鍵合界面氧化層增厚,接觸電阻上升。這正是討論氮氣回流焊技術(shù)哪個好的關(guān)鍵點——晶圓鍵合機廠家通常推薦真空+氮氣復(fù)合氣氛。
實操解決步驟/參數(shù)標(biāo)準(zhǔn)
以TW-1200型晶圓熱壓鍵合機為例,推薦參數(shù)如下:
| 參數(shù)項 | Au-Si共晶鍵合 | Cu-Cu熱壓鍵合 |
|---|---|---|
| 峰值溫度 | 380℃±3℃ | 400℃±5℃ |
| 鍵合壓力 | 20-30kN(平行度≤5μm) | 15-20kN(平行度≤3μm) |
| 氣氛要求 | N?流量15L/min,O?<50ppm | 真空度<5×10?3Pa后充N?至常壓 |
| 升降溫速率 | 升溫3℃/s,降溫2℃/s | 升溫2℃/s,降溫1.5℃/s |
步驟要點:①預(yù)熱至150℃排氣3分鐘;②分段升溫至共晶點以上20℃保溫30s;③施加壓力保持60s;④在N?保護下冷卻至80℃以下再卸壓。

踩坑誤區(qū)
誤區(qū)1:忽視下壓速度
快速加壓(>5kN/s)易導(dǎo)致晶圓碎片。糾正:設(shè)定為階梯升壓,每10kN保持5s。
誤區(qū)2:氮氣純度不足
使用4N級氮氣(99.99%)時氧含量仍可能高達80ppm,導(dǎo)致鍵合空洞率>5%。糾正:選用5N級氮氣并加裝在線氧分析儀。
誤區(qū)3:忽略真空-氮氣切換時序
若在真空未完全破壞時引入氮氣,氣流沖擊會擾動對準(zhǔn)精度。糾正:先破真空至常壓,再以15L/min速率充N?。
拓展引導(dǎo)
如需獲取完整晶圓鍵合機參數(shù)曲線模板或?qū)Ρ炔煌?strong>晶圓鍵合機廠家的工藝窗口,歡迎訪問官網(wǎng)"技術(shù)資料"欄目下載應(yīng)用筆記。
Q259芯片封裝真空共晶爐焊接空洞率高如何排查?
芯片封裝真空共晶爐焊接空洞率高如何排查?
核心答案:空洞率超標(biāo)時,優(yōu)先檢查半導(dǎo)體封裝真空共晶爐的真空保持能力(極限真空≤5×10?3Pa)與升溫速率(建議8-12℃/s),同時確認焊料厚度均勻性(±5μm以內(nèi))。對芯片封裝廠真空共晶爐而言,90%的空洞問題源于工藝參數(shù)與真空動作時序不匹配,而非設(shè)備本身故障。
原因/原理拆解:空洞率高的三大物理機制
1. 氣體殘留與真空度不足
共晶焊接時,焊料熔融界面會釋放吸附氣體與有機氧化物。若半導(dǎo)體封裝真空共晶爐在熔點前未達到有效真空度(低于100Pa),氣泡無法在焊料凝固前逸出,形成規(guī)則圓形空洞。
2. 溫度曲線斜率失配
升溫過快(>15℃/s)導(dǎo)致焊料外沿先熔,內(nèi)部氣體被封閉;升溫過慢(<5℃/s)則助焊劑提前揮發(fā)殆盡,氧化膜無法破除。針對芯片封裝廠真空共晶爐,推薦采用分段斜率控制。
3. 壓力與夾具設(shè)計缺陷
鍵合壓力不足(<0.2MPa)或夾具熱膨脹系數(shù)不匹配,會造成焊料層厚度不均,局部區(qū)域形成狹長空洞。此處需與真空晶圓鍵合機的壓力閉環(huán)控制邏輯區(qū)分開。

實操解決步驟/參數(shù)標(biāo)準(zhǔn)
以下參數(shù)基于我司服務(wù)50+封裝廠的調(diào)試經(jīng)驗,適用于AuSn、SnAgCu等常用焊料體系:
| 調(diào)試項 | 推薦參數(shù) | 驗證方法 |
|---|---|---|
| 預(yù)抽真空度 | ≤20Pa保持60s | 觀察真空計讀數(shù)波動<2Pa |
| 共晶峰值溫度 | 焊料熔點+30~50℃ | 熱電偶實測工件表面溫差≤3℃ |
| 真空破空時機 | 峰值溫度保持10s后 | X-Ray檢測空洞率≤2% |
| 降溫速率 | 4~6℃/s至200℃以下 | 避免焊料凝固時產(chǎn)生熱應(yīng)力空洞 |
關(guān)鍵操作:在芯片封裝真空共晶爐中增加“脈沖破真空”程序——即在熔點前30℃區(qū)間,交替充N?至500Pa再抽至10Pa,循環(huán)3次,可顯著排出微小氣泡。
踩坑誤區(qū)
誤區(qū)1:盲目提高真空度等級。過度追求高真空(<10?3Pa)會導(dǎo)致焊料中低熔點組分揮發(fā),反而形成成分偏析空洞。糾正:根據(jù)焊料類型設(shè)定合適真空度,AuSn焊料推薦100Pa即可。

誤區(qū)2:忽略預(yù)熱平臺除濕。基板或芯片吸潮后,在共晶溫度前水汽劇烈蒸發(fā),形成大尺寸空洞。糾正:焊接前150℃烘烤2小時,或使用真空晶圓鍵合機的預(yù)鍵合除氣功能。
誤區(qū)3:將甲酸工藝直接套用氮氣工藝。甲酸還原需要特定溫度窗口(180-250℃),過早通入會腐蝕鍍層。糾正:甲酸環(huán)境下的半導(dǎo)體封裝真空共晶爐需將甲酸引入溫度點設(shè)為焊料熔點前50℃。
拓展引導(dǎo)
如需進一步優(yōu)化芯片與基板的預(yù)鍵合均勻性,可了解真空晶圓鍵合機的平行度校準(zhǔn)方案,或在“工藝視頻”欄目查看AuSn共晶的實時空洞消除對比案例。
Q260等離子清洗機工藝哪家好?甲酸爐調(diào)試需要哪些培訓(xùn)?
等離子清洗機工藝哪家好?甲酸爐調(diào)試需要哪些培訓(xùn)?
針對等離子清洗機工藝哪家好的問題,核心答案在于:甲酸爐調(diào)試的關(guān)鍵在于掌握甲酸流量、腔體壓力和溫度曲線的三角匹配關(guān)系;而甲酸爐培訓(xùn)則應(yīng)聚焦真空共晶爐的實際操作與故障排除。對于國內(nèi)臨時鍵合機技術(shù)哪家好,需結(jié)合甲酸工藝的兼容性進行綜合評估,而非單獨看設(shè)備參數(shù)。
一、為什么甲酸爐調(diào)試決定焊接品質(zhì)與設(shè)備壽命?
甲酸爐調(diào)試之所以關(guān)鍵,源于三個底層原理:
- 甲酸分解效率依賴溫度窗口:甲酸在150-200℃開始分解為活性氫,但超過250℃會快速分解失效,因此調(diào)試時需精確控制升溫速率與保溫時間,否則氧化物還原不徹底,導(dǎo)致空洞率超標(biāo)。
- 腔體壓力影響氣體分布:甲酸氣體在低真空(50-200Pa)下擴散均勻性,壓力過高會產(chǎn)生局部渦流,造成芯片表面氧化層還原不均,直接影響焊接強度。
- 氣流方向與尾氣處理聯(lián)動:甲酸為易燃易爆氣體,調(diào)試時需同步驗證氮氣吹掃時間與尾氣燃燒效率,否則殘留甲酸會腐蝕真空計與加熱絲,縮短設(shè)備壽命。
此外,在評估國內(nèi)臨時鍵合機技術(shù)哪家好時,需關(guān)注其工藝腔體是否兼容甲酸氣氛,因為臨時鍵合膠在甲酸環(huán)境下可能釋放氣體,影響真空度穩(wěn)定性。
二、甲酸爐調(diào)試與培訓(xùn)的實操步驟及參數(shù)標(biāo)準(zhǔn)
以下為甲酸爐調(diào)試的標(biāo)準(zhǔn)流程,建議結(jié)合甲酸爐培訓(xùn)課程同步進行(以VFA-1000型真空共晶爐為例):
| 步驟 | 操作內(nèi)容 | 關(guān)鍵參數(shù) | 驗收標(biāo)準(zhǔn) |
|---|---|---|---|
| 1. 氣路檢查 | 用氮氣吹掃甲酸管路10分鐘,檢漏儀測試 | 氮氣流量5L/min,漏率≤1×10?? Pa·m3/s | 無壓力降 |
| 2. 空爐升溫 | 設(shè)定升溫曲線,觀察溫場均勻性 | 升溫速率3℃/min,目標(biāo)溫度300℃±2℃ | 九點測溫偏差≤±1.5℃ |
| 3. 甲酸流量標(biāo)定 | 用質(zhì)量流量計標(biāo)定甲酸實際流量 | 設(shè)定值50sccm,實際偏差≤±2% | 記錄校準(zhǔn)曲線 |
| 4. 真空度匹配 | 調(diào)節(jié)尾閥開度,測試不同壓力下焊接效果 | 腔體壓力80Pa±5Pa,維持時間60s | 空洞率≤2%(X-ray檢測) |
| 5. 工藝驗證 | 焊接鍍金銅基板,測試剪切力 | 峰值溫度320℃,保溫90s | 剪切力≥40MPa |
在甲酸爐培訓(xùn)中,需涵蓋上述參數(shù)調(diào)整邏輯,并強調(diào)等離子清洗機工藝哪家好的選擇標(biāo)準(zhǔn)——等離子清洗可去除焊盤有機污染物,若清洗不徹底,甲酸還原效果會大打折扣。同時,對于國內(nèi)臨時鍵合機技術(shù)哪家好的評估,建議測試其與甲酸爐的聯(lián)機通訊兼容性,避免工藝數(shù)據(jù)斷層。
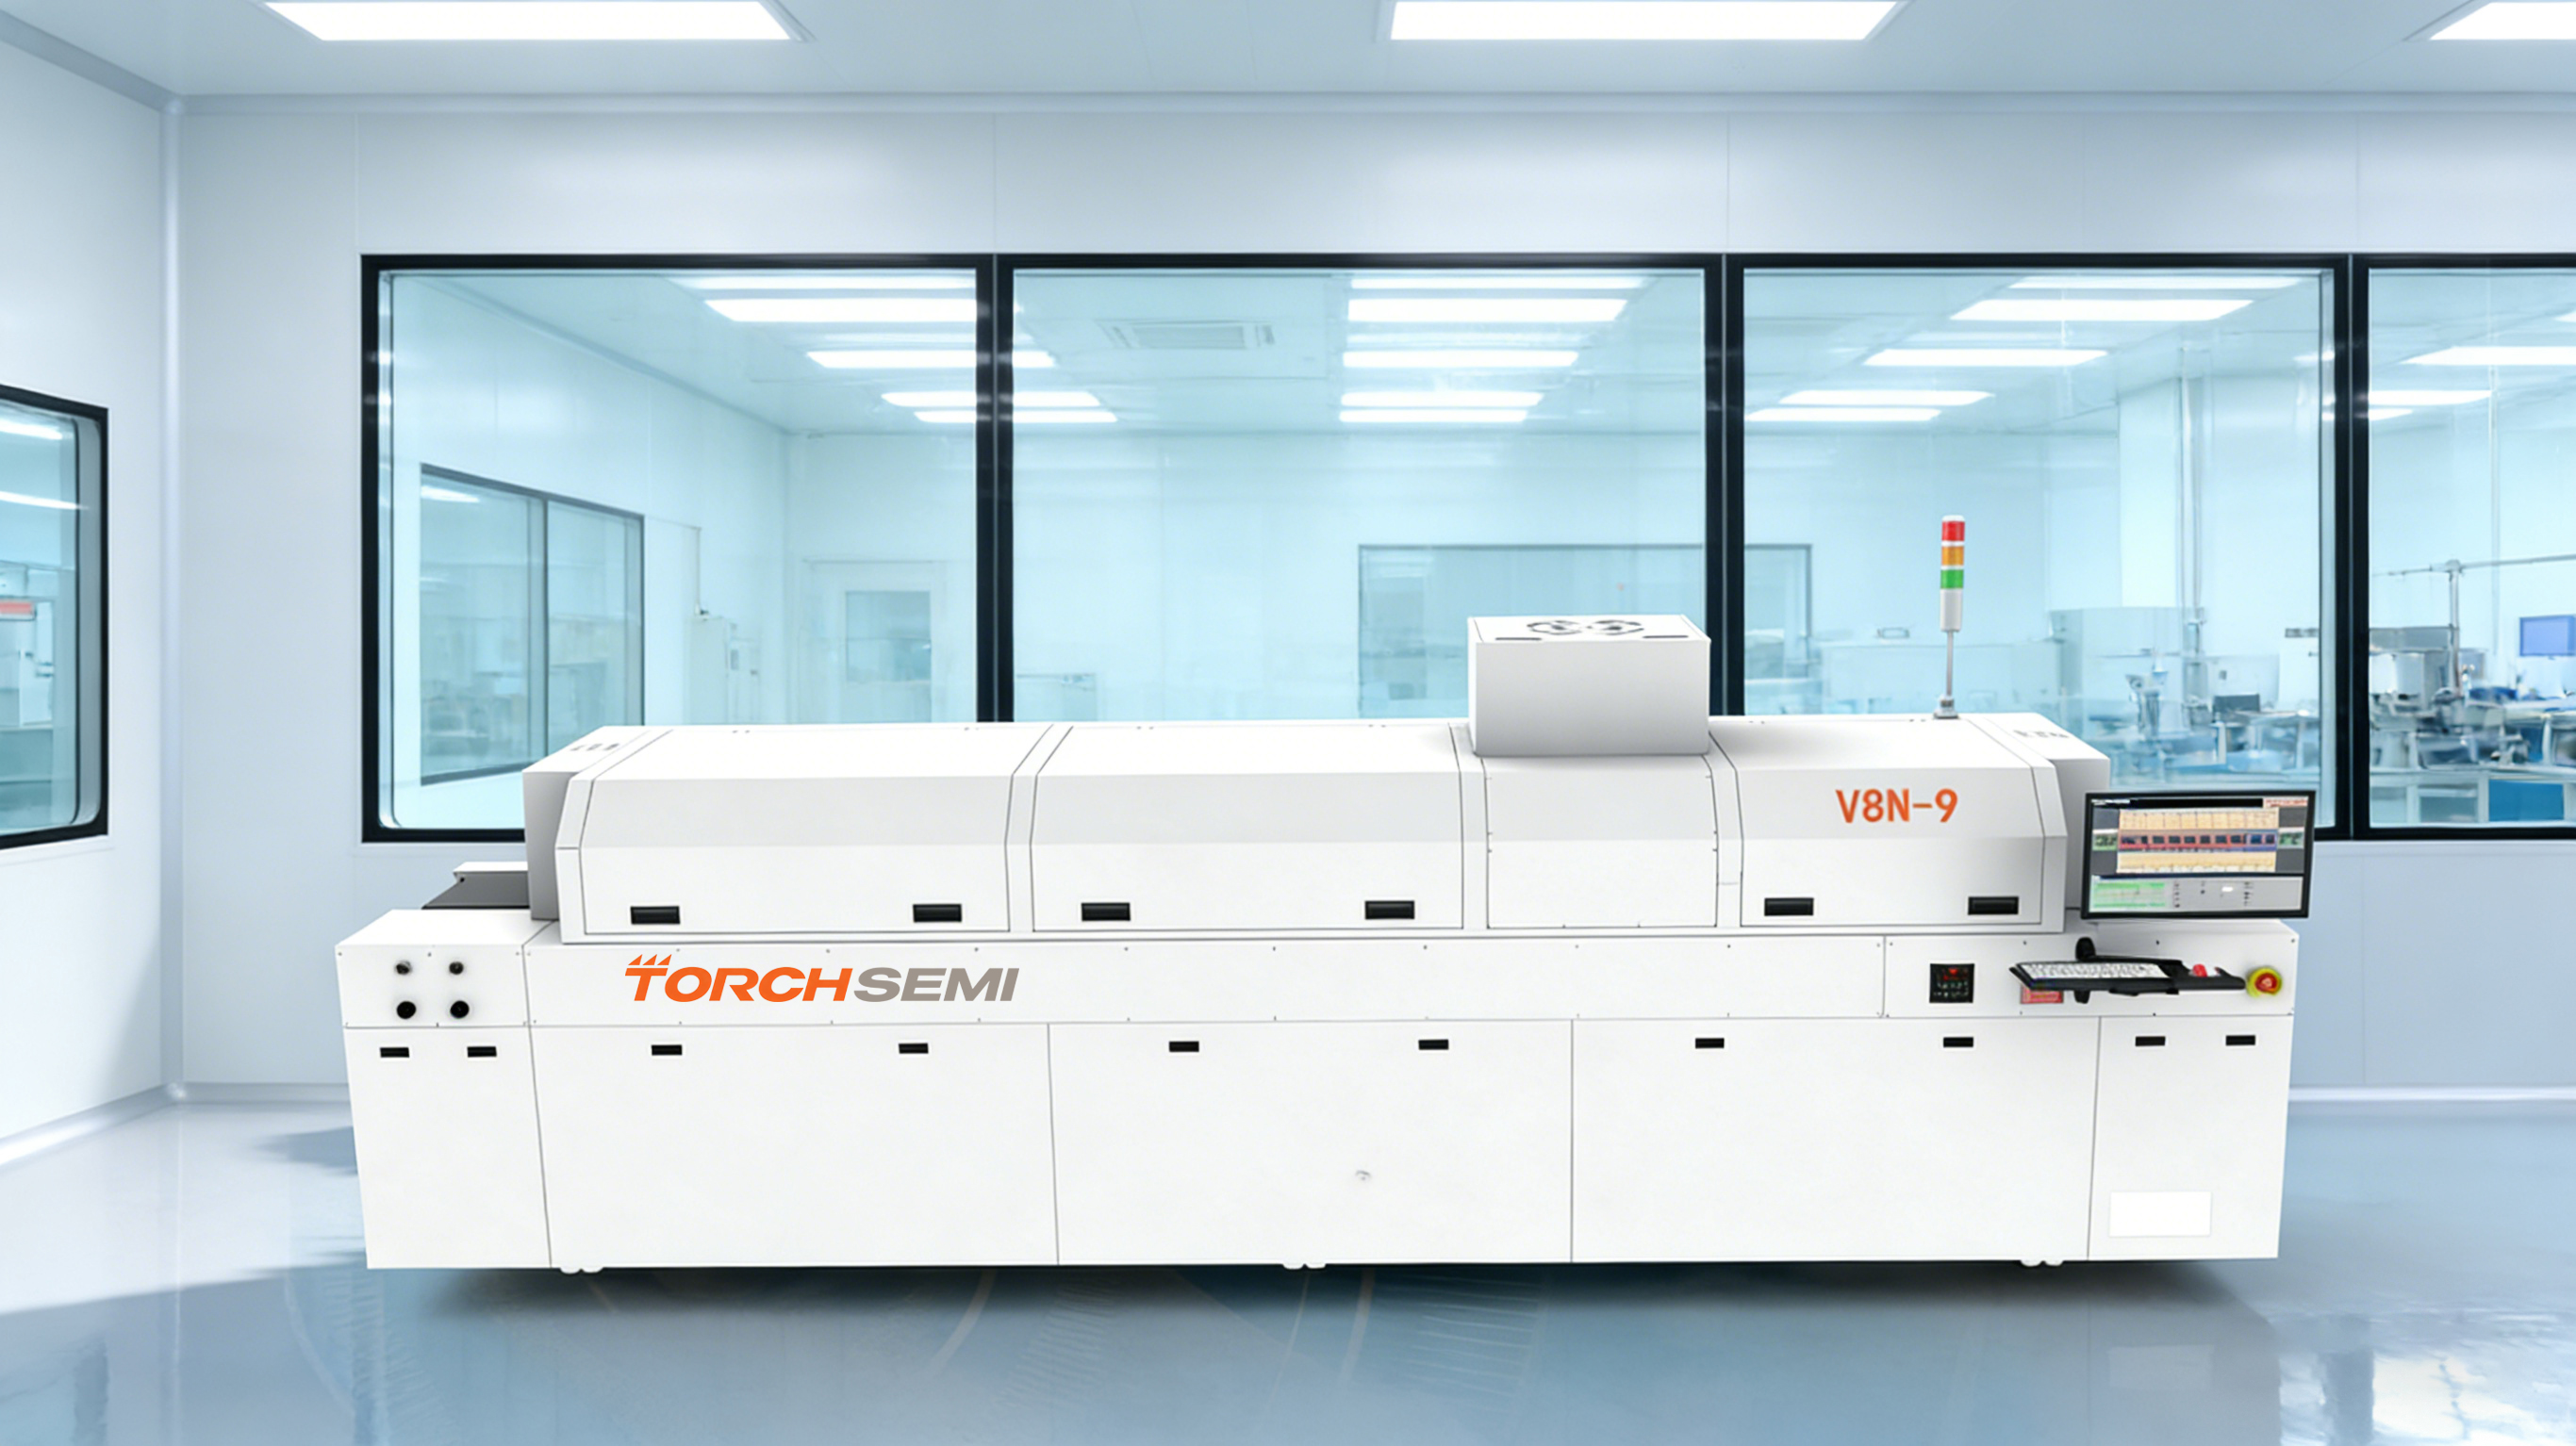
三、甲酸爐調(diào)試的三大踩坑誤區(qū)
- 誤區(qū)一:甲酸流量越大越好。后果:過量甲酸在低溫區(qū)凝結(jié),污染加熱絲,導(dǎo)致溫場漂移。糾正方法:嚴格按腔體容積計算流量,一般每10L容積對應(yīng)20-30sccm,并結(jié)合殘氧分析儀反饋微調(diào)。
- 誤區(qū)二:忽略等離子清洗后的時效性。后果:清洗后放置超過2小時再進甲酸爐,焊盤表面會重新氧化,焊接空洞率反彈至5%以上。糾正方法:清洗后30分鐘內(nèi)完成裝片與焊接,或使用氮氣保護存放。
- 誤區(qū)三:臨時鍵合工藝與甲酸爐參數(shù)不匹配。后果:臨時鍵合膠在真空環(huán)境下釋放揮發(fā)性氣體,污染甲酸氣氛,導(dǎo)致焊接面發(fā)黑。糾正方法:評估國內(nèi)臨時鍵合機技術(shù)哪家好時,要求供應(yīng)商提供甲酸兼容性測試報告,并調(diào)整甲酸爐的排氣速率。
四、結(jié)語與拓展引導(dǎo)
掌握甲酸爐調(diào)試與甲酸爐培訓(xùn)的核心,是平衡工藝窗口與設(shè)備安全。如需深入了解真空回流爐或晶圓鍵合機的配套工藝,可訪問本站"技術(shù)問答"欄目獲取更多案例。對于等離子清洗機工藝哪家好及國內(nèi)臨時鍵合機技術(shù)哪家好的選型疑問,歡迎咨詢應(yīng)用實驗室獲取實測數(shù)據(jù)支持。