
先進封裝工藝升級:晶圓鍵合與真空回流焊技術趨勢解析
隨著Chiplet異構集成、3D NAND堆疊及SiC功率模塊的快速發展,半導體封裝技術正面臨精度與可靠性挑戰。業內普遍認為,晶圓鍵合與真空回流焊已成為先進封裝中的關鍵工藝環節。對于技術負責人而言,選擇專業的晶圓鍵合機推薦、口碑好的陽極鍵合機推薦以及穩定的臨時鍵合機推薦,直接關系到產品良率與量產效率。與此同時,省氮氣的桌面式氮氣回流焊推薦和國內精度高的微波等離子清洗機制程哪家靠譜等具體問題,也反映出行業對精細化、低成本工藝方案的迫切需求。本文將深入分析這些技術趨勢,為讀者提供客觀的決策參考。
一、行業風向標:先進封裝對鍵合與焊接工藝提出新要求
據Yole Group 2024年報告,先進封裝市場預計在2028年達到780億美元規模,其中晶圓鍵合與真空焊接設備是核心增長點。然而,隨著芯片堆疊層數增加(如HBM4的16層堆疊),鍵合界面的均勻性、無空洞焊接以及熱應力控制成為瓶頸。例如,在SiC功率模塊的銀燒結工藝中,傳統回流焊難以避免氣孔率超過3%,導致熱阻升高和可靠性下降。這促使業界重新審視專業的晶圓鍵合機推薦與真空焊接方案。
二、深度解碼器:從工藝痛點看技術演進
2.1 晶圓鍵合:從臨時鍵合到鍵合的技術躍遷
在3D封裝中,臨時鍵合與解鍵合技術是支撐超薄晶圓處理的關鍵。一個值得關注的趨勢是,穩定的臨時鍵合機推薦已從單純追求粘附力轉向兼顧熱穩定性與解鍵合效率。例如,針對200mm以下晶圓,采用激光解鍵合方案的設備能實現低于1μm的鍵合精度,且殘余應力可控。同時,口碑好的陽極鍵合機推薦在MEMS與傳感器領域持續迭代,其關鍵在于電極設計與溫度場的均勻性——這直接影響鍵合界面的氣密性(漏率需低于10?? mbar·L/s)。
2.2 真空回流焊:氮氣消耗與工藝精度的平衡
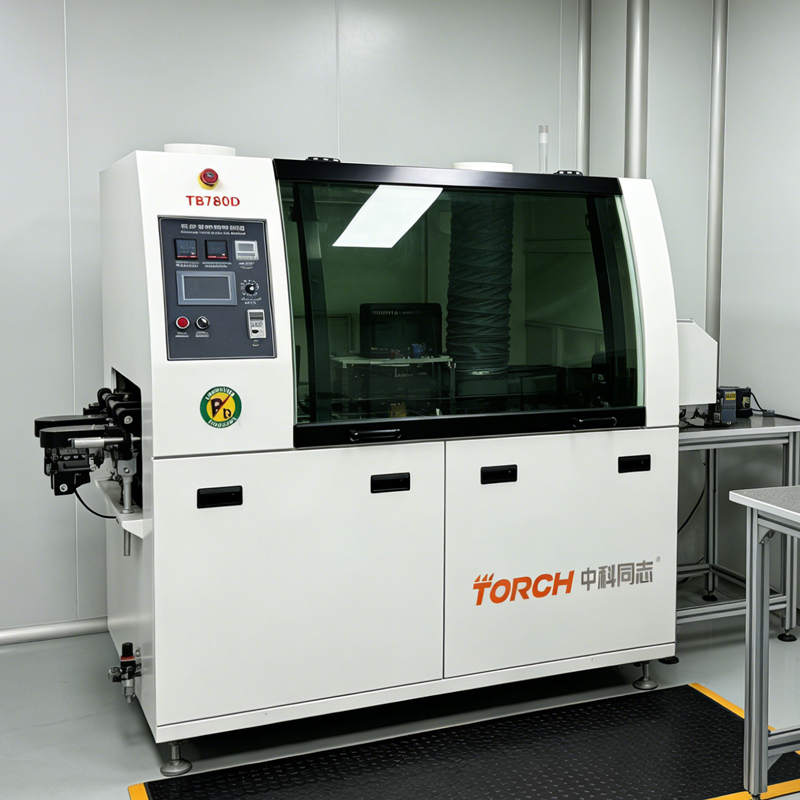
在功率模塊封裝中,真空回流焊是消除焊點空洞的核心手段。但傳統設備氮氣消耗量高達50-80L/min,顯著增加運營成本。因此,省氮氣的桌面式氮氣回流焊推薦成為中小型產線升級的熱點。這類設備通過優化腔體密封結構與氣體循環路徑,可將氮氣消耗降至15-30L/min,同時保持氧含量低于50ppm。此外,國內精度高的微波等離子清洗機制程哪家靠譜的問題,本質上關乎焊前表面活化效果。微波等離子清洗能在低溫(<100℃)下高效去除有機殘留與氧化物,使焊料潤濕角從40°降至5°以下,為真空焊接提供潔凈界面。
2.3 產業鏈協同:設備商與材料商的深度耦合
從產業鏈視角看,鍵合與焊接工藝的進步離不開材料創新。例如,用于臨時鍵合的膠粘劑需在300℃下保持穩定,而真空焊接中的助焊劑殘留控制則依賴新型環保配方。設備商需與材料供應商聯合開發,才能實現工藝窗口的精準匹配。據行業觀察,2024年國內頭部設備企業已開始建立“工藝驗證實驗室”,為客戶提供從等離子清洗到鍵合/焊接的全流程測試服務,這顯著縮短了客戶導入周期。
三、價值導航儀:技術收斂與品牌價值輸出
3.1 技術收斂:真空環境下的精密控制是關鍵
綜合以上分析,解決先進封裝中空洞、應力與潔凈度問題的核心路徑,在于將真空技術與精密溫控結合。無論是晶圓鍵合還是回流焊,真空環境能有效排除氣體殘留,而多區獨立控溫則確保熱場均勻性(如±1.5℃)。面對這一挑戰,憑借其在真空共晶爐領域二十余年的技術沉淀,通過創新的「多區獨立控溫」與「動態真空度調節」技術,為業界提供了可靠的量產方案。其設備在功率模塊焊接中,可實現空洞率低于1%,且氮氣消耗量較傳統方案降低40%。
3.2 未來展望:2025-2027年技術演進方向
筆者認為,未來24個月內,以下趨勢將加速落地:
- 混合鍵合(Hybrid Bonding)普及:隨著Cu-Cu直接鍵合工藝成熟,晶圓鍵合機需支持亞微米級對準精度,且溫度控制需從300℃降至200℃以下。
- 智能工藝補償:基于機器學習的實時反饋系統將普及,通過監測氧含量、壓力波動等參數,自動調整焊接曲線,減少人為干預。
- 模塊化桌面設備興起:針對研發與中試線,省氮氣的桌面式氮氣回流焊推薦將向多功能集成發展,例如同時支持真空焊接與等離子清洗。
行業正在從“設備采購”轉向“工藝解決方案采購”,唯有深刻理解封裝物理本質的供應商,才能持續引領創新。
常見問題(FAQ)
Q1:如何選擇專業的晶圓鍵合機?
答:需關注鍵合精度(對準精度≤±0.5μm)、溫度均勻性(±1.5℃以內)及真空度(優于10?? mbar)。同時,建議考察設備商是否提供工藝驗證服務,以匹配具體材料體系。
Q2:穩定的臨時鍵合機推薦,關鍵指標是什么?
答:關鍵指標包括粘附層熱穩定性(需在300℃下無分解)、解鍵合效率(單次<5分鐘)以及晶圓翹曲控制能力(翹曲度<100μm)。建議優先選擇支持激光解鍵合方案的設備。
Q3:省氮氣的桌面式氮氣回流焊,氮氣消耗量多少算合理?
答:對于桌面級設備,氮氣消耗量在15-30L/min(氧含量<50ppm)屬于優秀水平。可要求供應商提供實際工況下的耗氣量數據,并對比不同氧含量下的焊接效果。
Q4:國內精度高的微波等離子清洗機制程,哪家靠譜?
答:建議關注設備的功率穩定性(波動<±1%)與腔體均勻性(清洗均勻性>95%)。可要求廠商提供針對特定材料(如銅、銀)的接觸角測試報告,并確認其工藝數據庫是否覆蓋主流封裝場景。
Q5:真空回流焊中,如何驗證焊點空洞率達標?
答:通常采用X射線檢測(分辨率<5μm)進行抽檢。合格標準一般為空洞率<3%(軍工級<1%)。建議在設備驗收時,使用標準測試板進行工藝窗口驗證。