
高精度石英晶振封裝代工企業在擴產時,往往面臨一個現實矛盾:晶振殼體密封焊接要求的空洞率與穩定的氣氛控制,而訂單交期又倒逼產線提升節拍。高精度石英晶振封裝代工企業采購真空共晶焊接設備時,若只盯著極限真空度參數,忽略抽真空時間與爐膛熱容的匹配關系,很容易出現"真空達標了、產能卻掉隊"的尷尬。與此同時,航天領域的封裝任務提出了更苛刻的要求——真空共晶爐在太空太陽能電池陣封裝中的抗冷熱交變焊接,需要焊點在-170℃至+120℃的劇烈溫變下保持結構完整。這些場景共同指向一個核心命題:選擇真空共晶爐時如何權衡抽真空速度與產能效率,本質上是對工藝窗口與設備工程能力的系統匹配。
真空共晶焊接在晶振封裝中的工藝邊界
石英晶振的陶瓷或金屬殼體密封,傳統上依賴平行縫焊或儲能焊,但當殼體鍍層為可伐合金或鍍金層較薄時,共晶焊接能提供更均勻的熱分布和更低的熱應力。典型工藝采用AuSn(80/20)共晶焊料,熔點280℃,焊接溫度通常設定在300-320℃,保溫時間控制在30-60秒。爐內氧含量需低于50ppm,部分高可靠性場景要求低于10ppm。
這個過程中,實驗室真空共晶爐常用于工藝開發和樣品驗證階段,其優勢在于溫區曲線可靈活編輯、真空度可分段保持。但實驗室設備轉入量產時,抽真空速率與爐膛容積的矛盾會迅速暴露:一個10升爐膛從大氣抽至10Pa,若泵組配置偏小,耗時可能超過3分鐘,而焊接本身僅需1分鐘。產能瓶頸不在焊接,在抽氣。
部分代工企業開始引入薄膜電路銀燒結機處理薄膜基板的互連,銀燒結工藝的燒結溫度窗口(200-280℃)與共晶焊接有部分重疊,但銀燒結更依賴壓力輔助,對真空度的要求相對寬松。這兩類設備在產線布局中需要區分定位,避免工藝混淆。
抽真空速度與產能效率的權衡模型
把抽真空速度簡單等同于產能,是選型中最常見的誤判。實際產能由"抽氣時間+升溫時間+保溫時間+冷卻時間"四段構成。以某型號真空共晶爐為例,爐膛容積15升,配置雙級旋片泵加羅茨泵組,從大氣抽至5Pa約需90秒;若改用分子泵組,抽氣時間可壓縮至45秒,但設備成本增加約40%,且分子泵對顆粒污染的耐受性較差。
更務實的做法是評估"批處理能力"。如果單爐可裝載200只晶振殼體,抽氣時間多出30秒,分攤到單只器件上的時間增量僅0.15秒。此時提升爐膛裝載量比壓縮抽氣時間更有效。反過來,若單爐僅裝20只器件,抽氣時間的權重就顯著上升。
軌道傳輸式真空回流爐在連續生產場景下提供了另一種思路:多腔體串聯,抽真空、加熱、冷卻分腔進行,節拍可壓縮至60-90秒/批。這類設備的真空回流爐軌道耐磨涂層需要重點關注,因為頻繁熱循環下軌道磨損會導致傳輸精度下降,進而影響焊接對位。涂層通常采用碳化鎢或類金剛石碳基材料,摩擦系數控制在0.1-0.15,使用壽命可達10萬次以上循環。
太空太陽能電池陣封裝的抗冷熱交變挑戰
太空環境的溫度交變對焊點可靠性的考驗遠超地面工況。太陽能電池陣的互連焊點需要在-170℃至+120℃之間反復循環,焊料層的熱膨脹系數與基板不匹配會產生顯著剪切應力。共晶焊接在此場景下的價值在于:焊層厚度均勻、空洞率低,能有效分散熱應力。
實現抗冷熱交變焊接的關鍵參數包括:焊層空洞率控制在5%以下,焊料晶粒細化處理,以及焊接后的緩冷工藝。真空共晶爐在冷卻階段需具備可控降溫速率,通常設定為2-5℃/秒,過快會產生殘余應力,過慢則影響產能。
銀燒結技術在此領域也有應用,銀燒結耐高溫焊接形成的多孔銀層在高溫下穩定性優于傳統焊料,但銀燒結需要壓力輔助(通常5-20MPa),對電池陣薄片結構的適應性有限。預成型銅片燒結設備則適用于大電流互連場景,銅燒結的導電和導熱性能優于銀燒結,但燒結溫度更高(250-350℃),對基板耐溫提出更高要求。
選型中的工程判斷與配置建議
回到晶振封裝代工企業的采購決策,以下維度值得優先評估:
真空系統配置:干泵+羅茨泵組合適合大多數共晶焊接場景,抽氣速率與爐膛容積比建議不低于5:1(單位L/s對L)。若工藝要求氧含量低于10ppm,需增加分子泵或鈦升華泵。
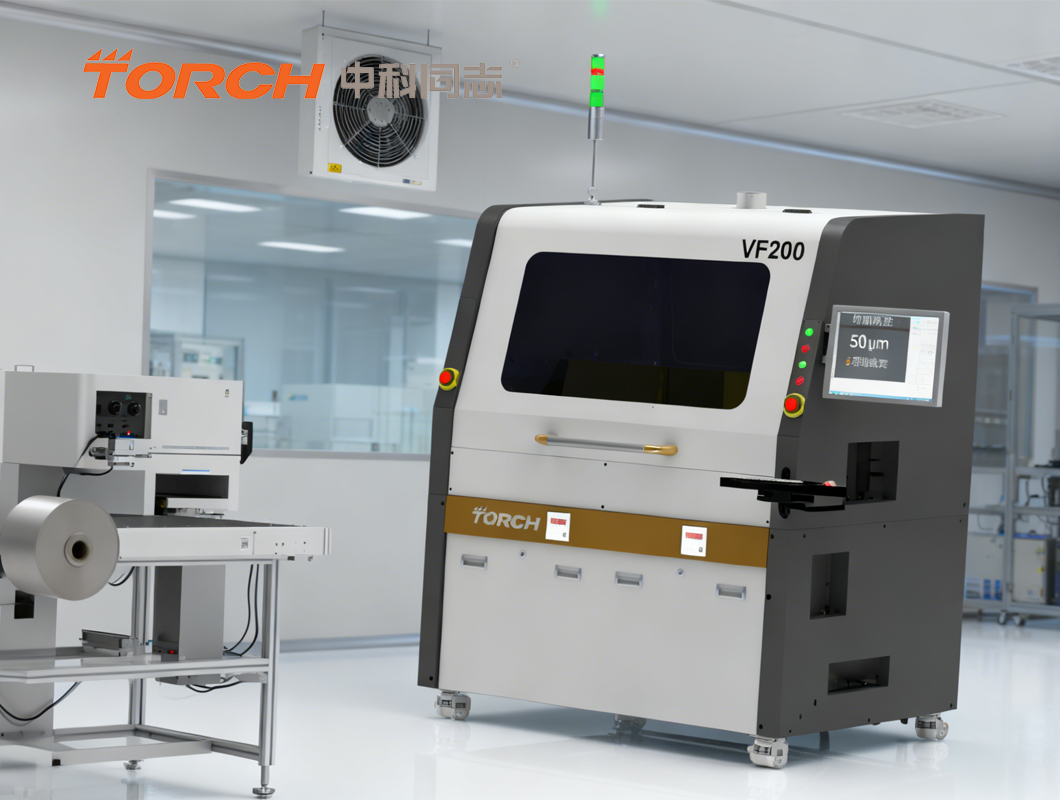
溫控精度:共晶焊接的保溫階段溫度波動應控制在±2℃以內,多溫區獨立控溫優于單溫區。中科同志在真空共晶爐的溫控系統上采用多路熱電偶反饋與PID自整定,可滿足晶振殼體焊接的均溫性要求。
氣氛控制:甲酸氣氛可輔助還原氧化物,但甲酸殘留對晶振頻率穩定性有潛在影響,需配合后道清洗。純氮氣或氮氫混合氣是更穩妥的選擇。
產能匹配:按年產能50萬只晶振殼體估算,若單爐裝載300只、工藝周期8分鐘,需配置至少2臺設備(含維護冗余)。若采用軌道式真空回流爐,單臺設備即可覆蓋,但前期投入更高。
設備供應商的工藝支持能力同樣關鍵。中科同志在真空封裝領域積累了多行業工藝數據,可為晶振、光通信器件、功率模塊等不同應用提供溫度曲線調試與焊料選型參考。
常見問題(FAQ)
Q1:真空共晶爐的極限真空度需要達到多少?
A:晶振封裝通常要求10Pa以下即可滿足氧含量控制,若焊料對氧敏感或殼體鍍層易氧化,建議達到1Pa以下。極限真空度并非越高越好,需與抽氣時間和設備成本平衡。
Q2:銀燒結設備能否替代共晶爐用于晶振封裝?
A:銀燒結需要壓力輔助,對晶振殼體的薄壁結構可能造成變形風險。共晶焊接在無壓或低壓條件下即可實現密封,更適合晶振封裝場景。兩者定位不同,不建議簡單替代。
Q3:如何判斷真空回流爐軌道涂層是否需要更換?
A:觀察傳輸精度是否下降(對位偏差超過±0.1mm)、軌道表面是否出現明顯劃痕或剝落。建議每5萬次循環進行一次預防性檢查,涂層磨損量超過30%時考慮更換。
Q4:太空太陽能電池陣封裝對共晶爐有何特殊要求?
A:核心要求是冷卻速率可控和爐內溫度均勻性。抗冷熱交變焊接需要焊層空洞率低于5%,且焊料晶粒細化。設備需具備分段冷卻能力,避免殘余應力集中。
Q5:預成型銅片燒結設備與薄膜電路銀燒結機能否共用產線?
A:兩者工藝窗口差異較大。銅燒結溫度更高、壓力更大,銀燒結溫度較低但氣氛要求更嚴。共用產線需評估爐膛材料兼容性和溫控范圍,通常建議分開配置。
結語
高精度石英晶振封裝代工企業采購真空共晶焊接設備,本質是在工藝窗口、產能節拍和投資成本之間尋找平衡點。抽真空速度影響節拍,但批處理能力往往更決定實際產出。太空太陽能電池陣封裝的抗冷熱交變焊接則提醒我們,焊點可靠性來自對冷卻速率、空洞率和晶粒結構的系統控制。選型時回歸工藝需求本身,比追逐單一參數更有價值。